Materiał reklamowy. Część linków w tym poradniku to linki afiliacyjne: jeśli kupisz przez nie sprzęt, Maperivo może dostać prowizję, a Ty nie płacisz więcej. Nie wpływa to na nasze rekomendacje.
„Przypalenia” to nie jeden problem. Sadza na powierzchni, zwęglone krawędzie, ciemne narożniki i kratka na spodzie mają różne przyczyny, a dioda i CO2 potrzebują przy części z nich innych poprawek. Poniżej: ślady według rodzaju, tabela przyczyn i poprawek dla obu maszyn oraz miejsca, w których źródła sobie przeczą.
Krótka odpowiedź
- Graweruj z małym nadmuchem, tnij z dużym. OMTech podaje ok. 0,5–3 psi (ok. 0,03–0,2 bar) do grawerowania i 10–15 psi (ok. 0,7–1 bar) do cięcia drewna. Trotec tnie akryl przy maks. ok. 0,2 bar.
- Zaklejaj wierzch pod grawerowane napisy. Przy delikatnym cieniowaniu zdjęć odpuść. Taśma nie chroni krawędzi cięcia.
- Podnieś arkusz nad plaster miodu i czyść stół, żeby uniknąć śladów na spodzie.
- Kupuj sklejkę do lasera, klejoną klejem wewnętrznym („białym”). Żywica i klej wodoodporny dają więcej zwęglenia.
- Dioda: włącz overscan, ustaw w GRBL
$32=1, zwiększ przyspieszenie. CO2: obniż Min Power przy ciemnych narożnikach. - Usuń zdublowane linie. Podwójna linia jest cięta dwa razy i grozi pożarem.
Jaki ślad właściwie widzisz?
CutLaserCut, brytyjska firma usługowego cięcia, dzieli ślady cieplne na cztery grupy: przypalone krawędzie, ślady na wierzchu od dymu, „ogonki” w miejscu startu cięcia i ślady na spodzie od stołu. Do tego dochodzą ciemne narożniki i końce linii, które wynikają z ruchu głowicy. Najpierw nazwij ślad, dopiero potem zmieniaj ustawienia.
| Ślad | Gdzie go widać | Główna przyczyna | Co sprawdzić najpierw |
|---|---|---|---|
| Zwęglona krawędź | Brązowe do czarnych krawędzie cięcia | Za duża moc, za mała prędkość (FSL) | Szybciej albo mniejsza moc; sklejka do lasera |
| Sadza na wierzchu | Brązowy nalot wokół cięć i napisów | Dym przeciągany po powierzchni (CutLaserCut) | Nadmuch, wyciąg, taśma maskująca |
| „Ogonki” | Ciemne wcięcie w miejscu startu cięcia | Punkt wejścia dostaje „najdłużej trwający podmuch ciepła” (CutLaserCut) | Zacznij cięcie tam, gdzie ślad nie będzie widoczny |
| Ślady na spodzie | Kratka lub przypalenia od spodu | Kontakt ze stołem, osad i odbicia (CutLaserCut, OneLaser) | Podnieś materiał, wyczyść stół |
| Ciemne narożniki, końce linii | Narożniki, końce grawerowanych linii | Głowica zwalnia, więc w jednym miejscu ląduje więcej energii (LightBurn) | Min Power (CO2); przyspieszenie i overscan (dioda) |
CutLaserCut wyjaśnia, skąd biorą się „ogonki”, ale nie podaje poprawki. Jeśli ogonek wypada na widocznej krawędzi, przenieś punkt startu tego kształtu w narożnik albo w odpad.
Co powoduje przypalenia i jak je poprawić na diodzie i na CO2?
Przyczyny są ułożone mniej więcej w kolejności, w jakiej się na nie trafia. Tam, gdzie poprawka różni się między maszynami, właśnie ta różnica jest najważniejsza.
| Przyczyna | Co widać | Poprawka: dioda | Poprawka: CO2 |
|---|---|---|---|
| Za duża moc, za mała prędkość | Czarne, kruche krawędzie; szeroka szczelina | Podnieś prędkość lub zmniejsz moc w siatce testowej; sprawdź, czy prędkość jest w mm/min | Ta sama logika. FSL celuje w „głęboki bursztynowy kolor” |
| Osiadający dym | Brązowy nalot | Nadmuch, wyciąg, zaklejony wierzch | Nadmuch, wyciąg, zaklejony wierzch |
| Głowica zwalnia w narożnikach | Przypalone narożniki | GRBL nie ma Min Power poza trybem skali szarości. Zwiększ przyspieszenie X/Y do 100–500 (LightBurn) | Obniż Min Power; w sterownikach DSP działa przy prędkości równej Start Speed lub niższej |
| Brak overscanu | Ciemne końce grawerowanych linii | Włącz overscan; ustawiasz go sam | Sterowniki DSP robią overscan automatycznie |
| Laser świeci w czasie przejazdu | Cienkie ślady między kształtami | Tryb laserowy GRBL: $32=1 | Nie dotyczy (ustawienie GRBL) |
| Odbicia od stołu | Ślady od spodu | Szpilki lub magnesy pod materiałem; taśma na spodzie | Stół nożowy lub lamelowy albo podkładki dystansowe; taśma na spodzie |
| Żywica lub klej wodoodporny | Ciemne, lepkie krawędzie; nieprzecięte miejsca | Sklejka do lasera; unikaj żywicznego drewna | To samo; Trotec zaleca sklejkę na białym kleju lub przeznaczoną do lasera |
| Zły fokus | Szeroka, dymiąca szczelina | Sprawdź wskaźnik ostrości testem rampy | Test rampy; rozogniskowanie tylko dla ciemniejszego grawerunku |
| Zdublowane linie | Bardzo ciemne, podwójnie cięte linie | LightBurn: Edit → Delete Duplicates | To samo; TMU nazywa duplikaty zagrożeniem pożarowym |
| Mocny nadmuch przy grawerowaniu | Nierówny, rozdmuchany grawer | Mały nadmuch albo żaden przy drobnym grawerze (xTool) | Ok. 0,5–3 psi, czyli ok. 0,03–0,2 bar (OMTech) |
Źródła: FSL, xTool, dokumentacja LightBurn, OneLaser, CutLaserCut, Trotec, OMTech, Toronto Metropolitan University. Porady producentów to deklaracje, nie wyniki laboratoryjne.
Dlaczego te same poprawki działają inaczej na diodzie i na CO2?
Obie maszyny palą drewno tak samo. Różnią się światłem i sterownikiem.
- Długość fali i plamka. CO2 pracuje na 9–10,6 mikrometra, niebieska dioda na ok. 450 nm (Thunder Laser). Wiązka diody wychodzi z płaskiego, prostokątnego chipa, więc plamka jest eliptyczna. Widzialne niebieskie światło to też powód, dla którego dioda nie tnie przezroczystego ani niebieskiego akrylu.
- Sterownik. Lasery CO2 często mają sterownik DSP, np. Ruida, z Min Power dla wolnych odcinków i automatycznym overscanem. Wiele diod pracuje na GRBL: overscan ustawiasz sam, a narożniki poprawiasz przyspieszeniem (LightBurn).
- Częstotliwość. W CO2 częstotliwość impulsów to dźwignia przeciw zwęgleniu (Trotec, Epilog). Material Test w LightBurn pokazuje ją tylko wtedy, „jeśli laser ją obsługuje”. Jeśli Twoja dioda nie, zostają moc, prędkość i nadmuch.
- Prędkość. Prędkości cięcia diodą podaje się na minutę: we własnym teście xTool moduł 40 W przeciął 18 mm sklejki topolowej w 6 przejściach przy 300 mm/min. Prędkości CO2 podaje się na sekundę; xTool podaje dla P3 prędkość maksymalną 1200 mm/s.
- Nadmuch. xTool nazywa go „niezbędnym” dla diod. W jego teście sklejki 1/4 cala (ok. 6 mm) cięcie przeszło na wylot tylko z włączonym nadmuchem.
Jedną lukę trzeba nazwać wprost: nie znaleźliśmy zmierzonego porównania zwęglenia z diody i z CO2 na tym samym drewnie, więc nie piszemy, że któraś maszyna pali „o X % bardziej”. Nawyki dla każdej maszyny opisujemy w poradnikach laser diodowy: porady i laser CO2: porady.
Jaki nadmuch ustawić?
Nadmuch wydmuchuje płomień i dym ze szczeliny, trzyma opary z dala od soczewki i chłodzi krawędź. Za słaby zostawia sadzę. Za mocny przy grawerowaniu rozdmuchuje pył. Liczby podawane przez producentów bardzo się różnią:
Zalecenia producentów, nie niezależne testy. OMTech i Twotrees podają psi; przeliczyliśmy (1 psi ≈ 0,069 bar). Wartość „do” rysujemy od zera. Źródło: OMTech, Trotec, Twotrees
Dane w tabeli
| Zadanie (źródło) | Ciśnienie |
|---|---|
| Grawerowanie drewna (OMTech) | 0,03–0,21 bar |
| Cięcie akrylu (Trotec, „do ok. 0,2 bar”) | 0,00–0,20 bar |
| Cięcie drewna (OMTech) | 0,69–1,03 bar |
| Cięcie drewna (Twotrees) | 2,07–2,76 bar |
- Grawerowanie: OMTech podaje ok. 0,5–3 psi (ok. 0,03–0,2 bar), „żeby soczewka była czysta”; Twotrees 2 psi (ok. 0,14 bar). xTool odradza tu nadmuch z dyszy, bo mocny strumień „może osłabić efekt grawerowania”.
- Cięcie drewna: OMTech mówi o 10–15 psi (ok. 0,7–1 bar). Twotrees o 30–40 psi (ok. 2,1–2,8 bar) i dodaje, że fabryczne pompki dają „ledwie 2–5 PSI”. CutLaserCut używa sprężonego powietrza do 4 bar. Epilog: „Zawsze używaj nadmuchu przy cięciu”.
- Akryl: delikatnie. Trotec: do ok. 0,2 bar z szeroką dyszą. OMTech ostrzega, że mocny nadmuch „może zdmuchnąć opary z powrotem na materiał”.
- Odległość: xTool przy cięciu trzyma co najmniej 2 mm między dyszą a materiałem.
Jeśli możesz, przełączaj nadmuch warstwami. W LightBurn użytkownicy maszyn GCode przypisują nadmuch do M7 lub M8, więc pompa podłączona do sterownika pracuje tylko przy warstwie cięcia. Pompy z ręcznym wyłącznikiem tego nie potrafią; na forum LightBurn wymieniane są serie xTool D i M. Generator map Maperivo eksportuje CUT, ENGRAVE i WATER jako osobne warstwy, więc każda dostaje własny nadmuch i moc.
Jeden użytkownik forum LightBurn tnie MDF przy 60 psi (ok. 4,1 bar) na nieokreślonej maszynie: to anegdota, nie reguła. Thunder Laser USA: nadmuch nie usunie ryzyka przypalenia całkowicie, „ale pomaga w każdym przypadku”.
Czy zaklejać drewno taśmą i jaką?
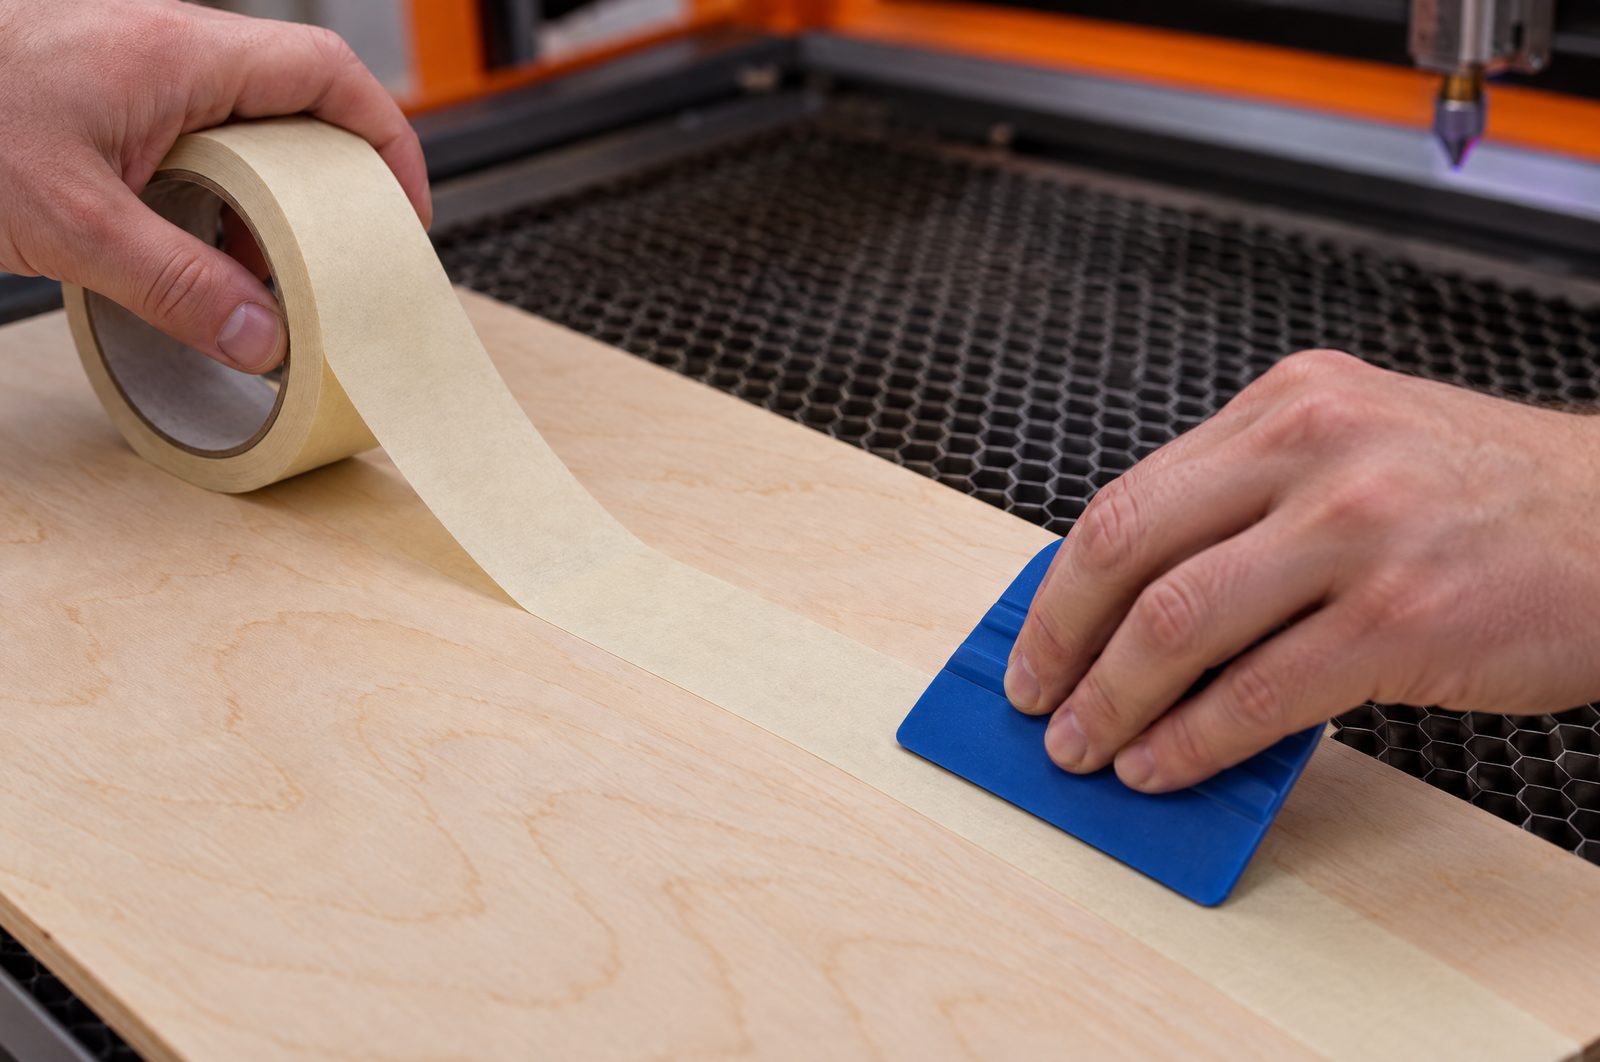
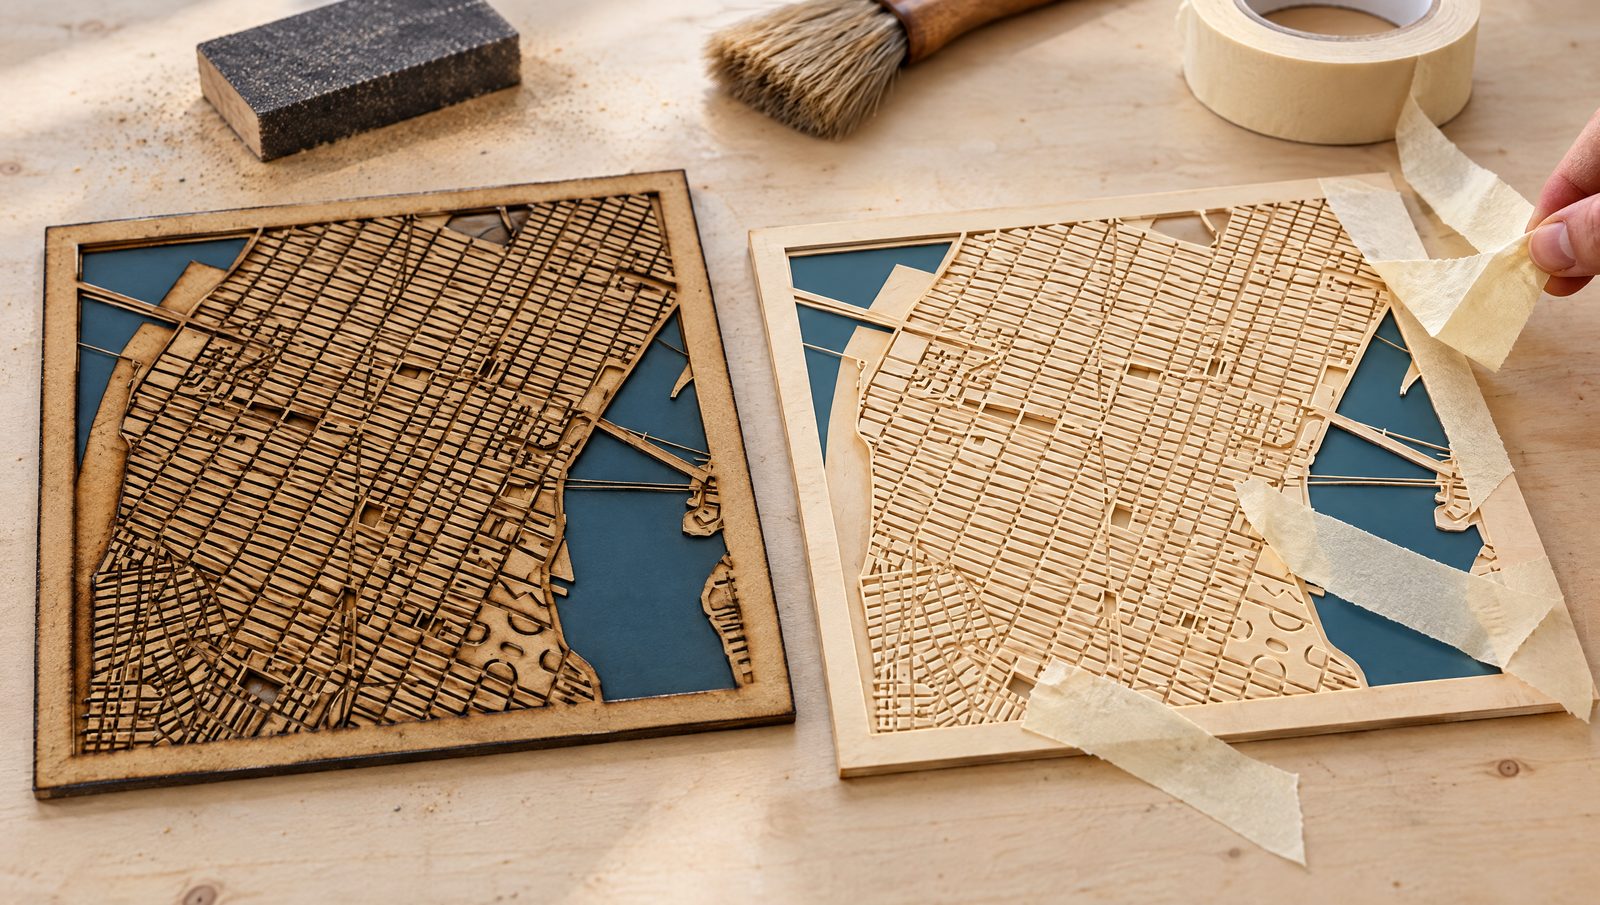
Taśma chroni powierzchnię, nie krawędź. xTool pisze, że taśma maskująca zatrzymuje przypalenia wierzchu, ale jest „nieskuteczna przy krawędziach cięcia”, i trzeba ją kłaść bez pęcherzy i zakładek. Thunder Laser USA dociska taśmę transferową rakielką z tworzywa. Na mapie klasyczny przypadek to grawerowane nazwy ulic: osad najlepiej widać właśnie na małych literach otoczonych gołym drewnem. Zaklej, wygraweruj, zdejmij.
- Kiedy nie zaklejać: przy cieniowaniu jak na zdjęciu użytkownicy forum Glowforge piszą, że taśma „przeszkadza w najdrobniejszych partiach graweru”. Kilku z nich szlifuje potem zamiast zaklejać.
- Zaklej też spód: OneLaser zakleja cały spód przeciw odbiciom od stołu. Użytkownik Sawmill Creek zakleja obie strony, żeby mieć „nieskazitelnie ostre krawędzie, u góry i u dołu”.
- Nigdy PVC: PVC jest zakazane w wytycznych Uniwersytetu Stanforda, a winyl i PVC w zasadach Glowforge. Jeśli używasz plastikowej taśmy transferowej, sprawdź w karcie technicznej, czy nie zawiera PVC; nie udało nam się ustalić, które marki są bezpieczne. Przy drewnie najprostsza jest taśma papierowa.
Jedno wolne przejście czy kilka szybkich?
Twórcy się spierają i obie strony mają argumenty.
- Kilka szybkich przejść: „Niska prędkość, wysoka moc i mało przejść skończą szybciej, ale zostawią dużo więcej zwęglenia i szerszą szczelinę” (forum LightBurn, MDF 3 mm, 2021).
- Jedno przejście: „Ogólna zasada to 1 przejście. Najwyższa moc, przy której czujesz się komfortowo, i 1 przejście” (forum LightBurn, dioda, 2023). Argument: zwęglony materiał z wcześniejszych przejść blokuje wiązkę. Inny użytkownik zauważył, że zbyt wolne cięcie zwęgla nawet z nadmuchem.
- Złoty środek: użytkownicy forum Glowforge tną z pełną mocą przy najwyższej prędkości, która jeszcze przecina, albo w dwóch przejściach.
Rozstrzygnij to na własnej maszynie: wytnij jeden mały kształt trzy razy na tym samym arkuszu (jedno wolne przejście, dwa przy podwójnej prędkości, trzy przy potrójnej) i porównaj kolor krawędzi i szczelinę.
Fokus zmienia ilość dymu i ciemność
Thunder Laser USA pisze, że lekko rozproszona wiązka daje mniej dymu. Trotec: rozogniskowanie o ok. 0,5–2 mm przyciemnia grawer w drewnie; Opt Lasers dodaje, że rozmyta wiązka „potrzebuje więcej mocy”. Przy grubym materiale Twotrees przesuwa ognisko o jedną trzecią do połowy grubości w głąb drewna, a „Z step per pass” w LightBurn przesuwa ostrość z każdym przejściem na maszynach z osią Z.
Jak pozbyć się śladów na spodzie arkusza?
Pochodzą od stołu. OneLaser: „metal odbija światło”, więc energia odbija się od plastra miodu i przypala spód. Użytkownicy Sawmill Creek opisują odbicia od plastra miodu i „zero problemów ze stołem nożowym”.
- Lamele: CutLaserCut woli aluminiowe lamele, które ledwo dotykają arkusza, a plaster miodu zostawia do papieru i tkanin.
- Magnesy lub szpilki: OneLaser podnosi materiał o „kilka milimetrów” na ośmiu magnesach tej samej grubości.
- Podkładki pod akryl: Epilog podnosi akryl tak, żeby „nie dotykał stołu”; Trotec używa dystansów.
Cienkie warstwy mapy dokładają jeden problem: małe wyspy, np. parki, wpadają między lamele. Mostki (Tabs/Bridges) w LightBurn trzymają je, „żeby elementy nie wypadły od razu”. Sprawdzaj też sam stół: użytkownik Sawmill Creek opisuje ostrze stołu nożowego, które zaklinowało się pionowo i się zapaliło.
Utrzymuj stół w czystości. CutLaserCut zauważa, że osad ze stołu przechodzi z powrotem na materiał, a Trotec nazywa żywicę z drewna „wyjątkowo lepką”. Wytyczne Stanforda zalecają regularne odkurzanie stołu odkurzaczem z filtrem HEPA; Fab Lab Harvard GSD przeciera stół alkoholem izopropylowym po każdym użyciu.
Czy to drewno powoduje przypalenia?
Często tak. Trotec: „Im suchsze i mniej żywiczne drewno, tym jaśniejsza krawędź cięcia”. Thunder Laser USA pisze, że żywiczna olcha „dużo łatwiej się przypala” niż dąb, ale Epilog zalicza olchę do drewna „drobnowłóknistego, mało żywicznego”, najlepszego do graweru. Źródła się różnią, więc testuj własną deskę. Trotec ostrzega, że krawędzie MDF „stają się bardzo ciemne”.
W sklejce klej jest równie ważny jak drewno. Trotec radzi wybierać „sklejkę klejoną białym klejem albo sklejkę przeznaczoną do obróbki laserowej”. Australijska firma The Laser Co podaje szybki test: sklejka zewnętrzna ma ciemne spoiny między fornirami, wewnętrzna przezroczyste. Studio Nervous System potrzebowało ok. cztery razy więcej mocy przy fenolowym kleju wodoodpornym niż przy mocznikowym kleju wewnętrznym. Na polskim rynku np. Sklejka-Kraków opisuje swoją sklejkę do lasera jako klejoną klejem mocznikowo-formaldehydowym, z certyfikatem niskiej emisji formaldehydu. Thunder Laser dodaje, że arkusze tej samej grubości i tak mogą się różnić, więc testuj każdy nowy arkusz. Posiadacze diod mają jeszcze jeden czynnik: użytkownik forum LightBurn zauważył, że bielsza sklejka gorzej się graweruje diodą, a w odpowiedzi wyjaśniono, że jaśniejsza powierzchnia odbija więcej widzialnego światła diody. Więcej w poradniku o sklejce do lasera diodowego i CO2.
Tniemy na xTool P3 (CO2 80 W, stół 915×458 mm) i na diodzie Sculpfun S30 (33 W). Warstwy naszych map 3D to sklejka topolowa; mapy wycinane to 6 mm sklejka z bałtyckiej brzozy klasy A (gotowy przykład jest na stronie mapy wycinanej w Viperys Wall Art, naszym własnym sklepie). Dwie maszyny i dwa rodzaje drewna to powód, dla którego ten poradnik ma osobną kolumnę dla diody i dla CO2.
Zwilżanie i powlekanie przed laserem
xTool pisze, że woda na powierzchni może zapobiec przypaleniom, a Thunder Laser USA twierdzi, że cienka sklejka namoczona przed cięciem nie przypali się „wcale”. Woda ma jednak cenę: użytkownik Glowforge, który myje elementy wodą, używa jej bardzo mało, „żeby drewno się nie paczyło”, a wypaczona warstwa nie położy się płasko w stosie. Thunder proponuje też powłokę przed laserowaniem, żeby spalony materiał nie wchodził w słoje. FSL ostrzega, że bejce olejne zwiększają palność. Nie znaleźliśmy źródła, które wskazałoby konkretny preparat do zabezpieczenia przed sadzą, więc każdą powłokę testuj na odpadzie.
Jak usunąć sadzę i zwęglenie po cięciu?
Zacznij od najłagodniejszej metody. Wszystko poniżej pochodzi z poradników producentów i forów, nie z testów laboratoryjnych.
| Metoda | Najlepsza do | Kto ją poleca | Uwaga |
|---|---|---|---|
| Szlif papierem 180–220, potem do 400 | Średnie ślady na płaskich powierzchniach | Snapmaker (OneLaser: 320–600) | Szlifuj wzdłuż włókien |
| Gąbka melaminowa lub gumka artystyczna | Lekka sadza na powierzchni | Snapmaker, OneLaser, użytkownicy Glowforge | Bardzo mało wody: cienkie drewno się paczy |
| Płynne mydło z pumeksem | Sadza w grawerze | Thunder Laser USA | Nakładaj małym pędzelkiem lub szczoteczką do zębów |
| Sztywna szczotka nylonowa | Luźny nagar | OMTech | Szoruj delikatnie |
| Denaturat lub benzyna lakowa | Uporczywa sadza | OMTech, Thunder Laser USA | Thunder: „ostateczność”, odrobina na szmatce |
| Aceton | Uporczywe ślady | OneLaser, użytkownicy forum LightBurn | „Tylko lekko; testuj na odpadzie” |
| Rozcieńczony kwas szczawiowy, 5–10 min, spłukać | Głębsze przebarwienia | OneLaser | Rękawice, wentylacja, dokładne suszenie |
| Ocet biały, bezwodna pasta do mycia rąk | Grawerowane drewno | Użytkownicy forum LightBurn | Wybierz środek bez amoniaku |
Sody oczyszczonej nie ma na liście. Nie znaleźliśmy źródła, które potwierdzałoby ją jako środek czyszczący. Jedyny wątek dotyczy nakładania sody na drewno przed grawerem dla kontrastu: zostawiła „czarną sadzę na całym grawerze”, a po umyciu praca była „matowa”. Szlifowanie, lakierowanie i kolor opisujemy w poradniku wykańczanie drewna z lasera i żywica epoksydowa.
Jak wyciąć akrylową wodę bez zmatowienia?
W naszych mapach 3D woda to prawdziwa żywica epoksydowa w trzech odcieniach niebieskiego, wylewana ręcznie (Nasze rzemiosło). Wielu twórców wycina warstwę WATER z niebieskiego lub przezroczystego akrylu. To zadanie dla CO2: wsparcie xTool pisze, że niebieska dioda nie tnie akrylu przezroczystego, białego ani niebieskiego (więcej w poradniku o akrylu i tworzywach).
- Wylewany czy ekstrudowany? Epilog i Trotec: ekstrudowany daje krawędź wypolerowaną płomieniem; wylewany tnie się bez zadziorów, ale bez tego połysku. Wsparcie xTool nazywa ekstrudowany „idealnym do cięcia laserem”. xTool Academy twierdzi odwrotnie: „Akryl wylewany daje czystszą, wypolerowaną krawędź”. Większość źródeł stawia na ekstrudowany; przetestuj swój arkusz.
- Zmatowienie: OMTech opisuje je jako „odparowany akryl, który skrapla się z powrotem na powierzchni”, i poprawia papierową taśmą z obu stron, łagodnym nadmuchem, cienką warstwą płynu do naczyń i pastą do tworzyw. Wiki Thunder Laser: słaby nadmuch daje „przezroczystą, błyszczącą krawędź”, mocny „jasnobiałą”.
- Czyszczenie: Trotec ostrzega, że alkohol i agresywne środki mogą odbarwić akryl i uczynić go kruchym. Używaj wody, łagodnego środka i wilgotnej ściereczki.
Najbardziej źródła różnią się w sprawie maskowania:
| Źródło | Papier | Folia | Zalecenie |
|---|---|---|---|
| Trotec | Może się zapalić lub zwęglić na wierzchu | Łatwiej się tnie | Zostaw folię; unikaj papieru na wierzchu |
| Houston Acrylic (sprzedawca) | Preferowany | Wymień | Zamień folię na papier z obu stron |
| xTool Academy | OK przy cięciu | OK przy cięciu | Zdejmij folię przed grawerem |
| Epilog | Zdjąć z wierzchu do graweru | Zdjąć z wierzchu do graweru | Cięcie: zostaw maskowanie z obu stron |
Tam, gdzie mowa o grawerowaniu (xTool, Epilog), górne maskowanie się zdejmuje. Przy cięciu wytnij próbkę z każdym rodzajem.
Lista kontrolna przed cięciem mapy
Gęsta sieć ulic to wiele bliskich cięć na małej powierzchni, więc ciepło się kumuluje. Harvard GSD ostrzega, że akryl jest „skrajnie łatwopalny, zwłaszcza przy grubym materiale lub gęsto rozmieszczonych elementach”.
- Usuń duplikaty. Laboratorium Toronto Metropolitan University: „Zdublowane linie to potencjalne zagrożenie pożarowe!” Edit → Delete Duplicates w LightBurn znajduje tylko rozgrupowane, identyczne obiekty, więc nakładające się odcinki ulic sprawdź też wzrokiem.
- Rozdziel zadania: grawer z małym nadmuchem i zaklejonym wierzchem, cięcie z dużym nadmuchem.
- Dodaj mostki do małych wysp.
- Podnieś arkusz i wyczyść stół.
- Testuj każdy nowy arkusz małą siatką mocy i prędkości.
- Dioda: overscan,
$32=1, przyspieszenie. CO2: Min Power tak, żeby narożniki zostały jasne. - Zostań przy maszynie. Wytyczne Stanforda: „Zawsze pilnuj lasera, gdy pracuje”.
Ustawienia warstwa po warstwie znajdziesz w poradniku ustawienia LightBurn do map.
Źródła
Sprawdzone 24 września 2026. Otworzyliśmy każdą stronę z listy i z niej wzięliśmy każdą liczbę. Strony producentów traktujemy jako deklaracje, wpisy z forów jako relacje użytkowników; nie robiliśmy testów laboratoryjnych. Cytaty przetłumaczyliśmy z angielskiego.
- CutLaserCut — Burn/heat marks and how we prevent them (21.09.2022)
- Thunder Laser USA — Preventing burning when laser cutting (19.12.2020)
- xTool — Avoid burn marks when engraving wood (29.06.2026)
- FSL — Preventing burning when laser cutting wood (29.09.2022)
- OneLaser — How to get rid of laser-cut burn marks (31.07.2026)
- Dokumentacja LightBurn — Shared settings, Corner power, Overscanning, GRBL Laser Mode, Delete Duplicates, Material Test, Line settings
- Thunder Laser — CO2 vs diode lasers; Improve acrylic results (22.05.2026); Plywood guide
- xTool — Is air assist worth it? (13.09.2023), Air assist nozzle (4.09.2023), 40 W cutting tests (21.07.2023), strona produktu P3
- OMTech — Upgrade your laser engraver with air assist (12.07.2026)
- Twotrees — How to stop charring and burnt edges (23.05.2026)
- Trotec — Wood handling, Acrylic with flame-polished edges, Cleaning after engraving
- Epilog — Laser cutting acrylic, Fusion material settings (PDF), Wood engraving
- OMTech — Finish laser-engraved wood (25.08.2026), Fix hazing on acrylic (3.09.2025)
- Houston Acrylic — Masking for laser cutting acrylic (30.08.2024)
- xTool, akryl — xTool Academy: Laser cutting acrylic, wsparcie: akryl i diody (20.11.2024)
- Forum LightBurn — More passes or more power? (2021), Cutting with diode laser (2023), Diode air assist (2023), Cleaning wood after engraving (2022), Baking soda trick (2020), Whiter plywood and diodes (2023)
- Glowforge — Safety; forum: To mask or not (2022), MDF soot (2021)
- Sawmill Creek — Knife table vs honeycomb (2013), Reducing char (2020)
- Snapmaker — Remove laser burn marks from wood (31.12.2024)
- Klej w sklejce — The Laser Co (2017), Nervous System (2014), Sklejka-Kraków — sklejka do cięcia laserem 3 mm
- Opt Lasers — Engraving shade and beam focus
- Toronto Metropolitan University — Laser Cutting Basics, jesień 2025 (PDF)
- Stanford EHS — Laser cutter safety guidance (PDF) (rew. 26.09.2024)
- Harvard GSD Fab Lab — Training checklist (23.10.2024), Tutorials