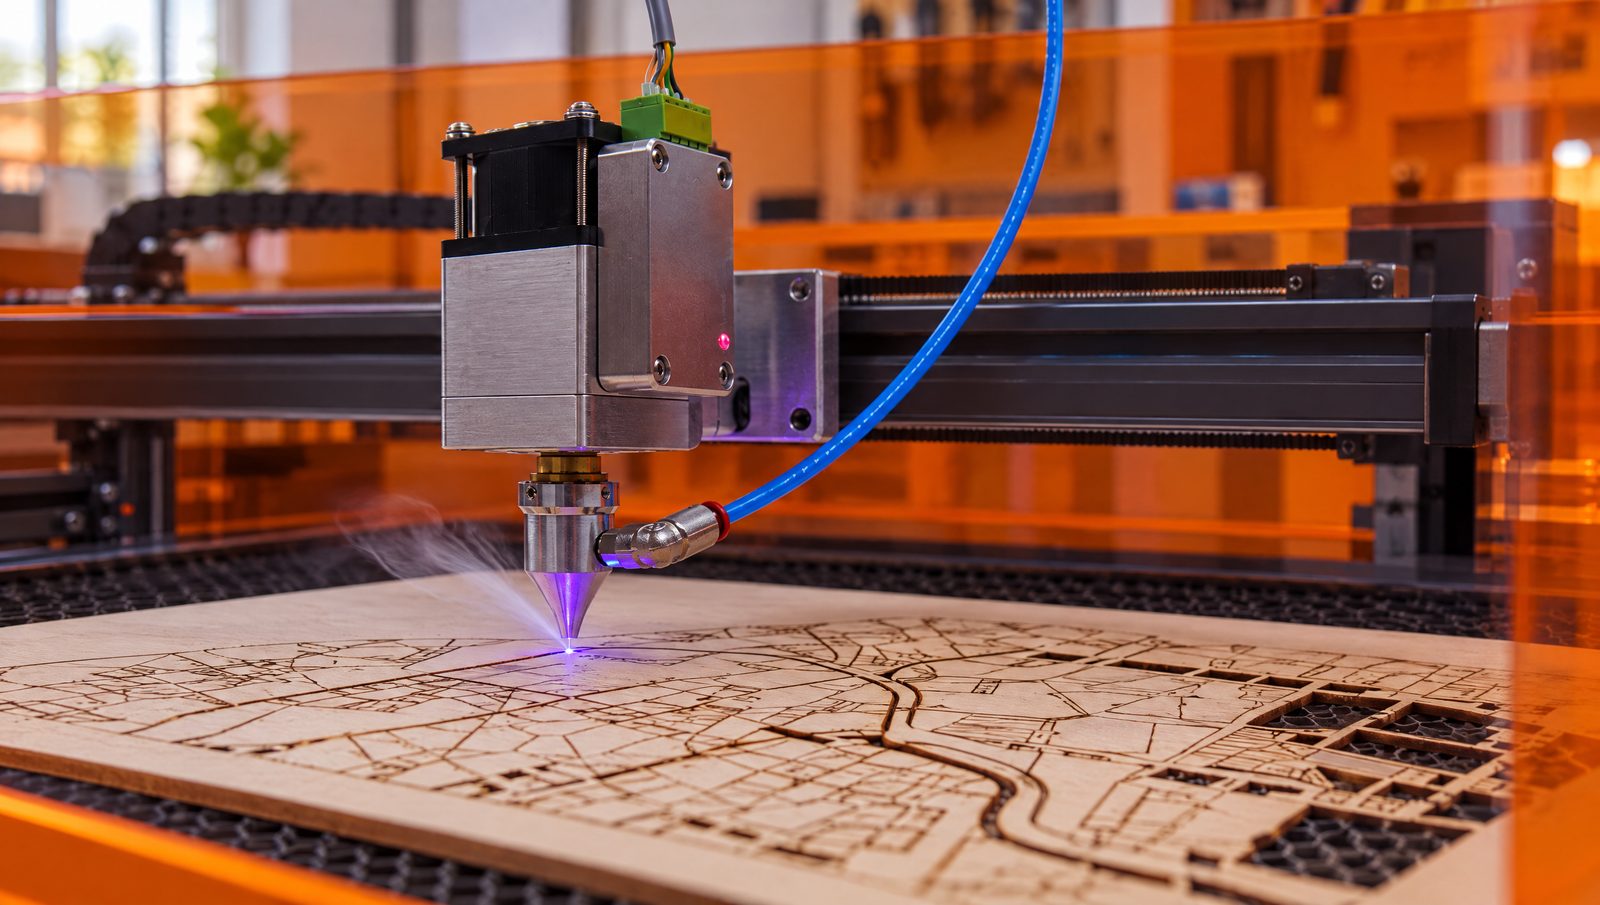
Materiał reklamowy. Część linków w tym poradniku to linki afiliacyjne: jeśli kupisz przez nie sprzęt, Maperivo może dostać prowizję, a Ty nie płacisz więcej. Nie wpływa to na nasze rekomendacje.
Laser diodowy jest tani w utrzymaniu i łatwy w obsłudze, ale ma twarde granice, których żadne ustawienie nie przesunie. Ten poradnik pokazuje, co dioda 450 nm tnie, a czego nie, co naprawdę znaczą deklaracje grubości oraz jakie nawyki przy ostrości, nadmuchu, LightBurn i bezpieczeństwie odróżniają czystą robotę od przypalonej.
Krótka odpowiedź
- Niebieska dioda nie tnie przezroczystego ani niebieskiego akrylu; większość źródeł dodaje biały. Nieprzezroczysty czerwony, pomarańczowy, żółty, zielony i czarny da się ciąć.
- Grubości cięcia traktuj jak deklaracje. Liczby „w jednym przejściu” to najlepszy przypadek producenta, a waty bywają optyczne albo elektryczne.
- Sprawdź ostrość testem rampy, nawet jeśli masz miarkę do fokusu.
- Nadmuch słaby przy grawerze, mocny przy cięciu, przełączany warstwami, jeśli pompa na to pozwala.
- W LightBurn: Material Test przed każdym nowym materiałem, te same jednostki prędkości, włączony overscan,
$32=1. - Okulary muszą być na 450 nm z nadrukowanym OD. Nigdy nie zostawiaj pracującego lasera bez nadzoru.
Czym dioda różni się od innych laserów?
Trzy fakty tłumaczą prawie każdy nawyk przy diodzie.
- Widzialne niebieskie światło. Niebieskie diody pracują na ok. 450 nm (xTool, Thunder Laser); Sculpfun podaje 455±5 nm. Laser CO2 pracuje na 10,6 µm. Światło widzialne odbija się od części materiałów albo przez nie przechodzi, choć CO2 by je przeciął.
- Waty optyczne. Sculpfun dopisuje przy mocy: „to energia świetlna, nie elektryczna”. Starsze oferty i wpisy na forach nie zawsze mówią, o które waty chodzi, więc „40 W” z wątku z 2021 roku nie musi znaczyć tego samego co „40 W” w dzisiejszej specyfikacji.
- Prostokątna plamka. Światło diody wychodzi z „płaskiej, prostokątnej powierzchni półprzewodnika”, co daje wiązkę eliptyczną (Thunder Laser). Mocniejsze moduły mają zwykle większą plamkę i specyfikacje Sculpfun S30 pokazują ten sam wzór. Użytkownik forum Bambu Lab podaje ok. 0,03 × 0,14 mm dla modułu 10 W i 0,14 × 0,2 mm dla 40 W. xTool poleca swój moduł 10 W do „grawerów w wysokiej rozdzielczości”, a 40 W do cięcia.
Więcej watów tnie więc grubiej i szybciej, ale drobny grawer może wyglądać lepiej z mniejszego modułu. Na polskim forum cnc.info.pl już w 2018 roku odpowiedzi w wątku o tanim laserze diodowym poruszały właśnie nadmuch i prostokątną plamkę. Jeśli dopiero wybierasz maszynę, zajrzyj do poradnika jaki laser kupić.
Co tnie dioda 450 nm, a czego nie?
xTool: światło 450 nm „przechodzi przez przezroczysty akryl”. Darkly Labs, producent diody Emblaser, tłumaczy niebieski: „akryl wygląda na niebieski, bo odbija głównie światło w zakresie niebieskim”, więc większość mocy się odbija.
| Materiał | Tnie niebieska dioda? | Uwagi i źródło |
|---|---|---|
| Sklejka, lipa, lite drewno | Tak | Grubość zależy od mocy i liczby przejść (następna sekcja) |
| Nieprzezroczysty czarny akryl | Tak | xTool deklaruje 15 mm w jednym przejściu modułem 40 W |
| Nieprzezroczysty czerwony, pomarańczowy, żółty, zielony akryl | Tak | Darkly Labs; xTool deklaruje 5 mm w jednym przejściu przy 20 W |
| Przezroczysty lub barwiony przezroczysty akryl | Nie | Światło przechodzi (xTool, Darkly Labs, wiki Bambu Lab) |
| Niebieski akryl | Nie | Odbija (Darkly Labs, wsparcie xTool) |
| Biały akryl | Źródła się różnią | Nie: wsparcie xTool, Darkly Labs, Bambu Lab. Tak: FAQ xTool Academy |
| Akryl pastelowy, lustrzany na przezroczystej bazie | Nie | Darkly Labs |
| Akryl z powłoką na wierzchu | Tylko grawer | Gdy powłoka się wypali, moc znów się odbija (Darkly Labs) |
| Przezroczysty akryl pod czarną farbą lub taśmą | Sporny sposób | Proponuje Creality Falcon; Darkly Labs pisze, że cięcie i tak jest niemożliwe |
| Bardzo jasna sklejka | Słabszy grawer | Jednemu użytkownikowi bielsza sklejka gorzej się grawerowała; odpowiedź wskazuje na odbite światło (forum LightBurn) |
| PVC, winyl | Nigdy | Zakazane w wytycznych Stanforda (PVC) i Glowforge (winyl, PVC) |
Więcej watów nie pokona fizyki: moduł 40 W użytkownika forum Bambu Lab przypalił przezroczysty akryl i spowodował pęknięcia, ale go nie przeciął.
W mapie warstwowej dotyczy to warstwy WATER. Na diodzie wytnij ją z nieprzezroczystego zielonego lub czarnego akrylu, z drewna pomalowanego potem na niebiesko albo oddaj ją do CO2. W naszych mapach 3D woda to wylewana ręcznie żywica epoksydowa w trzech odcieniach niebieskiego, nie akryl (zob. Nasze rzemiosło w Viperys Wall Art, naszym własnym sklepie). Pełna lista kolorów i tworzyw jest w poradniku o akrylu i tworzywach.
Jak grubo naprawdę tnie dioda?
Każda liczba poniżej to deklaracja producenta albo pojedyncza relacja, nie niezależny test. Nie znaleźliśmy niezależnego, porównywalnego testu grubości dla klas mocy. „Jedno przejście” czytaj jako najlepszy przypadek na idealnym materiale.
| Klasa modułu | Deklaracja lub relacja | Kto tak mówi |
|---|---|---|
| 5 W | Sklejka 3 mm: 100 % przy ok. 300 mm/min, 3–4 przejścia. Lipa 3 mm: 100 % przy 6 mm/s, 2 przejścia | Tabela ustawień Twotrees; poradnik CNCSourced |
| 10 W | Sklejka 3 mm: 90–100 % przy ok. 600 mm/min, 2–3 przejścia. Lipa 3 mm: 100 % przy 6 mm/s, 1 przejście | Twotrees; CNCSourced |
| 20 W | 10 mm sklejki lipowej i 8 mm litego drewna w jednym przejściu | xTool (deklaracja producenta) |
| 40 W | 18 mm twardego drewna w jednym przejściu; 18 mm sklejki topolowej w 6 przejściach przy 300 mm/min; 10 mm sosny w 4 przejściach przy 700 mm/min | Własne testy xTool (deklaracja producenta) |
| „40 W” (nie wiadomo, jakie waty) | MDF 3 mm przy 200 mm/min, 50 %, 2 przejścia | Jeden użytkownik forum LightBurn, 2021 |
Waty tak, jak podaje każde źródło. xTool pisze też, że jego S1 40 W tnie 15 mm sklejki w jednym przejściu, a laser CO2 tnie prawie o 500 % szybciej niż jego dioda 40 W.
Zwróć uwagę na jednostki. CNCSourced podaje 6 mm/s, Twotrees ok. 300 mm/min. Po przeliczeniu 6 mm/s to 360 mm/min, więc oba zalecenia są blisko siebie. Wpisz jednak „6” w pole w mm/min, a głowica pojedzie 60 razy wolniej, niż miała: tak cięcie testowe zamienia się w zwęglony rowek. O zwęgleniu więcej w poradniku jak uniknąć przypaleń.
Jak znaleźć prawdziwą ostrość?
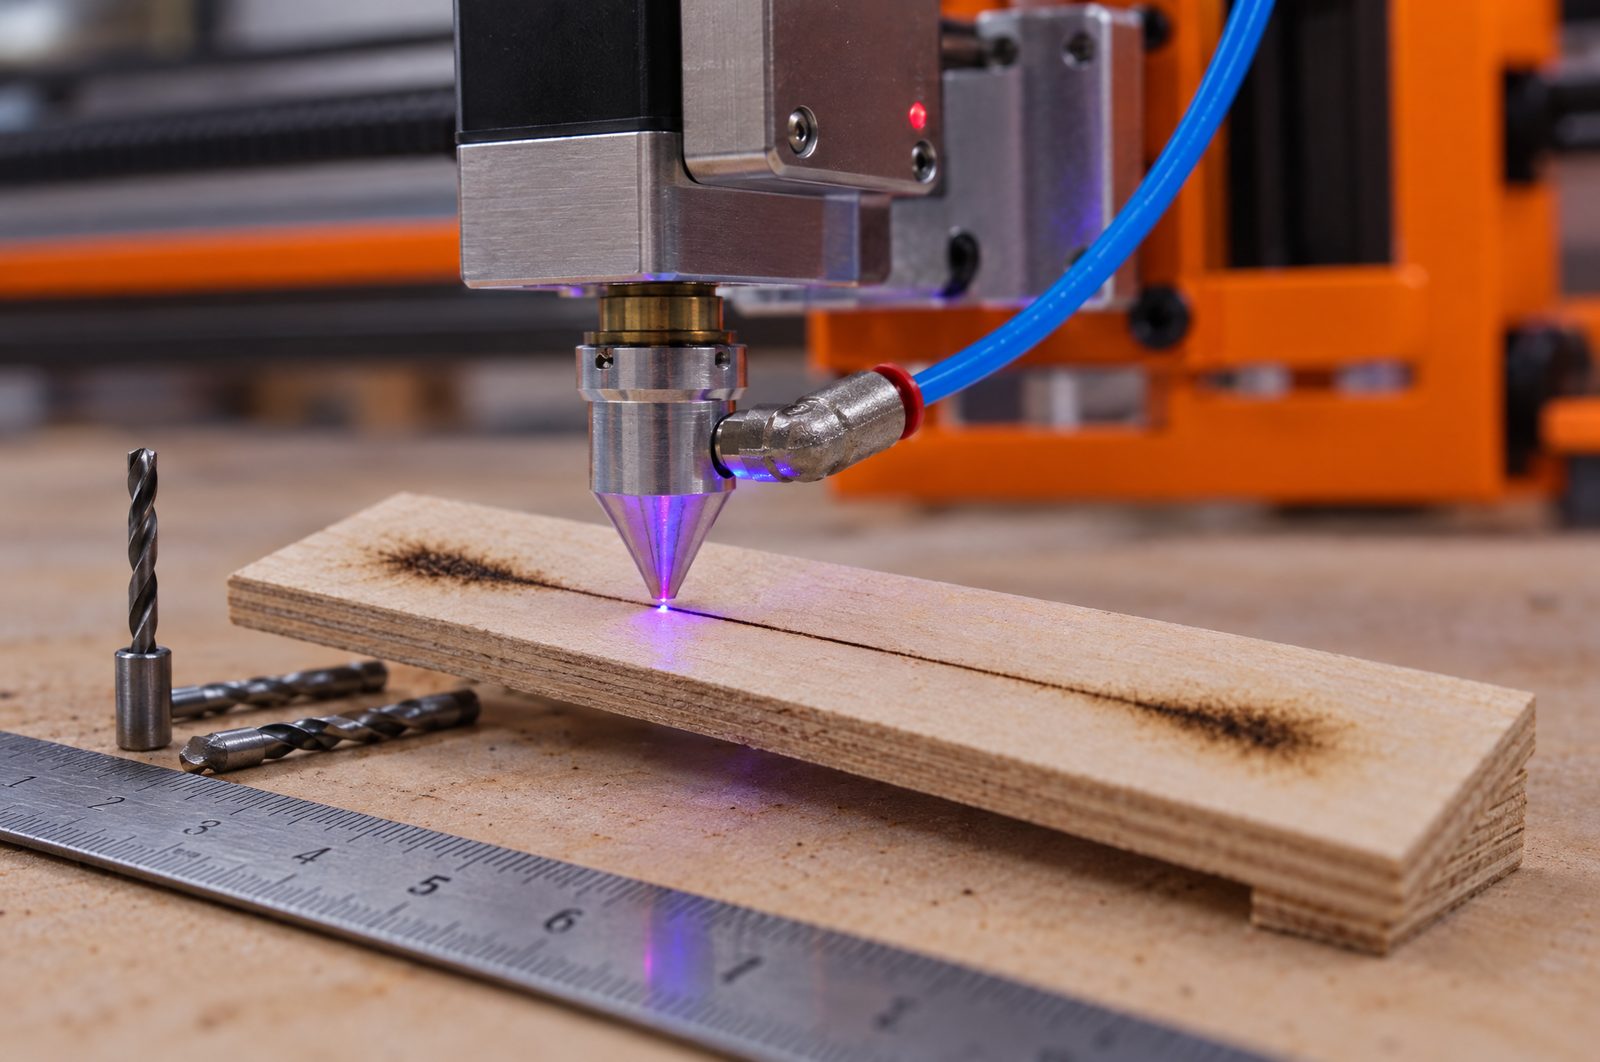
Ostrość w diodach ustawia się na jeden z trzech sposobów:
- Stała ogniskowa z miarką. Instrukcja serii Sculpfun S30: „Ogniskowa modułu laserowego SCULPFUN jest stała i nie można jej zmienić”. Ognisko leży 50 mm albo 40 mm pod krawędzią aluminiowej obudowy, zależnie od modułu, a w zestawie jest aluminiowy słupek pomiarowy.
- Przesuwany moduł. Instrukcja Ortur LU2-2: poluzuj śrubę radełkowaną, przesuń moduł i szukaj „położenia najmniejszej plamki” albo użyj miarki.
- Oś Z z napędem. Focus Test w LightBurn wymaga osi Z sterowanej z programu. „Najcieńsza linia w grawerze to ta, która powstała na wysokości Z najbliższej optymalnej ogniskowej lasera.”
Mimo to sprawdź miarkę. Na forum LightBurn miarka jednego z użytkowników wskazywała 18 mm, a prawdziwe ognisko było na 19,5 mm; rada brzmiała: „zawsze kwestionuj przyrząd pomiarowy”. Wątek dotyczy lasera CO2, ale logika jest ta sama. Test rampy jest prosty: podeprzyj jeden koniec paska z odpadu, wypal wzdłuż niego prostą linię, znajdź miejsce, gdzie jest najcieńsza, i zmierz tam wysokość głowicy. Jeden z użytkowników forum wsuwa między głowicę a rampę wiertła jako szczelinomierz.
Gruby materiał: użytkownicy forum LightBurn ustawiają ognisko mniej więcej w połowie grubości; Twotrees przesuwa je o jedną trzecią do połowy grubości. Na maszynach z osią Z „Z step per pass” w LightBurn przesuwa ostrość z każdym przejściem. Płaskość: w jednym wątku LightBurn o sklejce 3 mm na diodzie stół odchylał się od +0,3 do −1,3 mm i cięcia były nierówne. Craft Closet pisze wprost: jeśli materiał nie jest płaski, „części projektu mogą być poza ostrością”. Duża, cienka warstwa mapy, która się wygina, to dokładnie ten przypadek.
Kiedy nadmuch mocny, a kiedy słaby?
xTool: przy grawerowaniu nadmuch z dyszy jest „na ogół odradzany, bo silny strumień może osłabić efekt grawerowania”; przy cięciu potrzeba „większego przepływu”, a między dyszą a materiałem co najmniej 2 mm. xTool nazywa nadmuch „niezbędnym” dla diod, które „muszą pozostać chłodne, żeby dobrze działać”; w jego teście sklejki 1/4 cala (ok. 6 mm) cięcie przeszło tylko z nadmuchem. Sculpfun deklaruje dla jednego z modułów S30, że cięcie z jego pompką jest „ponad 5 razy szybsze niż bez powietrza”.
- Przełączaj warstwami. Strony Sculpfun S30 opisują pompkę sterowaną z płyty głównej (30 l/min), którą LightBurn włącza komendą M8. W LightBurn użytkownicy maszyn GCode przypisują M7 lub M8 w ustawieniach warstwy.
- Wiedz, kiedy się nie da. Użytkownicy forum LightBurn zauważają, że serie xTool D i M mają tylko ręczny włącznik pompy.
- Fabryczne pompki są słabe. Twotrees pisze, że dają „ledwie 2–5 PSI”, a do cięcia używa 30–40 psi (ok. 2,1–2,8 bar). Ciśnienia podawane przez różnych producentów zestawiamy w poradniku o przypaleniach.
Przy mapach znaczy to: nadmuch wyłączony albo słaby na warstwie ENGRAVE z nazwami ulic i pełny na warstwie CUT. Generator map Maperivo eksportuje je jako osobne warstwy.
Jak dbać o soczewkę?
Czystość soczewki wpływa na moc: xTool pisze, że czyszczenie „poprawi stabilność mocy lasera”. Producenci nie zgadzają się jednak co do środka, nawet w obrębie jednej marki:
| Moduł | Co mówi producent | Środek |
|---|---|---|
| Sculpfun S30 Ultra | Zdejmij metalową dyszę, potem wyczyść wnętrze pędzelkiem. Soczewka jest wymienna; Sculpfun deklaruje, że dzięki temu moduł żyje „ponad 10 razy dłużej” | Pędzelek; zob. instrukcję |
| xTool D1 Pro | Czyść soczewkę i dyszę „co najmniej raz na godzinę” przy dużym obciążeniu lub w złych warunkach | Ściereczka bez alkoholu lub oficjalny zestaw |
| xTool M1 | „Czyść soczewkę patyczkiem nasączonym alkoholem” | Alkohol |
Trzymaj się instrukcji swojego modułu. Ta sama marka daje przeciwne rady co do środka dla dwóch modeli.
Jak dobrać ustawienia bez marnowania materiału?
Użyj Material Test w LightBurn. Tworzy on „siatkę pól testowych z różnymi parametrami”: domyślnie moc i prędkość, a do tego odstęp linii, liczbę przejść i częstotliwość, „jeśli laser je obsługuje”. Najpierw wypala pola z najwyższą prędkością i najniższą mocą, czyli w bezpiecznej kolejności. Są gotowe presety dla diody i CO2.
- Pułapka jednostek. LightBurn ostrzega: „używaj tych samych jednostek odległości i czasu, co w zaleceniu”. Ustawienia diod podaje się zwykle w mm/min, wiele ustawień CO2 w mm/s.
- Każdy arkusz jest inny. Thunder Laser: „nawet arkusze tej samej grubości mogą zachowywać się inaczej z powodu kleju, wilgotności, gatunku drewna, zawartości żywicy i pustek w środku”.
- Testuj na materiale do zlecenia. Zanim wytniesz komplet warstw mapy, mała siatka na ścinku z tego samego arkusza kosztuje minuty; nieudana mapa kosztuje arkusz.
Jak ustawić warstwy mapy, pokazujemy w poradniku ustawienia LightBurn do map.
Jakie DPI i jaki tryb obrazu wybrać?
LightBurn: „DPI = 25,4 / Line Interval”, a linie mają „dokładnie się stykać, bez nakładania”. O sensownym DPI decyduje więc wielkość plamki. Nasze własne wyliczenie, nie dane producenta: plamka podana jako 0,08 mm daje 25,4 / 0,08 ≈ 318 DPI. Diode Laser Wiki ostrzega jednak, że podawane wymiary plamki są „zwykle zupełnie błędne! Zwykle można je podwoić”. Plamka 0,16 mm daje ok. 159 DPI. Dwa punkty startowe różnią się dwukrotnie, więc zamiast ufać któremuś, wypal pasek testowy DPI.
| Tryb obrazu | Do czego | Co pisze LightBurn |
|---|---|---|
| Threshold | Czysta czerń i biel, logo, tekst | Tylko do obrazów czarno-białych |
| Jarvis | Zdjęcia | „Zwykle najlepszy wybór do obrazów z płynnym cieniowaniem i zdjęć” |
| Dither | Zdjęcia | „Najlepszy wybór do obrazów z płynnym cieniowaniem, np. zdjęć” |
| Grayscale | Cieniowanie mocą | „Zmienia moc procentowo między Min a Max Power” |
| Negative Image | Łupek, szkło | Przeznaczony do łupka i szkła |
| Pass-Through | Obrazy przygotowane gdzie indziej | Graweruje bez ponownego próbkowania |
LightBurn nazywa i Jarvis, i Dither najlepszym wyborem do zdjęć. Przetestuj oba na swoim drewnie.
Nazwy ulic w wektorowym pliku mapy grawerują się jako wypełnienie, nie jako obraz. Tam najbardziej liczy się scanning offset (następna sekcja): przy dużej prędkości małe litery dostają rozmyte, „podwójne” krawędzie.
Dlaczego przypalają się końce linii, narożniki i przejazdy?
- Overscan. „Dodaje ruchy na początku i końcu każdej linii, żeby laser miał miejsce na rozpędzenie się przed strzałem.” Bez niego końce linii dostają więcej efektywnej mocy i ciemnieją. Sterowniki DSP robią overscan same; w diodach z GCode ustawiasz go sam, jako procent prędkości. Dwa haczyki: wyższa prędkość może „paradoksalnie wydłużyć czas pracy” przez dodatkowy przejazd, a przy krawędzi pola roboczego LightBurn ostrzega „Cut may be out of bounds due to overscan settings”. Duże mapy przy krawędzi trafiają na to pierwsze.
- Scanning offset. „Przy wyższych prędkościach paski napędowe też lekko się naciągają.” Przykład LightBurn: „Przy 500 mm/s opóźnienie 1 milisekundy oznacza przesunięcie o 5 punktów, czyli pół milimetra.” Procedura: wypal wypełnienie 50 × 10 mm z odstępem 0,5 mm, sprawdź co najmniej dwie prędkości, zmierz przesunięcie i wpisz jego połowę.
- Narożniki. GRBL nie ma Min Power (poza skalą szarości), więc narożniki, w których głowica zwalnia, są ciemniejsze. LightBurn radzi podnieść maksymalne przyspieszenie X/Y „do 100–500”.
- Przejazdy. Gdy tryb laserowy GRBL jest wyłączony, laser jest „włączony podczas przejazdu między kształtami”. Ustaw
$32=1. Tryb laserowy zapobiega też przestojom, które dają „nadmiernie przypalone punkty przy grawerowaniu obrazów”.
Jak bezpiecznie pracować z otwartą diodą?
Moduł o mocy kilku watów światła jest daleko powyżej 500 mW, czyli granicy, którą xTool podaje dla klasy 4 („> 500 mW”). Zamknięta maszyna klasy 1 nie niesie „ryzyka ekspozycji … podczas normalnej pracy”; otwarta rama już tak.
- Okulary. OMTech: „minimum OD5+ lub OD6+ przy bezpośredniej obserwacji i otwartym stole”, normy EN 207/EN 208 lub ANSI Z136, a długość fali i OD „fizycznie wygrawerowane lub wybite”. „Nigdy nie kupuj ‚uniwersalnych’ okularów laserowych.”
- Nie ma prostej reguły. Laser Safety Industries: „nie istnieje uniwersalna zasada typu: ‚niebieski laser 1000 W wymaga OD X’”. Sam kolor szkieł „nigdy nie powinien” decydować o doborze okularów.
- Okulary z zestawu. Magazyn Make: zmierzył okulary dołączone do diody 2,5 W: „poniżej OD=2”, czyli „fałszywe poczucie bezpieczeństwa”. Rozproszone odbicia są groźne „na bardzo krótkich dystansach”. Nawet Opt Lasers, który sprzedaje okulary OD 7+ na 190–540 nm, pisze, że „nie powinny być jedynym środkiem ochrony oczu”.
- Ogień i dym. xTool: „Nigdy nie zostawiaj pracującego lasera bez nadzoru”. Wytyczne Stanforda wymagają gaśnicy („np. ABC, CO2 lub Halotron”), osobnego wyciągu na zewnątrz i zakazują PVC, PVB, PTFE oraz włókna węglowego.
Robimy warstwowe mapy miast z drewna i tworzymy Maperivo. Nasze maszyny to dioda Sculpfun S30 (33 W) i xTool P3 CO2. Kilka faktów w tym poradniku pochodzi wprost z instrukcji serii Sculpfun S30: stała ogniskowa, słupek do ustawiania ostrości w zestawie, dysza zdejmowana do czyszczenia soczewki. Sprawdź instrukcję swojego modułu; modele się różnią.
Sprawdź cenę w sklepie Sculpfun →10 typowych błędów przy diodzie
- Próba cięcia przezroczystego, niebieskiego lub białego akrylu (xTool, Darkly Labs).
- Porównywanie watów elektrycznych z optycznymi.
- Ufanie miarce ostrości bez testu rampy.
- Wyłączony tryb laserowy GRBL, przez co wiązka zostawia ślady między kształtami.
- Mieszanie mm/min i mm/s w siatce testowej albo w skopiowanych ustawieniach.
- Grawer bez overscanu, przez co każda linia kończy się ciemną kropką.
- Pełny nadmuch przy drobnym grawerze, który osłabia ślad.
- Zaufanie okularom z zestawu albo pomarańczowym szkłom bez nadrukowanego OD.
- Jedno bardzo wolne przejście i zwęglenie; zdania co do liczby przejść są podzielone, więc sprawdź oba sposoby.
- Pominięcie testu na nowym arkuszu albo zostawienie pracującego lasera bez nadzoru.
Źródła
Sprawdzone 24 września 2026. Otworzyliśmy każdą stronę z listy i z niej wzięliśmy każdą liczbę. Dane producentów to deklaracje, wpisy z forów to relacje użytkowników, a wyliczenie DPI jest nasze. Cytaty przetłumaczyliśmy z angielskiego.
- xTool — Cut clear acrylic with a diode laser (11.08.2026), akryl i niebieskie diody (20.11.2024), xTool Academy: Laser cutting acrylic
- Darkly Labs — Cutting and engraving acrylic
- Wiki Bambu Lab — Laser material types; forum: Laser cutting acrylic fail (28.08.2025), Laser 10 W vs 40 W (22.03.2025)
- Wsparcie xTool — wybór modułu (13.07.2023), testy cięcia 40 W (21.07.2023), Laser cutting plywood (15.06.2026)
- Twotrees — Laser engraver settings for beginners (diode) (11.10.2025) i How to stop charring (23.05.2026)
- CNCSourced — Laser cutting plywood (aktualizacja 3.01.2024)
- Sculpfun — seria S30, S30 Pro, S30 Pro Max, zestaw S30 Ultra
- Instrukcje Sculpfun — seria S30 (PDF), S30 Ultra (PDF)
- Ortur — instrukcja modułu LU2-2
- Dokumentacja LightBurn — Focus Test, Material Test, Image Mode, Overscanning, Scanning offset, Corner power, GRBL Laser Mode, GRBL configuration, Shared settings, Line settings
- Forum LightBurn — Is a ramp test required? (24.01.2023), Measuring ramp test distance (12.2023), Cutting with diode laser (22.11.2023), Diode laser air assist (04.2023), More passes or more power? (04.2021), Whiter plywood and diodes (10.2023), Consistency of cutting 3 mm plywood (05.2022)
- cnc.info.pl — Tani laser diodowy 450 nm, porady (6.02.2018)
- xTool — Air assist nozzle (4.09.2023), Is air assist worth it? (13.09.2023)
- xTool, soczewki — konserwacja D1 Pro, czyszczenie soczewki M1 (14.09.2026)
- Diode Laser Wiki (Melvin Isken) — Guideline settings (22.02.2025)
- Thunder Laser — CO2 vs diode lasers i Plywood guide
- Sposób na przezroczysty akryl — Creality Falcon (16.01.2026)
- Craft Closet — Use honeycomb pins to keep materials flat (31.03.2021)
- OMTech — Choosing the right safety glasses (14.08.2026)
- Laser Safety Industries — okulary do lasera 445–450 nm
- Make: — Laser eye safety in digital fabrication (8.02.2025)
- Opt Lasers — okulary ochronne 450 nm
- xTool — Laser classification and safety (19.10.2023)
- Stanford EHS — Laser cutter safety guidance (PDF) (rew. 26.09.2024) i Glowforge — Safety