Materiał reklamowy. Część linków w tym poradniku to linki afiliacyjne: jeśli kupisz przez nie sprzęt, Maperivo może dostać prowizję, a Ty nie płacisz więcej. Nie wpływa to na nasze rekomendacje.
Przesiadka z lasera diodowego na CO2 to coś więcej niż większa moc: dochodzi tuba chłodzona wodą, ścieżka luster i wymienne soczewki. Pracujemy na obu typach maszyn, więc zebraliśmy tu nawyki, które przy CO2 liczą się najbardziej. Każda liczba ma nazwane źródło, a tam, gdzie producenci się nie zgadzają, pokazujemy obie strony.
Krótka odpowiedź
- Justowanie: po kolei: tuba → lustro 1 → lustro 2 → lustro 3 → soczewka, z taśmą na lustrze i krótkimi impulsami przy 10–15% mocy (OMTech). Dobrze zrobione rzadko wymaga powtórki.
- Soczewki: 1,5″ do drobnego grawerowania, 2″ uniwersalna, 2,5″ do grubszego cięcia, 4″ do grubego akrylu i MDF powyżej 10 mm (Thunder Laser).
- Chłodzenie: woda destylowana. Producenci podają 15–25 °C (Thunder Laser) oraz 16–21 °C albo 10–24 °C (dwie strony OMTech). xTool P3 wstrzymuje pracę przy 35 °C.
- Żywotność tuby: szklane tuby to według źródeł 1 000–4 500 godzin, metalowe RF od 10 000 do ponad 30 000 godzin. xTool podaje dla tuby P3 około 10 000 godzin.
- Optyka: czyść często. OMTech i xTool dopuszczają alkohol izopropylowy, Thunder Laser radzi go unikać, jeśli producent optyki na to nie pozwala.
- Bezpieczeństwo: nigdy nie zostawiaj pracującej maszyny bez nadzoru i nigdy nie tnij PVC ani winylu.
Co się zmienia po przesiadce z diody na CO2?
Najważniejsza zmiana to długość fali: Thunder Laser podaje dla CO2 od 9 do 10,6 µm, a dla niebieskich diod około 450 nm. Dlatego xTool pisze, że światło CO2 pochłania akryl w każdym kolorze, a niebieska dioda nie przetnie akrylu przezroczystego, białego ani niebieskiego. Reszta to nowy sprzęt i nowe nawyki.
| Temat | Dioda (to już znasz) | CO2 (to jest nowe) | Źródło |
|---|---|---|---|
| Długość fali | Około 450 nm (niebieska) | 9–10,6 µm (xTool P3: 10 600 nm) | Thunder Laser, xTool |
| Akryl | Nie przezroczysty, biały ani niebieski | Wszystkie kolory | xTool |
| Droga wiązki | Moduł siedzi na głowicy | Tuba, trzy lustra i soczewka: trzeba justować | OMTech |
| Chłodzenie | Nadmuch pomaga chłodzić diodę | Obieg wody z wymaganym zakresem temperatur | xTool, Thunder Laser, OMTech |
| Mała moc i narożniki | GRBL nie ma Min Power (poza trybem grayscale) | DSP używa Min Power poniżej Start Speed; próg zapłonu około 10% | LightBurn |
| Częstotliwość (PPI / Hz) | Tylko jeśli laser ją obsługuje | Element ustawień Trotec i Epilog | LightBurn, Trotec, Epilog |
| Typowa jednostka prędkości | mm/min (test xTool 40 W: 300 mm/min) | mm/s (xTool P3: do 1 200 mm/s, deklaracja producenta) | xTool |
| Żywotność źródła (deklaracje) | Około 10 000 h | Szklana 1 000–4 500 h; RF 10 000 h i więcej | Thunder Laser, OMTech, OneLaser |
Wiersze LightBurn dotyczą sterowników DSP w laserach CO2 (np. Ruida) oraz sterowników GRBL w diodach.
Drugą maszynę opisujemy w poradach do lasera diodowego, a jeśli dopiero wybierasz, zajrzyj do rankingu laserów CO2 na 2026 rok.
Pracujemy na dwóch maszynach: xTool P3 (CO2 80 W, stół 915×458 mm) i laserze diodowym Sculpfun S30 (33 W). Warstwy naszych map 3D to sklejka topolowa, a woda nie jest z akrylu: to prawdziwa żywica epoksydowa w trzech odcieniach błękitu, wylewana ręcznie i utwardzana przez 48 godzin. Układ warstw widać na stronie „Nasze rzemiosło” w Viperys Wall Art, naszym własnym sklepie.
Jak wyjustować lustra w laserze CO2?
Wiązka CO2 biegnie z tuby przez trzy lustra do soczewki. Poradnik OMTech prowadzi przez justowanie w stałej kolejności: tuba, lustro 1, lustro 2 (oś Y), lustro 3 (oś X), na końcu soczewka.
- Załóż okulary ochronne do CO2. OMTech wymaga okularów przeznaczonych do CO2 o gęstości optycznej OD5+.
- Ustaw moc impulsu lub moc maksymalną na 10–15%, jak radzi OMTech.
- Zaklej taśmą otwór prowadzący przy lustrze 1 i naciśnij przycisk impulsu na panelu.
- Zrób test blisko/daleko na każdej osi: jeden impuls z głowicą przy lustrze, drugi z głowicą daleko. Oba ślady muszą się nałożyć w jedną kropkę.
- Do kolejnego lustra przechodź dopiero wtedy, gdy poprzednie przejdzie test.
Po dobrym wyjustowaniu, jak pisze OMTech, rzadko trzeba to powtarzać. Sygnał ostrzegawczy to podwójne albo półksiężycowe ślady na materiale: wiązka zahacza o dyszę. Instrukcja xTool P3 odsyła do osobnego poradnika kalibracji ścieżki optycznej, a poradnik dla konkretnej maszyny jest lepszy od każdego ogólnego.
Z tą samą nieufnością traktuj wzorniki ostrości: u jednego z użytkowników forum LightBurn wzornik z OMTech wskazywał 18 mm, a faktyczne ognisko było na 19,5 mm. Test rampy kosztuje jeden pasek odpadu.
Jaką soczewkę skupiającą wybrać?
Krótsza soczewka daje mniejszą plamkę i mniejszą głębię ostrości, dłuższa większą plamkę i większą głębię. Tabela łączy poradniki Thunder Laser, Boss Laser i FSL z trzema soczewkami, które xTool dostarcza do P3.
| Soczewka | Ogniskowa | Plamka (wg FSL) | Odpowiednik w xTool P3 | Do czego |
|---|---|---|---|---|
| 1,5″ | 38,1 mm | 0,003″ (≈0,08 mm) | S: 0,18×0,18 mm, grawerowanie | Drobny tekst, grawer zdjęć, detale; słabsza do grubego cięcia (Thunder Laser, FSL) |
| 2,0″ | 50,8 mm | 0,004″ (≈0,10 mm) | M: 0,2×0,2 mm, standardowa uniwersalna | Uniwersalna; Boss Laser: tnie do około 1/4″ (6 mm) |
| 2,5″ | 63,5 mm | 0,005″ (≈0,13 mm) | L: 0,23×0,23 mm, grube cięcie | Większa głębia, nieco większa plamka (Thunder Laser); Boss Laser: do około 1/2″ (12,7 mm) |
| 4,0″ | 101,6 mm | – | – | Największa głębia: gruby akryl, MDF powyżej 10 mm, nierówne powierzchnie (Thunder Laser); Boss Laser: powyżej 1/2″ |
Wielkości plamki to dane każdego producenta, mierzone różnymi metodami, więc nie porównuj wprost liczb FSL i xTool. Przeliczenia na milimetry są nasze.
Źródła nie zgadzają się co do tego, która soczewka jest standardem: Thunder Laser wskazuje 2″, Boss Laser 2,5″. Przy akrylu od 1/4″ w górę Epilog radzi ustawić ostrość około 0,080″ (2 mm) bliżej soczewki, co daje ładniejszą krawędź.
W mapie warstwowej podział wynika z samego pliku: drobne nazwy ulic na warstwie grawerowania pasują do krótkiej soczewki (soczewka S od xTool służy do grawerowania), gruba podstawa albo rama do długiej. Każda zmiana soczewki to ponowne ustawienie ostrości, więc grupuj zlecenia według soczewki.
Jakiej temperatury wody potrzebuje tuba CO2?
Zalecenia producentów, nie niezależne testy. Dla xTool P3 xTool podaje tylko progi alarmowe: praca wstrzymuje się przy 35 °C, a przy 40 °C jest blokowana. Źródło: Thunder Laser USA, temperatura chłodzenia i ochrona przed mrozem
Dane w tabeli
| Źródło | Temperatura wody |
|---|---|
| Thunder Laser USA: woda idealna | 15–25 °C |
| Thunder Laser: seria Nova | 15–25 °C |
| OMTech: instrukcja instalacji | 16–21 °C |
| OMTech: poradnik konserwacji | 10–24 °C |
Każdy producent podaje inny zakres. Thunder Laser USA mówi o 15–25 °C, z nastawą chillera „zwykle 20 °C, nie wyżej niż 25 °C” i pomieszczeniem o temperaturze 60–80 °F (około 16–27 °C) przy wilgotności bez kondensacji. Strona Thunder Laser o serii Nova dodaje pomieszczenie poniżej 27 °C, wilgotność poniżej 70% i serwis chillera raz lub dwa razy w miesiącu. OMTech w instrukcji instalacji podaje 16–21 °C, a w poradniku konserwacji 10–24 °C.
Zakres, który spełnia wszystkie te strony naraz, to 16–21 °C. To nasze wyliczenie, nie liczba producenta, ale rozsądny cel, gdy instrukcja milczy. Na forum Sawmill Creek jeden z właścicieli napisał, że wszystko powyżej 23 °C skraca życie tuby typu wide-body; inni pracują przy 19,5 °C i 25 °C.
xTool P3 ma wbudowany chiller inwerterowy, a xTool zamiast zakresu podaje progi alarmowe: od 35 °C praca się wstrzymuje, od 40 °C jest zablokowana. Wśród przyczyn producent wymienia pomieszczenie cieplejsze niż 30 °C i zasłonięte wentylatory; wylot wyciągu trzymaj co najmniej 20 cm od ściany.
Woda destylowana, płyn niezamarzający czy jedno i drugie?
Chłodziwo musi odbierać ciepło i nie przewodzić prądu, bo, jak pisze Thunder Laser USA, przez tubę przeskakuje 30 000 woltów. Według tej firmy woda destylowana ma około 2,6 µS/cm, a woda z kranu 100–1 000 µS/cm.
| Producent | Woda | Płyn niezamarzający | Co jeszcze mówi |
|---|---|---|---|
| Thunder Laser USA | Destylowana, około 2,6 µS/cm | Tylko glikol propylenowy typu RV 1:1, „warunkowo dopuszczalny” | Nigdy glikol samochodowy; płyn to „nie rozwiązanie typu ustaw i zapomnij” |
| OMTech | Tylko destylowana lub dejonizowana | Nigdy nie dodawać | Wybielacza też nie; wodę wymieniać co najmniej raz w miesiącu |
| xTool (P3) | Destylowana lub oczyszczona, nie z kranu | Glikol propylenowy 98%, dawka zależna od klimatu | Powyżej 0 °C bez płynu: 1 200 ml wody |
| Mimowork | Destylowana | Zaleca dodanie | – |
Instrukcje producentów dla ich własnych maszyn. Stosuj się do producenta swojej.
W sprawie płynu niezamarzającego producenci zupełnie się różnią. Thunder Laser USA podaje dla samochodowego płynu na glikolu etylenowym około 633 µS/cm, a dla glikolu propylenowego typu RV rozcieńczonego 1:1 około 200 µS/cm. xTool dodaje glikol propylenowy do obiegu P3 (1 200 ml) w zależności od najniższej temperatury, w jakiej będzie stała maszyna: powyżej 0 °C wcale, 20% (240 ml na 1 200 ml) od −10 do 0 °C, aż do 60% przy −50 do −40 °C. Zasada wspólna dla wszystkich źródeł: słuchaj producenta swojej maszyny, a nie średniej z forów. xTool zaznacza też, że P3 nie wolno podłączać do prądu przed napełnieniem zbiornika.
Ile wytrzymuje tuba lasera CO2?
Wszystkie liczby to deklaracje producentów lub sprzedawców. Pojedyncze wartości to liczby „około” albo dolne granice („znacznie ponad”, „ponad”), pokazane jako punkt. Źródło: OMTech, szklane tuby DC a metalowe RF
Dane w tabeli
| Typ tuby i źródło | Deklarowana żywotność |
|---|---|
| Szklana: OneLaser | 1 000–3 000 h |
| Szklana: OMTech | 1 500–4 000 h |
| Szklana: wiki Thunder Laser | 2 000–4 000 h |
| Szklana: Thunder Laser USA | 2 000–4 500 h |
| Szklana: Mimowork (około) | 3 000 h |
| Tuba xTool P3, typ niepodany (około) | 10 000 h |
| Metalowa RF: wiki Thunder Laser (znacznie ponad) | 10 000 h |
| Metalowa RF: OMTech (ponad) | 30 000 h |
Dla tub szklanych liczby wahają się od 1 000 do 4 500 godzin, zależnie od źródła. Metalowe tuby RF wytrzymują dłużej, ale ich wymiana kosztuje więcej: według Thunder Laser USA często 3–5 razy więcej, według OMTech moduły RF bywają nawet 10 razy droższe. xTool podaje dla tuby P3 około 10 000 godzin; na stronach xTool, które przeczytaliśmy, nie ma informacji, czy to tuba szklana, czy RF.
Co skraca życie szklanej tuby:
- Praca na pełnej mocy. Mimowork zaleca nie więcej niż 80–90% mocy maksymalnej. ThinkLaser podaje dla jednej tuby 60 W (EFR 1200CL) 22 mA lub mniej, a wątek na Sawmill Creek sugeruje 28–30 mA dla innej tuby 60 W. Sprawdź kartę katalogową swojej tuby.
- Za ciepła woda. Patrz zakres temperatur wyżej.
- Mróz. Thunder Laser USA ostrzega, że tuby „mogą pękać i będą pękać” nawet z płynem niezamarzającym.
Po czym poznać koniec: OMTech wymienia słabszą wiązkę, zmianę koloru świecenia i materiały, które wcześniej się cięły, a nagle przestają. ThinkLaser radzi planować wymianę przy około 65% mocy znamionowej. Zachowaj jedno cięcie wzorcowe z czasów, gdy tuba była nowa; to najtańszy miernik mocy, jaki będziesz mieć.
Dlaczego laser nie strzela przy małej mocy i przypala narożniki?
Tuba CO2 ma próg zapłonu, który LightBurn szacuje na mniej więcej 10% mocy tuby; sprawdź to na swojej maszynie. Jeśli Min Power jest poniżej progu, laser „w ogóle nie wystrzeli”. W sterownikach DSP, takich jak Ruida, głowica używa Min Power zawsze, gdy jedzie z prędkością Start Speed lub wolniej, a według LightBurn Start Speed to domyślnie 10 mm/s w większości sterowników Ruida (w niektórych maszynach 15–20).
Za wysokie Min Power zostawia przypalenia i szeroki rzaz w narożnikach, za niskie niedopalone miejsca. Przy wolnym cięciu LightBurn radzi ustawić Min i Max Power na tę samą wartość. Diody na GRBL nie mają Min Power poza trybem grayscale, więc dla przesiadających się to naprawdę nowe ustawienie. Więcej w naszym poradniku o przypaleniach.
Jak ustawiać grawerowanie i cięcie?
- Zaczynaj nisko. Epilog: „W razie wątpliwości zaczynaj od niskich wartości”, bo zadanie można powtórzyć, dopóki materiał się nie przesunął.
- Testuj siatką. Material Test w LightBurn zestawia moc z prędkością, a jeśli laser pozwala, także częstotliwość. Pilnuj jednostek z przepisu, który kopiujesz: mm/min wpisane jako mm/s to błąd 60-krotny.
- Szacuj moc do akrylu. Reguła Trotec to około 10 W na 1 mm, czyli 30 W na 3 mm. Epilog podaje, że 30–40 W tnie 1/8″ (3,1 mm), 50–60 W tnie 1/4″ (6,3 mm), a 80–100 W tnie 3/8″ (9,5 mm) w jednym przejściu i do 1″ (25,4 mm) w dwóch.
- Przed drugim przejściem przestaw ostrość. Poradnik Harvard GSD: ustaw ognisko nieco głębiej w materiale i przetnij tę samą geometrię jeszcze raz.
- Nadmuch zależnie od zadania. OMTech proponuje około 0,5–3 PSI przy grawerowaniu i 10–15 PSI przy cięciu drewna; Epilog radzi zawsze używać nadmuchu przy cięciu.
- Szybki raster wymaga korekty przesunięcia skanowania (Scanning Offset). Jeden z twórców LightBurn pisze, że zwykle potrzebują jej lasery CO2 grawerujące z prędkością 300–500 mm/s; przy 500 mm/s opóźnienie 1 ms to przesunięcie o pół milimetra. Przetestuj wypełnienie przy dwóch prędkościach i wpisz połowę zmierzonej różnicy.
Sterowniki DSP same robią overscan, więc jeden obowiązek z diody znika. Ustawienia dla warstw mapy znajdziesz w poradniku ustawienia LightBurn do map laserowych.
Jak zmierzyć rzaz i go skompensować?
Rzaz (kerf) to według LightBurn „szczelina materiału usuniętego przez wiązkę”, zwykle ułamek milimetra. Zaczyna mieć znaczenie, gdy jedna część ma wejść w drugą. Test noniusza w LightBurn daje przesunięcie od razu: odczyt dzielisz przez 40 (ich przykład: 2,3 / 40 = 0,0575 mm). Dodatnie przesunięcie powiększa kształt, ujemne go zmniejsza, a kształty wewnętrzne program odwraca sam. Thunder Laser USA podaje wersję ręczną: przesuń ścieżkę narzędzia o połowę zmierzonego rzazu.
Dla skali: laboratorium Purdue podaje typowy rzaz około 0,011″ (0,28 mm) na swojej maszynie i ostrzega, że boki cięcia zawsze są lekko pochylone. Mierz osobno dla każdego materiału i każdej soczewki. Typowy przypadek w mapie to akrylowy kawałek wody, który musi wejść w wycięcie w drewnianej warstwie; resztę opisuje nasz poradnik o składaniu warstw.
Co się zmienia przy cięciu akrylu na CO2?
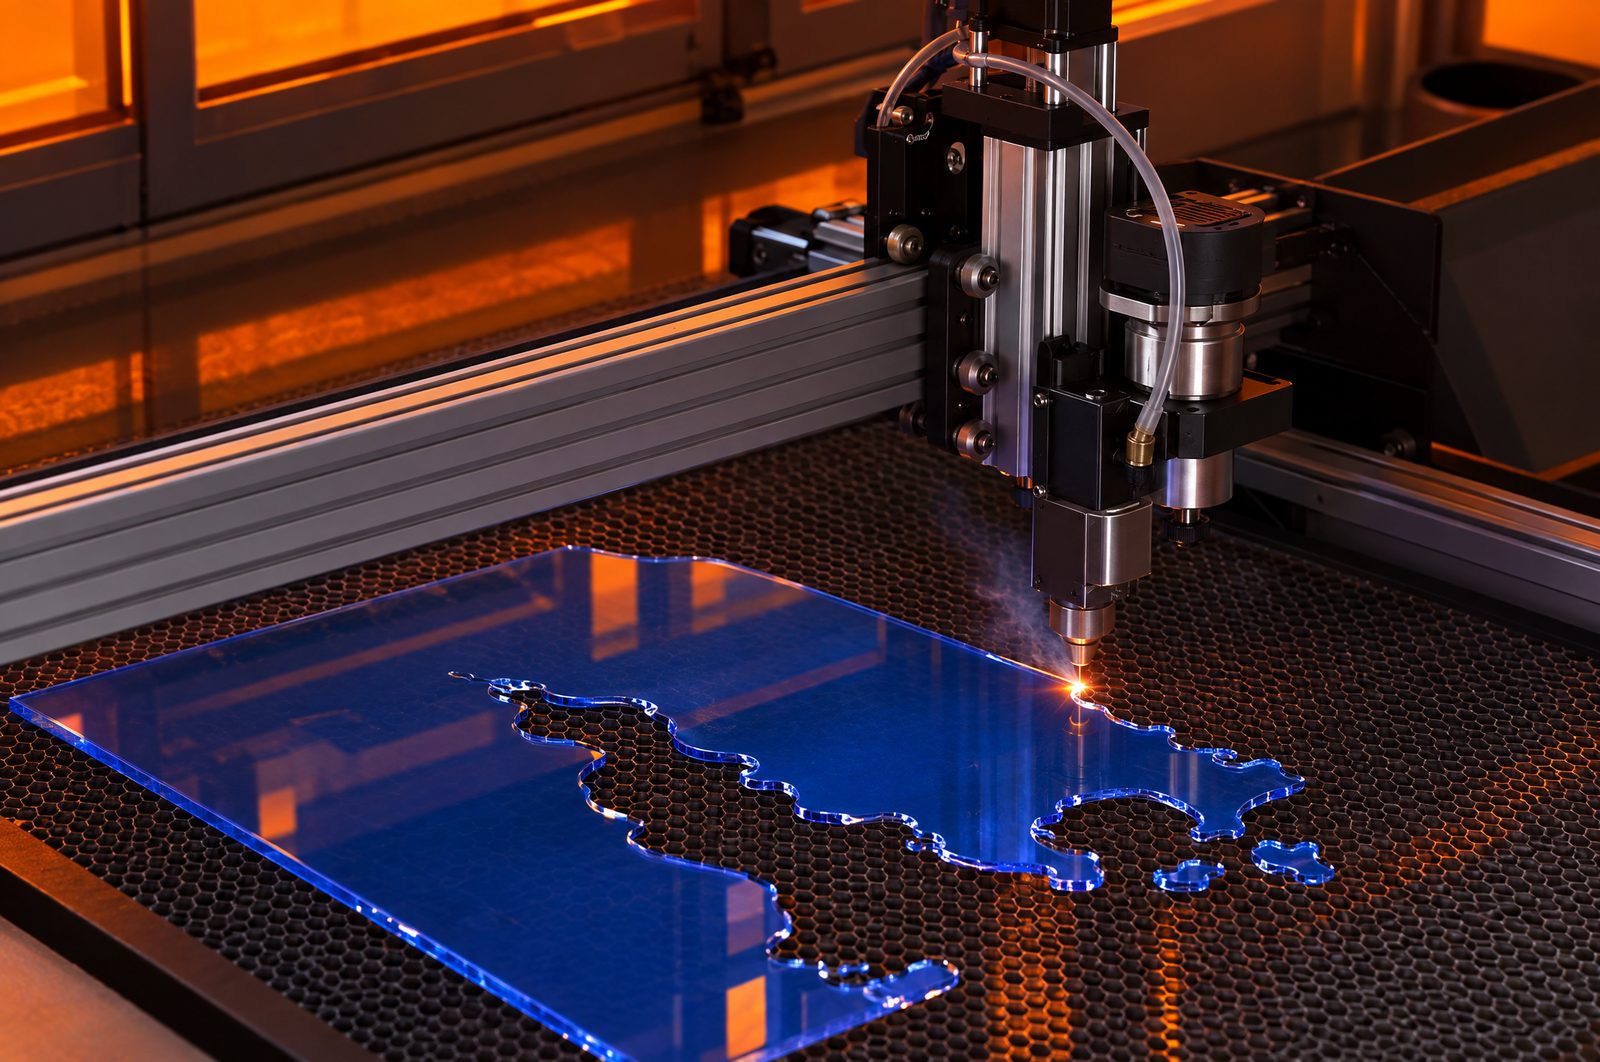
To praca, której dioda nie wykona. Epilog, Trotec i strona pomocy xTool zgodnie piszą, że akryl ekstrudowany daje błyszczącą krawędź jak po polerowaniu płomieniem, a wylewany tnie się bez zadziorów, ale bez połysku, za to grawer wychodzi biały i matowy, jak oszroniony. Artykuł xTool Academy twierdzi coś odwrotnego o krawędziach, więc przed zamówieniem płyt przetnij próbny pasek z każdego rodzaju.
- Łagodny nadmuch. Trotec proponuje umiarkowany nadmuch, do około 0,2 bar, z szeroką dyszą. OMTech pisze, że mocny nadmuch zawraca opary i powoduje zamglenie; według Thunder Laser słaby nadmuch daje przejrzystą, błyszczącą krawędź, a mocny jasnobiałą.
- Unieś płytę. Epilog pisze, że uniesienie akrylu nad stół wyraźnie ogranicza odbicia od spodu i ślady kratki.
- Po cięciu bez alkoholu. Trotec ostrzega, że alkohol może odbarwić kolory i zrobić materiał kruchym; Thunder Laser pisze, że alkohol na ciepłym, świeżo ciętym akrylu może prowadzić do pęknięć.
- Bądź blisko. Harvard GSD nazywa akryl „skrajnie łatwopalnym”, zwłaszcza przy grubych płytach i gęsto rozmieszczonych detalach.
Spory o folię ochronną, sposoby na zamglenie i tworzywa, których nie wolno ciąć, opisujemy w poradniku o akrylu i tworzywach.
Jak czyścić soczewki i lustra w laserze CO2?
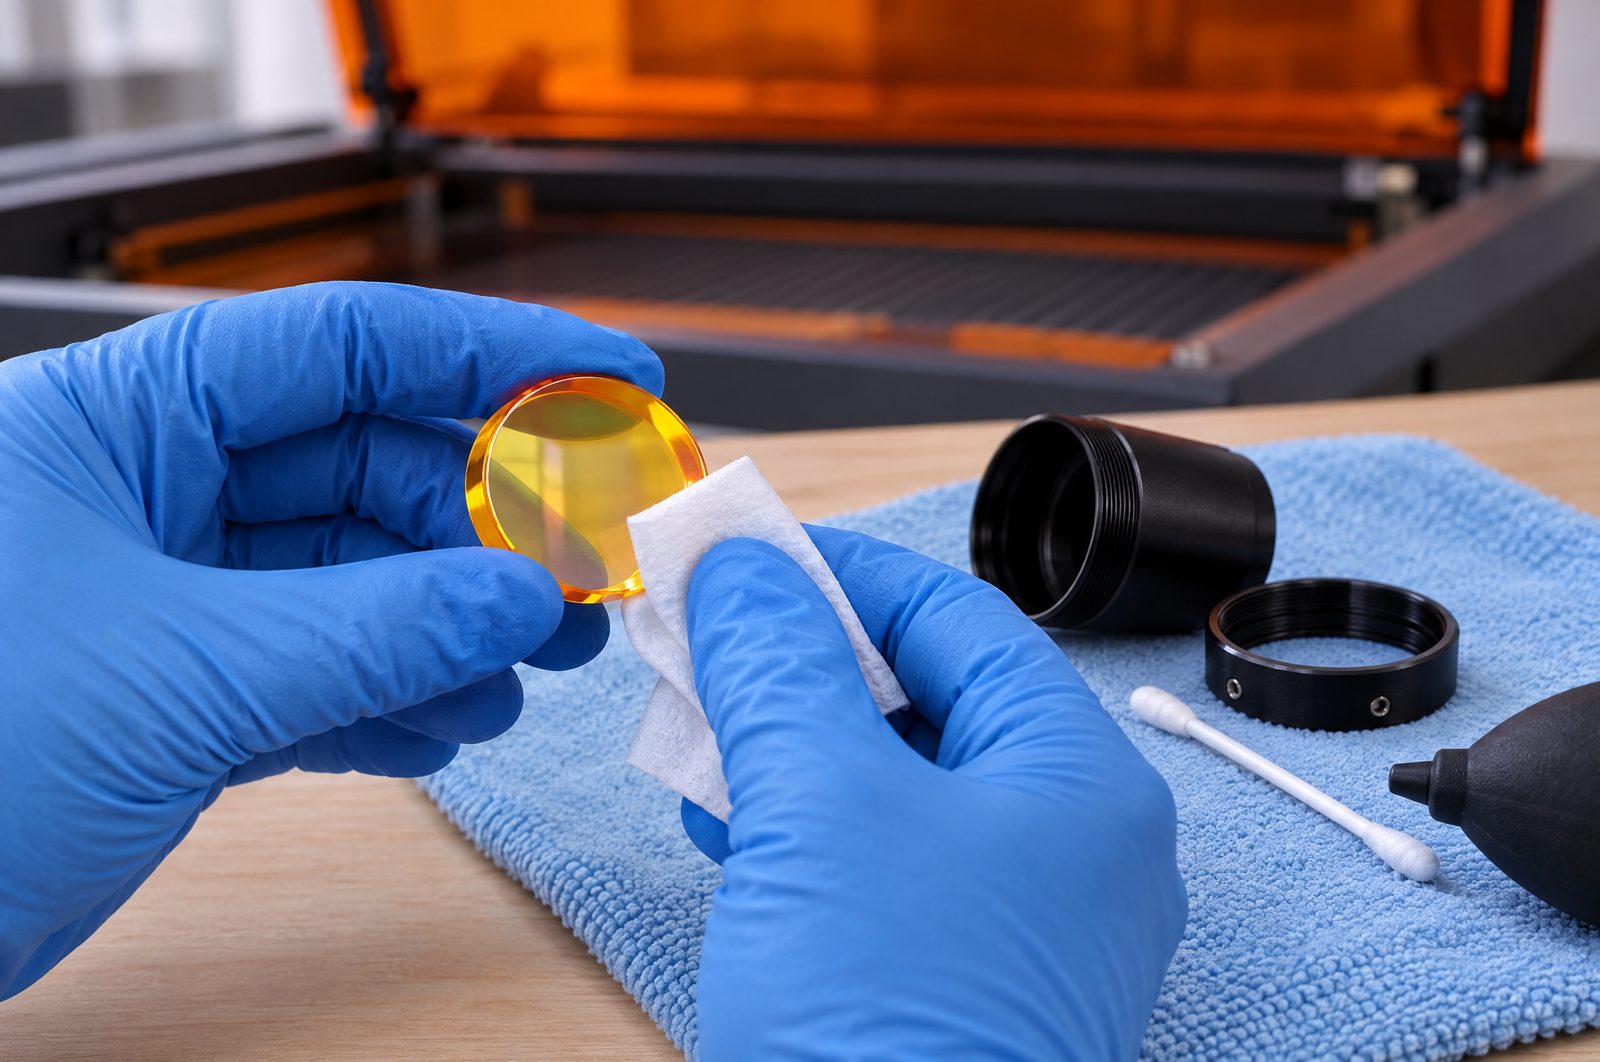
Brudna optyka marnuje moc, a wytyczne Stanforda wymieniają nieczyszczoną optykę wśród czynników ryzyka pożaru. Źródła zgadzają się co do „często”, a różnią co do środka czyszczącego.
| Źródło | Środek | Unikać | Jak często |
|---|---|---|---|
| OMTech | Alkohol izopropylowy lub denaturat, 90% lub więcej | Środki z amoniakiem; aceton (niszczy klej tuby) | Lustro 3, soczewka i stół codziennie; lustra 1 i 2 co tydzień |
| Thunder Laser | Optyczny środek do powlekanej optyki laserowej | IPA, jeśli nie jest dopuszczony dla danej optyki; płyn do szyb, ręczniki papierowe, sprężone powietrze | Codziennie przy 8+ h pracy dziennie; co 10–15 dni przy 1–3 h |
| xTool (P3) | Alkohol wysokoprocentowy, IPA lub środek do soczewek optycznych | – | Najpierw zdmuchnij pył; przecieraj w linii prostej, w jednym kierunku |
Każdy producent pisze o swojej optyce. Gdy się różnią, decyduje producent twojej soczewki.
OMTech dodaje, że luster nie da się naprawić. Nasz wniosek: używaj tego, co dopuszcza producent twojej optyki. W P3 to lista xTool, łącznie z alkoholem; przy nieznanej powlekanej optyce bezpieczniejszym domyślnym wyborem jest ostrożność Thunder Laser.
Jakie zasady dotyczą ognia i dymu przy laserze CO2?
- Nigdy bez nadzoru. MIT, Stanford, Harvard, Glowforge i OMTech piszą to niemal tymi samymi słowami.
- Gaśnica pod ręką. Stanford wymienia gaśnice ABC, śniegowe (CO2) lub Halotron. Harvard każe przy pożarze wyłączyć wentylację, żeby nie dostarczać ogniu tlenu. Glowforge podaje kolejność: wyjąć wtyczkę, mokry ręcznik, dopiero potem gaśnica.
- Wiedz, co ma twoja maszyna. xTool podaje, że P3 ma wbudowany czujnik płomienia i moduł gaśniczy, ale butla z gazem jest sprzedawana osobno.
- Wyciąg na zewnątrz. Stanford wymaga osobnego wyciągu na zewnątrz, włączonego przed pracą i przez cały jej czas. xTool podaje, że P3 nie ma wbudowanego wentylatora wyciągowego, ale w zestawie jest SafetyPro IF2 2.0.
- Czyste pliki. Laboratorium Toronto Metropolitan University ostrzega, że zdublowane linie to zagrożenie pożarowe, a gęste sieci ulic to miejsce, gdzie najłatwiej je przeoczyć. Mapy z Laser Map Designer mają osobne warstwy cięcia, grawerowania i wody, więc sprawdzenie warstwa po warstwie idzie szybko.
- Zakazane materiały. Stanford zakazuje PVC, PVB, PTFE, halogenów, żywic epoksydowych i fenolowych oraz włókna węglowego; Glowforge dodaje winyl, ABS i HDPE.
Źródła
Sprawdzone 24 września 2026. Każda liczba pochodzi ze strony otwartej tego dnia. Wypowiedzi producentów to deklaracje, nie niezależne testy; wpisy z forów to relacje pojedynczych twórców.
- xTool — xTool P3 FAQ (aktualizacja 19.08.2026); instrukcja obsługi xTool P3 (aktualizacja 23.05.2026)
- xTool — błąd wysokiej temperatury wody w P3 (aktualizacja 4.01.2026); strona produktu xTool P3
- xTool — akryl a niebieski laser diodowy (aktualizacja 20.11.2024); Laser cutting acrylic; testy cięcia modułem 40 W (aktualizacja 21.07.2023); czy warto mieć air assist
- OMTech — justowanie luster (aktualizacja 29.05.2026); czyszczenie luster i soczewek (aktualizacja 13.11.2025)
- OMTech — instrukcja instalacji (aktualizacja 8.09.2025); poradnik konserwacji lasera CO2 (8.04.2026); montaż, wymiana i konserwacja tub CO2 (26.06.2024)
- OMTech — szklane tuby DC a metalowe RF (aktualizacja 20.04.2026); montaż nadmuchu (aktualizacja 12.07.2026); zamglenie na akrylu (3.09.2025)
- Thunder Laser USA — temperatura chłodzenia i ochrona przed mrozem (08.2026); chłodziwa i dodatki; tuby szklane a metalowe (zmiana 3.03.2025); rzaz i kompensacja rzazu
- Thunder Laser — konserwacja chillera (9.09.2024); lasery CO2 a diodowe (19.05.2026); dobór soczewki (24.04.2026)
- Thunder Laser — czyszczenie soczewek i luster (13.08.2026); lepsze efekty na akrylu (22.05.2026)
- Boss Laser — ogniskowe soczewek CO2 (zmiana 28.04.2025); FSL — soczewka skupiająca CO2 (12.08.2022)
- Poradniki o żywotności tub — OneLaser, konserwacja laserów RF i CO2 (aktualizacja 13.02.2026); Mimowork, jak wydłużyć życie szklanej tuby (1.09.2024); ThinkLaser, 5 porad o szklanych tubach CO2 (aktualizacja 16.11.2023)
- Dokumentacja LightBurn — utrata mocy przy małych prędkościach; moc w narożnikach; Material Test; test kompensacji rzazu; Scanning Offset; overscan
- Społeczność — forum LightBurn, czy test rampy jest potrzebny (01.2023) i pomoc ze Scanning Offset (2021); Sawmill Creek, wątek o chillerze CW-5000 (2.07.2017) i wątek o prądzie tuby (2013)
- Epilog — cięcie laserowe akrylu (zmiana 1.06.2026); ustawienia materiałów Fusion
- Trotec — cięcie laserowe akrylu; krawędzie polerowane płomieniowo; czyszczenie po grawerowaniu
- Harvard GSD Fab Lab — poradniki do lasera; lista kontrolna szkolenia (aktualizacja 23.10.2024)
- Stanford EHS — wytyczne bezpieczeństwa dla laserów tnących (wersja 26.09.2024); MIT EHS — bezpieczeństwo laserów tnących
- Glowforge — bezpieczeństwo, seria Performance
- Toronto Metropolitan University — Laser Cutting Basics, jesień 2025; Purdue BIDC — FAQ o cięciu laserowym