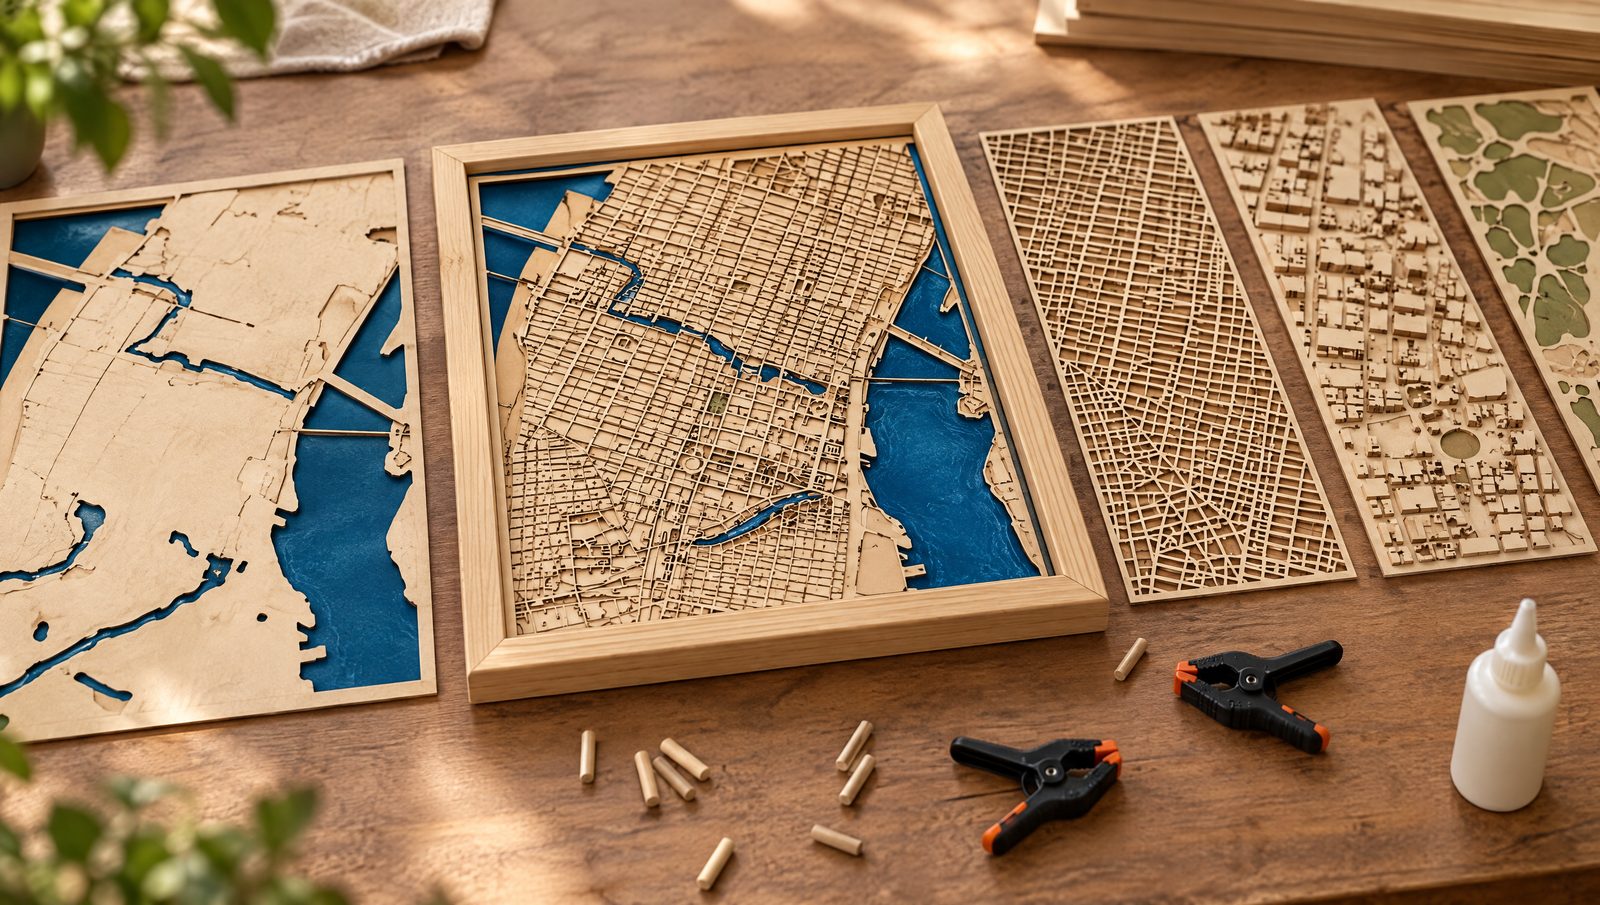
Eine Schichtkarte ist nur so gut wie ihr Zusammenbau. Teile, die etwas zu klein herauskommen, Ebenen, die beim Spannen wandern, und eine Grundplatte, die sich nach einem Monat wölbt – danach fragen Maker am häufigsten. Dieser Ratgeber behandelt Schnittfuge, Ausrichtung, Leim und Verzug mit Zahlen aus Datenblättern, am durchgehenden Beispiel einer geschichteten Stadtkarte.
Kurz gesagt
- Schnittfuge (Kerf): Veröffentlichte Werte liegen bei etwa 0,08–0,20 mm für eine Diode in dünnem Sperrholz (ZapCraft) und bei 0,26–0,62 mm für einen CO2-Schneidedienst in 2–5 mm Sperrholz (Sculpteo). Miss selbst.
- Kerf Offset zählt vor allem, wo ein Teil in ein anderes greift. Die ganze Fuge auf ein Teil legen oder je die Hälfte auf beide.
- Ausrichtung: Schablonenrahmen um die Kontur, Außenkanten zuerst, eine Ebene nach der anderen.
- Leim: Weißleim gibt dir 4–6 Minuten offene Zeit (Titebond). Wasserhaltiger Leim kann dünne Platten verziehen, also sparsam auftragen.
- Verzug: Platten beim Schneiden flach halten und bei der Luftfeuchte lagern und montieren, in der das Bild später hängt. Bei 50 % Luftfeuchte stellt sich Holz auf etwa 9,2 % Feuchte ein (USDA).
Wie ist eine Schichtkarte aufgebaut?
Jede Schichtkarte ist ein Stapel flacher Platten, von denen jede eine Art von Elementen trägt. Unsere 3D-Stadtkarten (Viperys Wall Art, unser eigener Shop) bauen wir von unten auf: eine Grundplatte mit ausgeschnittenem Wasser, eine Straßenebene, eine Ebene mit Gebäuden und Inseln und eine Parkebene. Die Ebenen sind aus Pappelsperrholz, der Rahmen aus massiver Kiefer, von Hand gewachst, und das Wasser ist echtes Epoxidharz in drei Blautönen, von Hand gegossen und 48 Stunden ausgehärtet. Die Ebenen siehst du auf unserer Seite über unser Handwerk.
| Ebene (von unten) | Was sie trägt | Wo der Zusammenbau schiefgeht |
|---|---|---|
| Grundplatte | Volle Kontur; Flüsse und Seen ausgeschnitten | Muss flach bleiben; jede Wölbung zeigt sich in allen Ebenen darüber |
| Straßen | Straßennetz und viele kleine Häuserblocks | Winzige Teile, Schnittfuge, Leim in engen Spalten |
| Gebäude und Inseln | Erhöhte Blocks und Inseln | Teile müssen exakt auf ihrem Platz landen |
| Parks | Grünflächen obenauf | Kleine lose Teile, Ausrichtung |
| Rahmen | Massivholz um den Stapel | Muss zu den Außenkanten des Stapels passen |
Reihenfolge der Ebenen wie auf unserer Handwerksseite beschrieben. Andere Maker ergänzen oder kombinieren Ebenen; die Probleme bleiben dieselben.
Lege jede Ebene in LightBurn als eigene Schnittebene an, damit Durchgänge und Kerf Offset pro Ebene einstellbar sind. Eine gute Ausgangsbasis ist eine geschichtete Datei aus dem Maperivo Laser Map Designer. Die Gestaltungsgrundlagen stehen in So entsteht eine geschichtete Holzkarte.
Was ist die Schnittfuge, und warum werden Teile zu klein?
LightBurn definiert den Kerf als die Lücke, die der Strahl aus dem Material entfernt. Der Strahl folgt der Mitte deiner Linie, also fehlt auf jeder Seite die halbe Fuge: Jedes Außenteil wird etwas zu klein, jedes Loch etwas zu groß. Der Unterschied ist „meist ein Bruchteil eines Millimeters“, summiert sich aber in einer Karte mit Hunderten Kanten.
Die Fuge ist nicht fest. Thunder Laser USA nennt Material, Stärke, Brennweite, Luftdruck und Schnittrichtung (X oder Y) als Faktoren. Im LightBurn-Forum brachte ein Nutzer, der 3 mm MDF schnitt, den Zielkonflikt auf den Punkt: Wenig Tempo, viel Leistung und wenige Durchgänge hinterlassen „viel mehr Verkohlung und eine breitere Fuge“, viel Tempo, wenig Leistung und viele Durchgänge schneiden besser, dauern aber länger. Das Purdue-Fablab ergänzt, dass Schnittflanken einen „Winkel von 1–2 Grad“ haben und Details mindestens 0,04 Zoll (etwa 1 mm) Abstand brauchen, besser 0,1 Zoll (etwa 2,5 mm). Das zählt bei schmalen Blocks zwischen Straßen.
Bei Ebenen, die nur aufeinanderliegen, sieht man ein paar Zehntelmillimeter selten. Bei Teilen, die in einen Ausschnitt passen müssen – ein Park in der Straßenebene oder ein Acrylsee in der Grundplatte –, entscheidet die Fuge, ob das Teil hineingeht.
Wie breit ist die Schnittfuge bei Diode und CO2?
Bereiche wie veröffentlicht. Sculpteo schneidet mit 100-W-CO2-Lasern; der xTool-Wert ist eine Herstellerangabe. Die Fuge hängt von Fokus, Leistung, Tempo und Richtung ab, miss also an deiner eigenen Maschine. Quelle: ZapCraft (Diodenfuge); Sculpteo (Sperrholzdaten); xTool (Schnittfuge)
Daten als Tabelle
| Maschine und Material | Schnittfuge |
|---|---|
| Diode, dünnes Sperrholz (ZapCraft) | 0,08–0,20 mm |
| CO2-Dienst, Ceiba 2 mm (Sculpteo) | 0,26–0,37 mm |
| CO2-Dienst, Pappel 3 mm (Sculpteo) | 0,28–0,50 mm |
| CO2-Dienst, Okoumé 3 mm (Sculpteo) | 0,31–0,36 mm |
| CO2-Dienst, Okoumé 5 mm (Sculpteo) | 0,39–0,47 mm |
| CO2-Dienst, Pappel 5 mm (Sculpteo) | 0,47–0,62 mm |
| Holz und Kunststoffe, allgemein (xTool) | 0,25–0,51 mm |
ZapCraft, ein unabhängiges Laserportal, schreibt, dass die Fuge bei vielen Diodenlasern in dünnem Sperrholz „oft bei etwa 0,08–0,20 mm“ liegt. Der Schneidedienst Ponoko gibt an, seine Fuge „beginnt bei etwa 0,2 mm“ und liege in 3 mm klarem Acryl im Schnitt bei 0,2 mm. Sculpteo, das mit 100-W-CO2-Lasern schneidet, veröffentlicht 0,28–0,5 mm für 3 mm Pappelsperrholz und 0,31–0,36 mm für 3 mm Okoumé. Purdue nennt eine typische Fuge von etwa 0,011 Zoll (etwa 0,28 mm). xTool gibt 0,25–0,51 mm für Holz und Kunststoffe an, bei einer allgemeinen Spanne von 0,08 bis 1 mm.
Zwei Dinge fallen auf. Die Spanne für Pappel ist bei Sculpteo breit (0,28–0,5 mm bei 3 mm), breiter als bei Okoumé; miss Pappel also mehrmals. Und Diodenpunkte sind nicht rund: LightBurn weist darauf hin, dass manche Dioden einen rechteckigen Punkt haben, der auf der senkrechten und der waagerechten Achse eine andere Fuge (und Leistung) ergibt. Thunder Laser erklärt den Grund: Diodenlicht kommt aus einer flachen, rechteckigen Halbleiterfläche.
Wie stellst du den Kerf Offset in LightBurn ein?
- Messen. Schneide den Nonius-Kerftest von LightBurn mit Offset 0, lies den Noniuswert ab und teile durch 40. Beispiel aus der Doku: 2,3 / 40 = 0,0575 mm.
- Eintragen. Kerf Offset steht im Cut Settings Editor im Modus Line. Positive Werte vergrößern die Form nach außen, negative verkleinern sie nach innen.
- Innenformen vertrauen. Formen innerhalb anderer Formen auf derselben Ebene bekommen die umgekehrte Offset-Richtung, damit auch Löcher die richtige Größe haben.
- Pfade schließen. Der Offset „funktioniert nur mit geschlossenen Formen“. Eine offene Straßenlinie wird nicht versetzt.
- Bei Einlagen teilen. Nutzer im LightBurn-Forum legen die ganze Fuge auf ein Teil oder je die Hälfte auf beide Seiten der Passung; Thunder Laser USA rät, den Werkzeugweg um die halbe Fuge zu versetzen.
- X und Y bedenken. Der Kerf Offset „hat keine X- oder Y-Komponente“ (LightBurn-Forum). Bei rechteckigem Diodenpunkt empfiehlt LightBurn den größeren Wert oder eine Drehung des Motivs um 45 Grad.
Ein Forumstipp zum Nachmachen: Kalibriere die Maße der Maschine zuerst an gravierten Marken und miss erst danach die Fuge an Schnitten. Sonst versteckt sich ein Maßstabsfehler in der Kerf-Einstellung.
Wie hältst du Platten beim Schneiden flach?
Eine gewölbte Platte schneidet ungleichmäßig, weil ein Teil außerhalb des Fokus liegt: Glowforge schreibt, verzogenes Material liefere womöglich keine gleichmäßigen Schnitte, Craft Closet, es führe zu unvollständigen Schnitten. Im LightBurn-Forum maß ein Diodennutzer eine Tischhöhe, die über die Arbeitsfläche von +0,3 bis −1,3 mm schwankte, und rettete die Schnitte, indem er langsamer und in 3 Durchgängen schnitt.
- Wabentisch-Pins üben sanften Druck nach unten aus (Craft Closet). Starker Verzug kann sie herausdrücken (Glowforge-Forum).
- Magnete und Schrauben: Nutzer im Glowforge-Forum setzen Neodym-Magnete und Dübelschrauben mit Unterlegscheiben ein; Creatorally fixiert die Platte mit kleinen Holzklötzen und Schrauben am Wabentisch.
- Nicht einweichen: Creatorally warnt, dass eingeweichtes und flach gepresstes Sperrholz „oft ungleichmäßig trocknet“. Thunder Laser USA empfiehlt zwar, dünnes Sperrholz gegen Brandspuren in Wasser zu tauchen, doch für Ebenen, die flach bleiben sollen, arbeitet Wasser gegen dich.
Warum verziehen sich Ebenen nach dem Schneiden, und wie lagerst du Holz?
Holz nimmt Feuchte auf und gibt sie ab, bis es mit der umgebenden Luft im Gleichgewicht ist. Das Forest Products Laboratory des US-Landwirtschaftsministeriums nennt das Ausgleichsfeuchte (EMC). Bei 21,1 °C beträgt sie 6,2 % bei 30 % relativer Luftfeuchte, 9,2 % bei 50 % und 12,0 % bei 65 %. Holz arbeitet tangential am stärksten, radial etwa halb so stark und längs zur Faser nur um 0,1–0,2 %. Das Handbuch rät, Holz mit einer Feuchte zu verbauen, die der späteren Gebrauchsfeuchte „so nahe wie möglich“ kommt, und nennt für feuchte Lagerung eine Wiederaufnahme von etwa 2 % Feuchte pro Monat in den ersten 45 Tagen.
Der Sperrholzhändler wood4pros gibt handfeste Regeln: Platten „flach, nicht auf der Kante stehend“ lagern, bei „40–60 % relative Luftfeuchtigkeit“, und vor der Bearbeitung „mindestens 24 bis 48 Stunden“ in der Werkstatt akklimatisieren lassen. Die US-Zielwerte für Holzfeuchte im Handbuch sind regional; nutze daher die Werte zur Luftfeuchte und dein eigenes Hygrometer. Schneide und verleime alle Ebenen eines Bildes aus Platten, die im selben Raum gelegen haben. Titebond nennt eine Grenze fürs Verleimen: Bei über 16 % Holzfeuchte trocknet der Leim unter Umständen nicht.
Wie richtest du die Ebenen aus?
- Schablone bauen. ScreenPrinting.com umgibt die Kontur mit einer „etwas größeren Box als sicherem Rahmen“. Schneide ihn im selben Auftrag aus Reststücken, dann passt er zu den Teilen.
- Marken gravieren. Mr Carve graviert Ausrichtungsmarken in die Ecken jeder Ebene.
- Außenkanten zuerst. „Die Außenkanten auszurichten ist wohl am wichtigsten“ (Shamblog, Baubericht einer Topo-Karte).
- Eine Ebene nach der anderen. Danielle Wethington verleimte jede Ebene einzeln, „um das Risiko des Verrutschens zu minimieren“.
- Sanft spannen. „Das Anziehen der Zwingen kann Teile verschieben oder verdrehen“ (Shamblog).
Um auf eine bereits geschnittene Ebene zu gravieren, richtet Print and Cut in LightBurn den Auftrag an zwei Zielpositionen aus, also Passermarken. Nötig sind ein referenzierter Portallaser und absolute Koordinaten; den Kopf fährst du zu jedem Fadenkreuz.
Welcher Leim eignet sich für gestapelte Ebenen?
Den einen richtigen Leim gibt es nicht. Eine Sammlung von Maker-Antworten bei OMG Laser nennt CA-Kleber, CA mit Aktivator, Titebond III, E6000, Klebestift, doppelseitiges 3M-Klebeband und vorbeschichtete Klebefolien. Die Zahlen unten stammen aus den Datenblättern der Hersteller.
| Klebstoff (Beispiel) | Verarbeitungszeit | Pressen und Aushärten | Grenzen | Hinweise |
|---|---|---|---|---|
| Weißleim/PVAc (Titebond Original) | Offene Zeit 4–6 min, Gesamtmontagezeit 10–15 min bei 21 °C / 50 % rF | Pressen 30–60 min (ohne Spannung), 24 h (unter Spannung) | Über 10 °C verarbeiten; nicht für außen | Trocknet durchscheinend, gut schleifbar; bis 5 % mit Wasser verdünnbar |
| Sprühkleber (3M Super 77) | Klebezeitfenster 15 s–15 min; ablüften 15–60 s | Keine Pressdaten | Scherfestigkeit versagt bei 66 °C | Klebt Papier, Filz, Stoff, Holz, Hartfaser; 51 % VOC |
| Transferklebeband (3M 467MP) | Klebt unter Druck | Laminierdruck 1,5–20 psi | Kurzzeitig bis 204 °C; verarbeiten bei 15,6–38 °C | 0,06-mm-Film; Datenblatt sagt nichts zum Laserschneiden |
| Mittelflüssiger CA (Starbond) | Härtet in etwa 10–15 s; 5 s mit Aktivator | Fest nach 10–15 min, Endfestigkeit nach 10–15 h | Aktivator besteht zu über 50 % aus Aceton und kann Lack schädigen | Etwa 150 cP; dickflüssiger CA für sehr poröses Holz |
| 5-Minuten-Epoxid (Loctite) | Innerhalb 40 s fügen; bindet in 5–7 min bei 20–25 °C | Belastbar nach 20 min, ausgehärtet nach 24 h | Einsatz −23 bis 49 °C | Schrumpft nicht; härtet durchscheinend gelb aus |
Technische Datenblätter und FAQs der Hersteller, geprüft am 24. September 2026. Axminster nennt offene/geschlossene Zeiten von 5/10 min für Titebond Original und II, 10/20 für III und 15/25 für Extend.
So liest du die Tabelle: Weißleim passt für vollflächige Holz-auf-Holz-Ebenen, wenn du spannen oder beschweren kannst. CA spart das Spannen bei winzigen Teilen wie Parks und Inseln – genau daher kam die Frage bei OMG Laser, weil Holzleim bei den kleineren Teilen nicht gut funktionierte. Sprühkleber und Transferband bringen kein Wasser ein, und 5-Minuten-Epoxid schrumpft beim Aushärten nicht.
Unsere ausgeschnittenen Stadtkarten aus 6-mm-Baltic-Birch-Sperrholz der Qualität A montieren wir mit doppelseitigem 3M-Klebeband und hängen sie an versteckte Schlüssellochaufhänger. Sieh dir eine fertige ausgeschnittene Karte an. Unsere 3D-Karten verbinden Pappel-Ebenen, einen handgewachsten Kiefernrahmen und handgegossenes Epoxid-Wasser.
Wie verleimst du ohne Verzug und Leimaustritt?
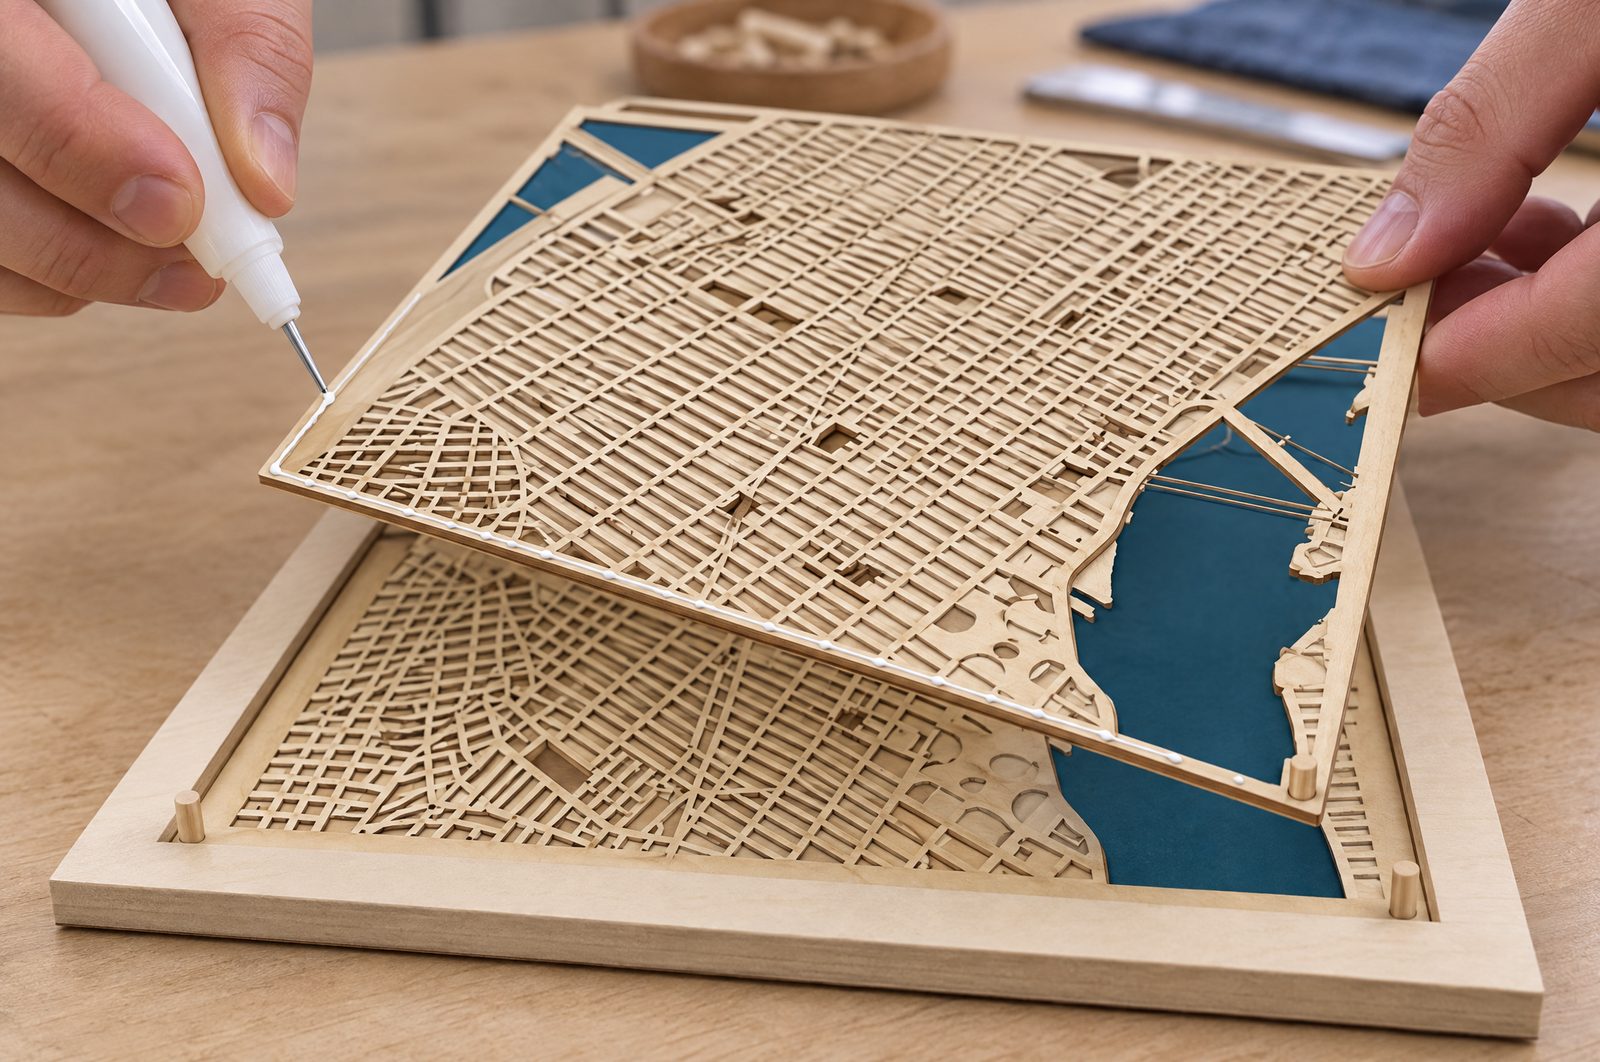
- Weniger Wasser, weniger Verzug. In einem Sawmill-Creek-Thread über das Laminieren von Sperrholz warnte ein Holzwerker, wasserbasierte Klebstoffe würden „fast sicher Verzug verursachen“. Als Alternativen nannte der Thread PU-Montagekleber, Epoxid und Kontaktkleber oder „ein Netz aus gelbem Leim, über eine Platte verteilt“ statt eines vollen Auftrags. Maker aus der OMG-Laser-Sammlung nehmen aus demselben Grund für Ebenen von 1/16 Zoll einen Klebestift.
- Weniger Leim, als du denkst. „Zwingen drücken ohnehin viel überschüssigen Leim heraus, Sie brauchen wahrscheinlich weniger, als Sie denken“ (Shamblog). Titebond nennt eine Auftragsstärke von etwa 6 mils (0,15 mm).
- Gleichmäßiger Druck. Das Titebond-Datenblatt nennt 100–150 psi für Weichholz und 175–250 psi für Hartholz. Das gilt für tragende Verbindungen; bei dekorativen Ebenen zählt gleichmäßiger Druck, und achte auf wandernde Teile.
- Warm genug, trocken genug. Über 10 °C und Holz unter 16 % Feuchte (Titebond).
Klebefolien unter dem Laser: Vorbeschichtete Klebstoffe wie DualTite werden für lasergeschnittene Materialien beworben, mit dem Rat „vor dem Schneiden auftragen“, technische Daten nennt die Seite aber nicht. Emory TechLab verbietet das Lasern selbstklebender Materialien, weil deren Klebstoff Chlor enthalten kann, und das Datenblatt von 3M 467MP erwähnt das Laserschneiden gar nicht. Lasere nicht durch Klebstoff, solange das Sicherheitsdatenblatt Chlor nicht ausschließt.
Leimaustritt und Epoxid-Wasser: ArtResin nennt Wachs, Fett, Silikon, Klebebandreste, Beizöle und Handcreme als Ursachen für Fehlstellen und rät, poröses Holz vorher zu versiegeln. Ob getrockneter Weißleim-Austritt dasselbe Problem macht, dazu haben wir keine Quelle gefunden; behandle es als offen und teste am Reststück. Das Gießen selbst beschreibt der Ratgeber Lasergeschnittenes Holz veredeln und Epoxidharz.
Wie rahmst und hängst du eine Schichtkarte auf?
Unsere 3D-Karten sitzen in einem Rahmen aus massiver Kiefer, unsere ausgeschnittenen Karten hängen an versteckten Schlüssellochaufhängern. Die Größen reichen von 20×20 cm bis 45×90 cm (siehe Größenratgeber). Was auch immer du baust: Wiege das fertige Stück, bevor du Aufhänger wählst.
| Gewicht oder Fall | Aufhängung | Quelle |
|---|---|---|
| Jedes gerahmte Stück | D-Ringe etwa 1/4 bis 1/3 der Rahmenhöhe unterhalb der Oberkante | CustomPictureFrames.com |
| Über 5 lb (2,3 kg) | D-Ringe mit Draht, sicherer als ein Zackenaufhänger | CustomPictureFrames.com |
| Bis 15 lb (6,8 kg), Rahmen bis 24×36 Zoll (61×91 cm) | Command-Large-Strips, vier Paare; nicht auf Tapete, Stoff, strukturierten Wänden oder Ziegel | Command (3M) |
| Über 25 lb (11,3 kg) | In einen Ständer der Wand oder mit Schwerlastdübeln; französische Leiste (French Cleat) | CustomPictureFrames.com |
Metrische Werte sind unsere Umrechnung.
Fehlersuche: Was ist bei meinen Ebenen schiefgegangen?
| Problem | Wahrscheinliche Ursache | Was tun |
|---|---|---|
| Teile sitzen locker in ihren Löchern | Schnittfuge nicht ausgeglichen | Fuge messen; Kerf Offset setzen; bei Einlagen aufteilen (LightBurn) |
| Passung links-rechts anders als oben-unten | Rechteckiger Diodenpunkt | Größeren Wert nehmen oder um 45° drehen (LightBurn) |
| Manche Blocks nicht durchgeschnitten | Leimnest, Ast oder Platte außerhalb des Fokus | Platte prüfen; Pins, Magnete oder Schrauben; Probeschnitt |
| Ebenen beim Spannen verrutscht | Zwingen haben Teile verschoben; zu viele Ebenen auf einmal | Schablone, Außenkanten zuerst, eine Ebene nach der anderen |
| Ebene nach dem Verleimen gewölbt | Zu viel wasserhaltiger Leim auf dünner Platte | Dünner Auftrag oder wasserfreier Klebstoff |
| Leim bleibt weich | Holz über 16 % Feuchte oder Raum unter 10 °C | Holz trocknen, Raum heizen (Titebond) |
| Karte nach Wochen gewölbt | Bei anderer Luftfeuchte gebaut als am Aufhängeort | Platten akklimatisieren; bei Gebrauchsfeuchte montieren (USDA) |
| Fehlstellen im Epoxid-Wasser | Verunreinigung oder unversiegeltes Holz | Holz versiegeln, Wachs und Öle fernhalten (ArtResin) |
Die Wahl der Platten selbst behandelt unser Sperrholz-Ratgeber für Dioden- und CO2-Laser, die Entscheidung zwischen Schneiden und Gravieren pro Ebene Schneiden oder Gravieren: Ebenen erklärt.
Quellen
Geprüft am 24. September 2026. Jede Seite unten wurde geöffnet und gelesen. Datenblattwerte sind wie veröffentlicht zitiert; Herstellerseiten gelten als Angaben, Forums- und Blogbeiträge als Einzelberichte. Einheitenumrechnungen und Übersetzungen der Zitate sind unsere.
- LightBurn-Doku — Kerf-Offset-Test (2.1)
- LightBurn-Doku — Print and Cut
- LightBurn-Forum — Kerf offset and calibration (29.7.2024); Offset / kerf when fitting one cut-out into another (15.10.2023)
- LightBurn-Forum — More passes or more power or less speed (4/2021); Consistency of cutting 3 mm plywood (5/2022)
- ZapCraft — Kerftest für Diodenlaser (30.5.2026, akt. 29.7.2026)
- Ponoko — How much material does the laser burn away?
- Sculpteo — Sperrholz zum Laserschneiden
- Purdue BIDC — FAQ Laserschneiden
- xTool — Laser cutting kerf (2.12.2023)
- Thunder Laser USA — Understanding kerf and kerf offset; Preventing burning when laser cutting (19.12.2020); Thunder-Laser-Wiki — CO2 und Diode
- Glowforge — Cut didn’t go through material; Glowforge-Forum — Hold downs for warped wood (24.2.2019)
- Craft Closet — Wabentisch-Pins (31.3.2021); Creatorally — verzogenes Sperrholz glätten (17.7.2024)
- USDA Forest Products Laboratory — Wood Handbook, Kap. 4; Kap. 12
- wood4pros — Was tun, wenn das Holz sich beim Lasern verzieht (23.10.2025)
- ScreenPrinting.com — 3D-Laserornamente mit Schablone (23.12.2024); Mr Carve — How to laser cut a map (21.11.2025)
- Danielle Wethington — Layered map (akt. 2.9.2024); Shamblog — Making a laser-cut topo map: the build phase (19.12.2015)
- Titebond Original — Produktblatt; Titebond-FAQ; Axminster — Which Titebond glue for you (13.12.2022)
- 3M Super 77 — technisches Datenblatt (4/2025); 3M 467MP — technisches Datenblatt
- Starbond — mittelflüssiger CA-Kleber; Starbond-FAQ
- Henkel — Datenblatt Loctite 5 Minute Epoxy (22.4.2025)
- Sawmill Creek — Laminating layers of plywood together (17.5.2016); OMG Laser — Leim für mehrlagige Holzprojekte (30.12.2025)
- Creative Cut Supplies — DualTite (21.7.2025); Emory TechLab — verbotene Lasermaterialien
- ArtResin — Bare spots (2.4.2024)
- CustomPictureFrames.com — Aufhänger montieren (2.5.2026); Command — Large Bildaufhänge-Strips, 15 lb