Werbung / Transparenz: Einige Links in diesem Ratgeber sind Affiliate-Links. Kaufst du darüber, erhält Maperivo eventuell eine Provision; für dich ändert sich der Preis nicht. Unsere Empfehlungen hängen davon nicht ab.
„Brandspuren“ sind nicht ein Problem. Ruß auf der Fläche, verkohlte Kanten, dunkle Ecken und ein Gittermuster auf der Rückseite haben jeweils eine eigene Ursache, und Diode und CO2 brauchen für einige davon unterschiedliche Lösungen. Hier: die Spuren nach Art, eine Ursachen-Tabelle für beide Maschinen und die Stellen, an denen sich die Quellen widersprechen.
Kurz gesagt
- Mit wenig Luft gravieren, mit viel Luft schneiden. OMTech nennt etwa 0,5–3 psi (ca. 0,03–0,2 bar) fürs Gravieren und 10–15 psi (ca. 0,7–1 bar) fürs Holzschneiden. Trotec schneidet Acryl mit bis zu ca. 0,2 bar.
- Oberseite abkleben bei gravierter Schrift. Bei feinen Foto-Schattierungen lieber nicht. Klebeband schützt keine Schnittkanten.
- Platte vom Wabentisch abheben und die Auflage sauber halten, gegen Spuren auf der Rückseite.
- Lasersperrholz kaufen, mit Innen- bzw. „weißer“ Verleimung. Harz und Außenleim verkohlen stärker.
- Diode: Overscan an, GRBL
$32=1, höhere Beschleunigung. CO2: Min Power senken bei dunklen Ecken. - Doppelte Linien löschen. Eine doppelte Linie wird zweimal geschnitten und ist eine Brandgefahr.
Welche Spur siehst du eigentlich?
CutLaserCut, ein britischer Laserschneid-Dienstleister, teilt Hitzespuren in vier Gruppen: verbrannte Kanten, Spuren auf der Oberseite durch Rauch, „Laser-Schwänze“ am Startpunkt eines Schnitts und Spuren auf der Rückseite durch die Auflage. Dazu kommen dunkle Ecken und Linienenden, die aus der Bewegung des Kopfes entstehen. Erst die Spur benennen, dann an den Einstellungen drehen.
| Spur | Wo sie auftritt | Hauptursache | Zuerst versuchen |
|---|---|---|---|
| Verkohlte Kante | Braune bis schwarze Schnittkanten | Zu viel Leistung, zu wenig Tempo (FSL) | Schneller oder weniger Leistung; Lasersperrholz |
| Ruß auf der Fläche | Brauner Schleier um Schnitte und Schrift | Rauch wird über die Oberfläche gezogen (CutLaserCut) | Air Assist, Absaugung, Abdeckband |
| „Laser-Schwänze“ | Dunkle Kerbe am Schnittbeginn | Der Einstichpunkt bekommt den „längsten Hitzestoß“ (CutLaserCut) | Schnitt dort beginnen, wo die Spur nicht auffällt |
| Spuren auf der Rückseite | Gittermuster oder Brandflecken unten | Kontakt mit der Auflage, Rückstände, Reflexion (CutLaserCut, OneLaser) | Werkstück anheben, Auflage reinigen |
| Dunkle Ecken, Linienenden | Ecken, Enden gravierter Linien | Der Kopf bremst, also landet mehr Energie an einer Stelle (LightBurn) | Min Power (CO2); Beschleunigung und Overscan (Diode) |
CutLaserCut erklärt die „Schwänze“, nennt aber keine Lösung. Liegt ein Schwanz auf einer sichtbaren Kante, verlegst du den Startpunkt dieser Form in eine Ecke oder in den Verschnitt.
Was verursacht Brandspuren, und wie behebst du sie an Diode und CO2?
Die Ursachen stehen ungefähr in der Reihenfolge, in der man ihnen begegnet. Wo sich die Lösung zwischen den Maschinen unterscheidet, ist genau dieser Unterschied der Punkt.
| Ursache | Was du siehst | Lösung Diode | Lösung CO2 |
|---|---|---|---|
| Zu viel Leistung, zu wenig Tempo | Schwarze, bröselige Kanten; breite Schnittfuge | Tempo erhöhen oder Leistung senken, im Testraster; prüfen, ob das Tempo in mm/min steht | Gleiche Logik. FSL zielt auf „einen satten Bernsteinton“ |
| Rauch setzt sich ab | Brauner Schleier | Air Assist, Absaugung, abgeklebte Oberseite | Air Assist, Absaugung, abgeklebte Oberseite |
| Kopf bremst in Ecken | Verbrannte Ecken | GRBL hat außerhalb des Graustufenmodus keine Min Power. X/Y-Beschleunigung auf 100–500 erhöhen (LightBurn) | Min Power senken; bei DSP-Steuerungen gilt sie bis zur Start Speed |
| Kein Overscan | Dunkle Enden gravierter Linien | Overscan einschalten; du stellst ihn selbst ein | DSP-Steuerungen machen Overscan automatisch |
| Laser an während der Leerfahrt | Dünne Brandspuren zwischen Formen | GRBL-Lasermodus: $32=1 | Entfällt (GRBL-Einstellung) |
| Reflexion von der Auflage | Spuren auf der Rückseite | Pins oder Magnete unter dem Werkstück; Rückseite abkleben | Messer- oder Lamellentisch oder Abstandshalter; Rückseite abkleben |
| Harz oder Außenleim | Dunkle, klebrige Kanten; nicht durchgeschnittene Stellen | Lasersperrholz; harzreiches Holz meiden | Ebenso; Trotec empfiehlt weiß verleimtes oder Laser-Sperrholz |
| Falscher Fokus | Breite, qualmende Schnittfuge | Fokuslehre mit Rampentest prüfen | Rampentest; Defokus nur für dunklere Gravur |
| Doppelte Linien | Sehr dunkle, doppelt geschnittene Linien | LightBurn: Edit → Delete Duplicates | Ebenso; die TMU nennt Duplikate eine Brandgefahr |
| Starke Luft beim Gravieren | Ungleichmäßige, verblasene Gravur | Wenig oder keine Luft bei feiner Gravur (xTool) | Ca. 0,5–3 psi, also ca. 0,03–0,2 bar (OMTech) |
Quellen: FSL, xTool, LightBurn-Dokumentation, OneLaser, CutLaserCut, Trotec, OMTech, Toronto Metropolitan University. Herstellerratschläge sind Angaben, keine Laborergebnisse.
Warum wirken dieselben Lösungen an Diode und CO2 unterschiedlich?
Beide Maschinen verbrennen Holz auf dieselbe Weise. Sie unterscheiden sich im Licht und in der Steuerung.
- Wellenlänge und Spot. CO2 arbeitet bei 9 bis 10,6 Mikrometern, eine blaue Diode bei etwa 450 nm (Thunder Laser). Der Diodenstrahl kommt aus einem flachen, rechteckigen Chip, der Spot ist daher elliptisch. Das sichtbare blaue Licht ist auch der Grund, warum eine Diode klares oder blaues Acryl nicht schneidet.
- Steuerung. CO2-Laser haben oft eine DSP-Steuerung wie Ruida, mit Min Power für langsame Abschnitte und automatischem Overscan. Viele Dioden laufen mit GRBL: Overscan stellst du selbst ein, Ecken regelst du über die Beschleunigung (LightBurn).
- Frequenz. Beim CO2 ist die Pulsfrequenz ein Hebel gegen Verkohlung (Trotec, Epilog). Der Material Test in LightBurn bietet sie nur an, „wenn Ihr Laser sie unterstützt“. Kann deine Diode das nicht, bleiben Leistung, Tempo und Luft.
- Tempo. Schneidgeschwindigkeiten von Dioden werden pro Minute angegeben: Im eigenen Test von xTool schnitt ein 40-W-Modul 18 mm Pappelsperrholz in 6 Durchgängen mit 300 mm/min. CO2-Geschwindigkeiten stehen pro Sekunde; xTool nennt für den P3 eine Höchstgeschwindigkeit von 1.200 mm/s.
- Luft. xTool nennt Air Assist für Dioden „unverzichtbar“. In seinem Test mit 1/4-Zoll-Sperrholz (ca. 6 mm) ging der Schnitt nur mit Luft durch.
Eine Lücke sagen wir offen: Wir haben keinen gemessenen Vergleich der Verkohlung von Diode und CO2 am selben Holz gefunden, deshalb behaupten wir kein „X % mehr Verkohlung“. Maschinentypische Gewohnheiten stehen in unseren Tipps für Diodenlaser und Tipps für CO2-Laser.
Wie viel Air Assist brauchst du?
Die Luft bläst Flamme und Rauch aus dem Schnitt, hält Dämpfe von der Linse fern und kühlt die Kante. Zu wenig Luft hinterlässt Ruß. Zu viel beim Gravieren verbläst den Staub. Die veröffentlichten Werte liegen weit auseinander:
Herstellerempfehlungen, keine unabhängigen Tests. OMTech und Twotrees nennen psi; umgerechnet mit 1 psi ≈ 0,069 bar. Ein „bis“-Wert beginnt bei null. Quelle: OMTech, Trotec, Twotrees
Daten als Tabelle
| Aufgabe (Quelle) | Druck |
|---|---|
| Holz gravieren (OMTech) | 0,03–0,21 bar |
| Acryl schneiden (Trotec, „bis ca. 0,2 bar“) | 0,00–0,20 bar |
| Holz schneiden (OMTech) | 0,69–1,03 bar |
| Holz schneiden (Twotrees) | 2,07–2,76 bar |
- Gravieren: OMTech nennt etwa 0,5–3 psi (ca. 0,03–0,2 bar), „damit die Linse sauber bleibt“; Twotrees mit 2 psi (ca. 0,14 bar). xTool rät hier von Düsenluft ab, weil ein starker Luftstrom „den Gravureffekt schwächen kann“.
- Holz schneiden: OMTech nennt 10–15 psi (ca. 0,7–1 bar), Twotrees 30–40 psi (ca. 2,1–2,8 bar) und merkt an, dass Serienpumpen „kaum 2–5 PSI“ liefern. CutLaserCut arbeitet mit Druckluft bis 4 bar. Epilog: „Beim Schneiden immer Air Assist verwenden.“
- Acryl: sanft. Trotec: bis ca. 0,2 bar mit großer Düse. OMTech warnt, dass starke Luft „den Dampf zurück aufs Material blasen kann“.
- Abstand: xTool hält beim Schneiden mindestens 2 mm zwischen Düse und Material.
Schalte die Luft möglichst pro Ebene. In LightBurn legen GCode-Nutzer Air Assist auf M7 oder M8, so läuft eine an die Steuerung angeschlossene Pumpe nur auf der Schneidebene. Pumpen mit Handschalter können das nicht; im LightBurn-Forum werden die xTool-Serien D und M genannt. Der Kartengenerator von Maperivo exportiert CUT, ENGRAVE und WATER als getrennte Ebenen, so bekommt jede eigene Luft und Leistung.
Ein Nutzer im LightBurn-Forum schneidet MDF mit 60 psi (ca. 4,1 bar) an einer nicht genannten Maschine: eine Anekdote, keine Regel. Thunder Laser USA: Air Assist beseitigt das Risiko nicht ganz, „hilft aber in jedem Fall“.
Solltest du Holz abkleben, und womit?
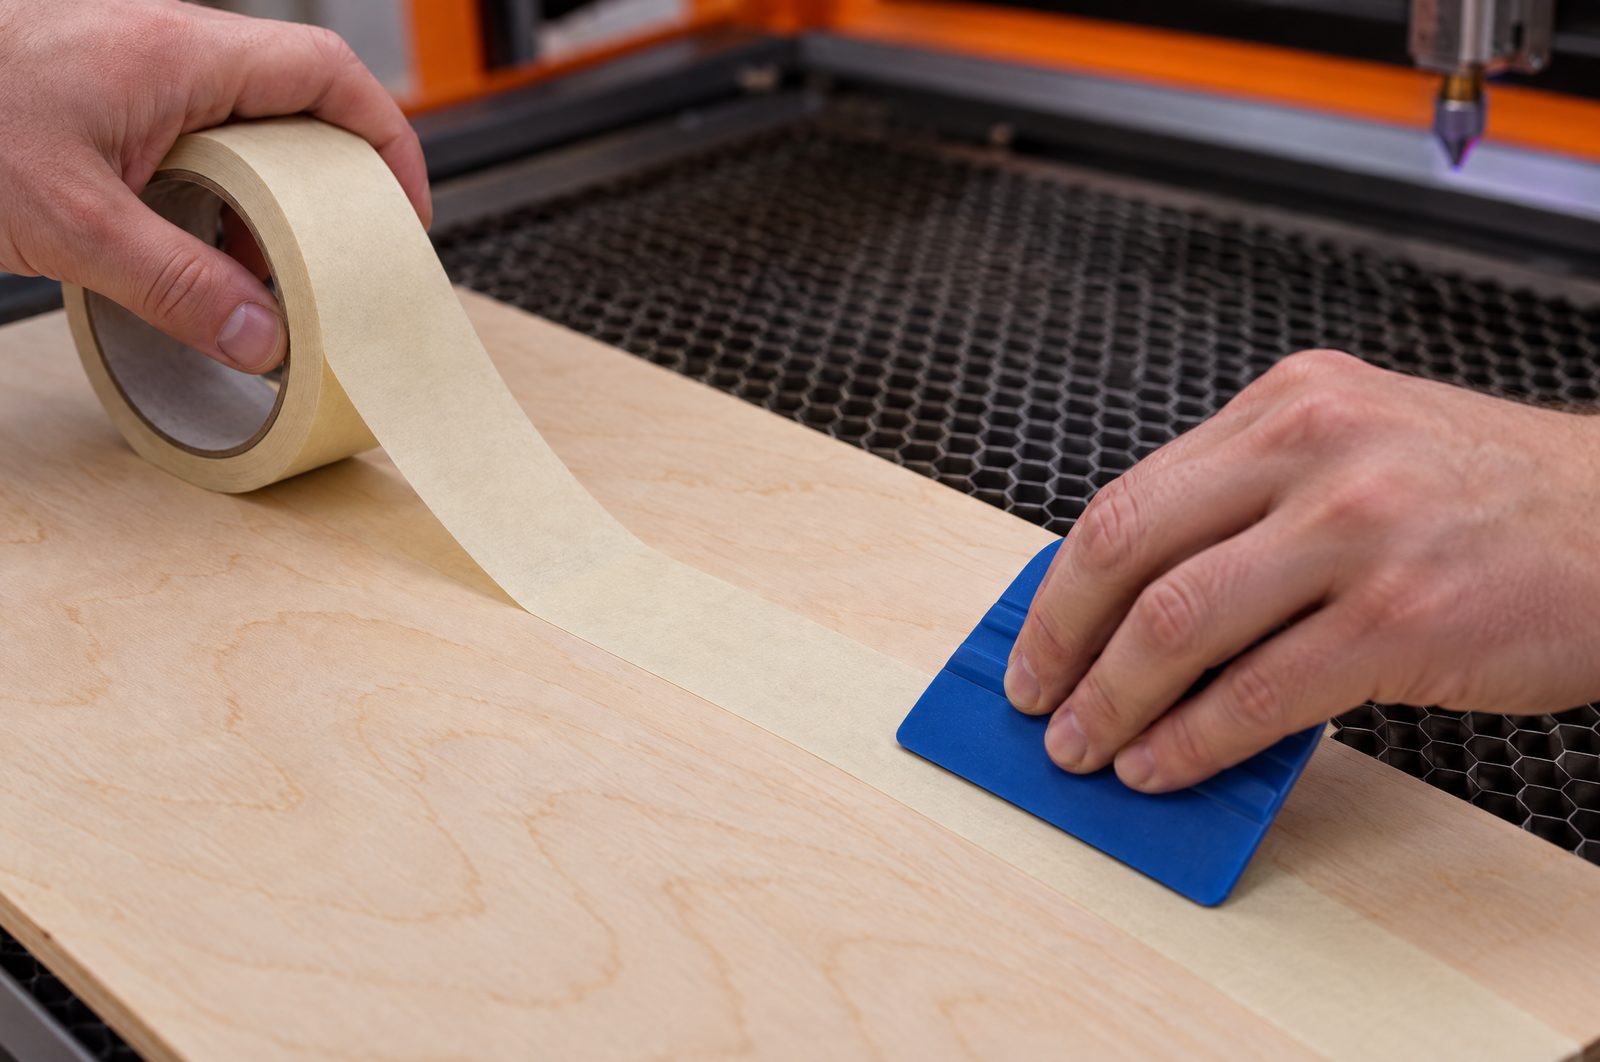
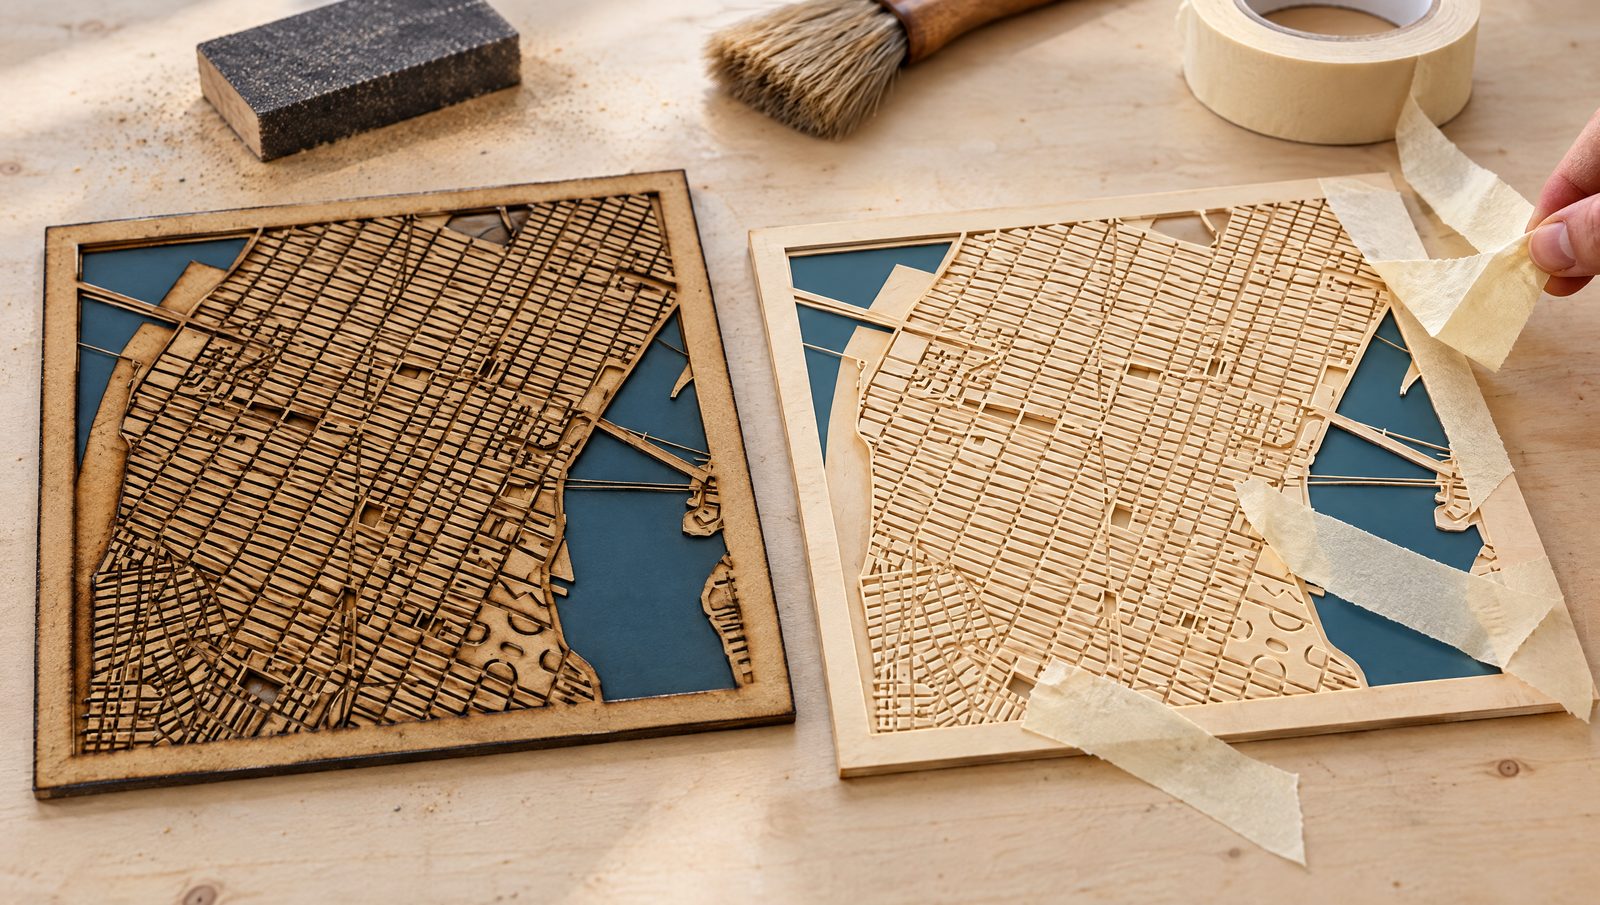
Abkleben schützt die Fläche, nicht die Kante. Laut xTool verhindert Abdeckband Brandspuren auf der Oberfläche, ist aber „bei Schnittkanten wirkungslos“, und es muss ohne Blasen und Überlappungen liegen. Thunder Laser USA drückt Übertragungsband mit einem Kunststoffrakel fest an. Auf einer Karte ist die gravierte Straßenschrift der klassische Fall: Kleine Buchstaben in rohem Holz zeigen Rückstände am deutlichsten. Abkleben, gravieren, abziehen.
- Wann nicht abkleben: Bei fotoähnlichen Schattierungen schreiben Nutzer im Glowforge-Forum, das Band „stört bei den ganz feinen Teilen der Gravur“. Einige schleifen stattdessen hinterher.
- Auch die Rückseite: OneLaser klebt die ganze Rückseite gegen Rückreflexionen ab. Ein Nutzer auf Sawmill Creek klebt beide Seiten ab, für „makellos scharfe Kanten oben und unten“.
- Niemals PVC: PVC steht bei der Stanford University auf der Verbotsliste, Vinyl und PVC bei Glowforge. Wenn du Kunststoff-Übertragungsband nutzt, prüfe im Datenblatt, dass es PVC-frei ist; welche Marken das sind, konnten wir nicht verifizieren. Für Holz ist Papierband die einfache Wahl.
Ein langsamer Durchgang oder mehrere schnelle?
Hier sind sich Maker uneinig, und beide Seiten haben Gründe.
- Mehrere schnelle Durchgänge: „Niedriges Tempo, hohe Leistung, wenige Durchgänge sind schneller fertig, hinterlassen aber viel mehr Verkohlung und eine breitere Schnittfuge“ (LightBurn-Forum, 3 mm MDF, 2021).
- Ein Durchgang: „Die Faustregel ist 1 Durchgang. Die höchste Leistung, mit der Sie sich wohlfühlen, und 1 Durchgang“ (LightBurn-Forum, Diode, 2023). Das Argument: Verkohltes Material aus früheren Durchgängen blockiert den Strahl. Ein anderer Nutzer stellte fest, dass zu langsames Schneiden auch mit Air Assist verkohlt.
- Mittelweg: Nutzer im Glowforge-Forum schneiden mit voller Leistung beim höchsten Tempo, das noch durchgeht, oder in zwei Durchgängen.
Kläre es an deiner Maschine: Schneide eine kleine Form dreimal auf derselben Platte (ein langsamer Durchgang, zwei mit doppeltem Tempo, drei mit dreifachem) und vergleiche Kantenfarbe und Schnittfuge.
Der Fokus ändert Rauch und Dunkelheit
Laut Thunder Laser USA erzeugt ein leicht diffuser Strahl weniger Rauch. Trotec: Wer etwa 0,5–2 mm defokussiert, bekommt eine dunklere Holzgravur; Opt Lasers ergänzt, dass ein unscharfer Strahl „mehr Leistung braucht“. Bei dickem Material setzt Twotrees den Fokus ein Drittel bis zur Hälfte der Stärke ins Holz, und „Z step per pass“ in LightBurn verschiebt den Fokus bei Maschinen mit Z-Achse mit jedem Durchgang.
Wie verhinderst du Spuren auf der Rückseite?
Sie kommen von der Auflage. OneLaser: „Metall reflektiert Licht“, also prallt Energie von der Wabe ab und versengt die Unterseite. Nutzer auf Sawmill Creek berichten von Reflexionen der Wabe und „überhaupt keinen Problemen mit dem Messertisch“.
- Lamellen: CutLaserCut bevorzugt Aluminiumlamellen, die die Platte kaum berühren, und nutzt die Wabe für Papier und Stoff.
- Magnete oder Pins: OneLaser hebt das Werkstück auf acht gleich dicken Magneten „ein paar Millimeter“ an.
- Abstandshalter für Acryl: Epilog hebt Acryl an, sodass es „den Schneidtisch nicht berührt“; Trotec nutzt Distanzhalter.
Dünne Kartenebenen bringen ein weiteres Problem: Kleine Inseln wie Parks fallen zwischen die Lamellen. Stege (Tabs/Bridges) in LightBurn halten sie, „damit Teile nicht sofort herausfallen“. Prüfe auch die Auflage selbst: Ein Mitglied auf Sawmill Creek berichtet von einer Messerklinge, die sich hochkant verklemmte und Feuer fing.
Halte die Auflage sauber. CutLaserCut beobachtet, dass Rückstände auf der Auflage wieder aufs Werkstück übergehen, und Trotec nennt Holzharz „extrem klebrig“. Die Stanford-Richtlinie sieht einen HEPA-Staubsauger für den Tisch vor; das Fab Lab der Harvard GSD wischt den Tisch nach jeder Nutzung mit Isopropylalkohol ab.
Liegt es am Holz selbst?
Oft ja. Trotec: „Je trockener und harzfreier das Holz, desto heller die Schnittkante.“ Laut Thunder Laser USA verbrennt harzreiche Erle „viel eher“ als Eiche, Epilog zählt Erle dagegen zu den „feinporigen, harzarmen“ Hölzern, die sich am besten gravieren lassen. Die Quellen widersprechen sich, teste also dein eigenes Brett. Trotec warnt, dass MDF-Kanten „sehr dunkel werden“.
Bei Sperrholz zählt der Leim so viel wie das Holz. Trotec empfiehlt „weiß verleimte Sperrholzplatten oder speziell für die Laserbearbeitung hergestellte Platten“. Der australische Dienstleister The Laser Co nennt einen schnellen Test: Außen-Sperrholz zeigt dunkle Leimfugen, Innen-Sperrholz klare. Das Designstudio Nervous System brauchte für phenolischen Außenleim etwa viermal mehr Leistung als für harnstoffbasierten Innenleim. Lasersheets.de schreibt, dass normales Flugzeugsperrholz mit wasserfester Verleimung mit „schwarzen und rußigen Kanten“ aus dem Laser kommt, die eigene Laser-Birke dagegen „honigbraun“; FEINSCHNITTkreativ bewirbt sein Laser-Sperrholz mit „weißer Verleimung“. Thunder Laser ergänzt, dass sich Platten gleicher Stärke trotzdem unterscheiden können, also teste jede neue Platte. Diodenbesitzer haben noch einen Faktor: Ein Nutzer im LightBurn-Forum stellte fest, dass sich helleres Sperrholz mit der Diode schlechter gravieren ließ; eine Antwort erklärte, dass eine hellere Fläche mehr vom sichtbaren Diodenlicht reflektiert. Mehr dazu in unserem Sperrholz-Ratgeber für Diode und CO2.
Wir schneiden auf einem xTool P3 (80 W CO2, Arbeitsfläche 915×458 mm) und auf einem Diodenlaser Sculpfun S30 (33 W). Die Ebenen unserer 3D-Karten sind aus Pappelsperrholz, unsere ausgeschnittenen Karten aus 6 mm Baltic-Birch-Sperrholz der Güte A (ein fertiges Beispiel zeigt die Seite der ausgeschnittenen Karte bei Viperys Wall Art, unserem eigenen Shop). Zwei Maschinen und zwei Holzarten sind der Grund, warum dieser Ratgeber eine Spalte für die Diode und eine für den CO2-Laser hat.
Anfeuchten und Vorbeschichten
xTool schreibt, dass Wasser auf der Oberfläche Brandspuren verhindern kann, und Thunder Laser USA behauptet, dünnes Sperrholz verbrenne „überhaupt nicht“, wenn man es vor dem Schneiden einweicht. Wasser hat seinen Preis: Ein Glowforge-Nutzer, der Teile mit Wasser reinigt, nimmt nur wenig davon, „um Verzug zu vermeiden“, und eine verzogene Ebene liegt im Stapel nicht flach. Thunder schlägt außerdem eine Beschichtung vor dem Lasern vor, damit Verbranntes nicht in die Maserung zieht. FSL warnt, dass Beizen auf Ölbasis die Entflammbarkeit erhöhen. Eine Quelle, die ein bestimmtes Produkt zum Vorversiegeln gegen Ruß nennt, haben wir nicht gefunden; teste jedes Finish an einem Reststück.
Wie entfernst du Ruß und Verkohlung danach?
Beginne mit der sanftesten Methode. Alles unten stammt aus Herstellerratgebern oder Foren, nicht aus Labortests.
| Methode | Am besten für | Wer sie empfiehlt | Achtung |
|---|---|---|---|
| Schleifen mit 180–220, dann bis 400 | Mittlere Spuren auf ebenen Flächen | Snapmaker (OneLaser: 320–600) | In Faserrichtung schleifen |
| Schmutzradierer oder Kunstgummi-Radierer | Leichter Ruß auf der Fläche | Snapmaker, OneLaser, Glowforge-Nutzer | Sehr wenig Wasser: Dünnes Holz verzieht sich |
| Flüssigseife mit Bimsstein | Ruß in Gravuren | Thunder Laser USA | Mit kleinem Pinsel oder Zahnbürste auftragen |
| Harte Nylonbürste | Lose Verkohlung | OMTech | Sanft schrubben |
| Brennspiritus oder Testbenzin | Hartnäckiger Ruß | OMTech, Thunder Laser USA | Thunder: „letztes Mittel“, eine winzige Menge auf einem Tuch |
| Aceton | Hartnäckige Spuren | OneLaser, Nutzer im LightBurn-Forum | „Nur sparsam; an Reststück testen“ |
| Verdünnte Oxalsäure, 5–10 Min., abspülen | Tiefere Verfärbungen | OneLaser | Handschuhe, Lüftung, gründlich trocknen |
| Weißer Essig, wasserloser Handreiniger | Graviertes Holz | Nutzer im LightBurn-Forum | Reiniger ohne Ammoniak wählen |
Natron steht nicht auf der Liste. Wir haben keine Quelle gefunden, die es als Reiniger belegt. Der einzige Thread handelt vom Vorbehandeln des Holzes für mehr Kontrast: Es hinterließ „schwarzen Ruß auf allen Gravuren“, und nach dem Waschen war das Stück „stumpf“. Schleifen, Versiegeln und Farbe behandelt unser Ratgeber Lasergeschnittenes Holz veredeln und Epoxidharz.
Wie schneidest du Wasserflächen aus Acryl ohne Schleier?
In unseren 3D-Karten ist das Wasser echtes Epoxidharz in drei Blautönen, von Hand gegossen (Unser Handwerk). Viele Maker schneiden die WATER-Ebene stattdessen aus blauem oder klarem Acryl. Das ist ein Job für den CO2-Laser: Laut xTool-Support schneidet eine blaue Diode weder klares noch weißes noch blaues Acryl (mehr im Ratgeber zu Acryl und Kunststoffen).
- Gegossen oder extrudiert? Epilog und Trotec: Extrudiertes Acryl ergibt die flammpolierte Kante; gegossenes schneidet gratfrei, aber ohne diesen Glanz. Der xTool-Support nennt extrudiertes Acryl „ideal zum Laserschneiden“. Die xTool Academy sagt das Gegenteil: „Gegossenes Acryl bietet eine sauberere, polierte Kante.“ Die Mehrheit spricht für extrudiert; teste deine Platte.
- Schleier: OMTech beschreibt ihn als „verdampftes Acryl, das auf der Oberfläche kondensiert“, und hilft mit Papierabdeckung auf beiden Seiten, sanfter Luft, einem dünnen Film Spülmittel und Kunststoffpolitur. Das Wiki von Thunder Laser: schwache Luft ergibt eine „klare, glänzende Kante“, starke Luft eine „hellweiße Kante“.
- Reinigen: Trotec warnt, dass Alkohol und aggressive Reiniger Acryl ausbleichen und spröde machen können. Nimm Wasser, ein mildes Mittel und ein feuchtes Tuch.
Am stärksten widersprechen sich die Quellen beim Abkleben:
| Quelle | Papier | Folie | Ihr Rat |
|---|---|---|---|
| Trotec | Kann oben brennen oder verkohlen | Lässt sich leichter schneiden | Folie lassen; kein Papier auf der Oberseite |
| Houston Acrylic (Händler) | Bevorzugt | Ersetzen | Folie beidseitig gegen Papier tauschen |
| xTool Academy | OK beim Schneiden | OK beim Schneiden | Folie vor dem Gravieren entfernen |
| Epilog | Oben ab zum Gravieren | Oben ab zum Gravieren | Schneiden: Abdeckung beidseitig lassen |
Wo es ums Gravieren geht (xTool, Epilog), kommt die obere Abdeckung ab. Beim Schneiden testest du je ein Teil mit jeder Art.
Checkliste vor dem Schneiden einer Karte
Ein dichtes Straßennetz bedeutet viele nahe Schnitte auf kleiner Fläche, und die Wärme staut sich. Die Harvard GSD warnt, Acryl sei „extrem entflammbar, besonders bei dickem Material oder dicht platzierter Geometrie“.
- Duplikate löschen. Das Labor der Toronto Metropolitan University: „Doppelte Linien sind eine mögliche Brandgefahr!“ Edit → Delete Duplicates in LightBurn findet nur ungruppierte, identische Objekte, prüfe überlappende Straßenstücke also auch mit dem Auge.
- Aufgaben trennen: Gravur mit wenig Luft und abgeklebter Fläche, Schnitt mit viel Luft.
- Stege setzen bei kleinen Inseln.
- Platte anheben, Auflage reinigen.
- Jede neue Platte testen mit einem kleinen Raster aus Leistung und Tempo.
- Diode: Overscan,
$32=1, Beschleunigung. CO2: Min Power so, dass Ecken hell bleiben. - Bei der Maschine bleiben. Die Stanford-Richtlinie: „Den Laserschneider während des Betriebs immer beaufsichtigen.“
Einstellungen Ebene für Ebene findest du in LightBurn-Einstellungen für Laserkarten.
Quellen
Geprüft am 24. September 2026. Wir haben jede Seite unten geöffnet und jede Zahl von dort übernommen. Herstellerseiten gelten als Angaben, Forenbeiträge als Erfahrungsberichte; eigene Labortests haben wir nicht gemacht. Zitate aus dem Englischen übersetzt.
- CutLaserCut — Burn/heat marks and how we prevent them (21.09.2022)
- Thunder Laser USA — Preventing burning when laser cutting (19.12.2020)
- xTool — Avoid burn marks when engraving wood (29.06.2026)
- FSL — Preventing burning when laser cutting wood (29.09.2022)
- OneLaser — How to get rid of laser-cut burn marks (31.07.2026)
- LightBurn-Dokumentation — Shared settings, Corner power, Overscanning, GRBL Laser Mode, Delete Duplicates, Material Test, Line settings
- Thunder Laser — CO2 vs diode lasers; Improve acrylic results (22.05.2026); Plywood guide
- xTool — Is air assist worth it? (13.09.2023), Air assist nozzle (04.09.2023), 40 W cutting tests (21.07.2023), Produktseite P3
- OMTech — Upgrade your laser engraver with air assist (12.07.2026)
- Twotrees — How to stop charring and burnt edges (23.05.2026)
- Trotec — Wood handling, Acrylic with flame-polished edges, Cleaning after engraving
- Epilog — Laser cutting acrylic, Fusion material settings (PDF), Wood engraving
- OMTech — Finish laser-engraved wood (25.08.2026), Fix hazing on acrylic (03.09.2025)
- Houston Acrylic — Masking for laser cutting acrylic (30.08.2024)
- xTool, Acryl — xTool Academy: Laser cutting acrylic, Support: Acryl und Dioden (20.11.2024)
- LightBurn-Forum — More passes or more power? (2021), Cutting with diode laser (2023), Diode air assist (2023), Cleaning wood after engraving (2022), Baking soda trick (2020), Whiter plywood and diodes (2023)
- Glowforge — Safety; Forum: To mask or not (2022), MDF soot (2021)
- Sawmill Creek — Knife table vs honeycomb (2013), Reducing char (2020)
- Snapmaker — Remove laser burn marks from wood (31.12.2024)
- Leim im Sperrholz — The Laser Co (2017), Nervous System (2014), Lasersheets.de — Sperrholz, Lasersheets.de — Birken-Sperrholz, FEINSCHNITTkreativ — 3 mm Lasersperrholz
- Opt Lasers — Engraving shade and beam focus
- Toronto Metropolitan University — Laser Cutting Basics, Herbst 2025 (PDF)
- Stanford EHS — Laser cutter safety guidance (PDF) (Rev. 26.09.2024)
- Harvard GSD Fab Lab — Training checklist (23.10.2024), Tutorials