Werbung / Transparenz: Einige Links in diesem Ratgeber sind Affiliate-Links. Kaufst du darüber, erhält Maperivo eventuell eine Provision; für dich ändert sich der Preis nicht. Unsere Empfehlungen hängen davon nicht ab.
Ein Diodenlaser ist günstig im Betrieb und unkompliziert, hat aber harte Grenzen, die keine Einstellung aufhebt. Dieser Ratgeber zeigt, was eine 450-nm-Diode schneidet und was nicht, was die Angaben zur Schnitttiefe wirklich bedeuten und welche Gewohnheiten bei Fokus, Luft, LightBurn und Sicherheit saubere von verkohlter Arbeit trennen.
Kurz gesagt
- Eine blaue Diode schneidet kein klares und kein blaues Acryl; die meisten Quellen nennen auch Weiß. Opakes Rot, Orange, Gelb, Grün und Schwarz gehen.
- Schnitttiefen sind Angaben, keine Garantie. Werte „in einem Durchgang“ sind der Bestfall des Herstellers, und Watt können optisch oder elektrisch gemeint sein.
- Fokus per Rampentest prüfen, auch wenn eine Fokuslehre dabei ist.
- Air Assist schwach beim Gravieren, stark beim Schneiden, pro Ebene geschaltet, wenn die Pumpe es erlaubt.
- In LightBurn: vor jedem neuen Material einen Material Test, einheitliche Geschwindigkeitseinheiten, Overscan an,
$32=1. - Die Brille muss für 450 nm ausgelegt sein, mit aufgedrucktem OD. Den Laser nie unbeaufsichtigt laufen lassen.
Was unterscheidet eine Diode von anderen Lasern?
Drei Fakten erklären fast jede Gewohnheit am Diodenlaser.
- Sichtbares blaues Licht. Blaue Dioden arbeiten bei etwa 450 nm (xTool, Thunder Laser); Sculpfun nennt 455±5 nm. Ein CO2-Laser arbeitet bei 10,6 µm. Manche Materialien, die ein CO2-Strahl schneiden würde, reflektieren sichtbares Licht oder lassen es durch.
- Optische Watt. Sculpfun schreibt zu seinen Leistungsangaben: „das ist Lichtenergie, keine elektrische Energie“. Ältere Angebote und Forenbeiträge sagen nicht immer, welche Watt gemeint sind; „40 W“ in einem Thread von 2021 ist also nicht unbedingt mit „40 W“ in einem heutigen Datenblatt vergleichbar.
- Ein rechteckiger Spot. Diodenlicht kommt aus „einer flachen, rechteckigen Halbleiterfläche“, das ergibt einen elliptischen Strahl (Thunder Laser). Stärkere Module haben meist größere Spots, und die Datenblätter der Sculpfun-S30-Serie zeigen dasselbe Muster. Ein Nutzer im Bambu-Lab-Forum nennt etwa 0,03 × 0,14 mm für ein 10-W-Modul und 0,14 × 0,2 mm für ein 40-W-Modul. xTool selbst empfiehlt sein 10-W-Modul für „hochauflösende Gravuren“ und das 40-W-Modul zum Schneiden.
Mehr Watt schneiden also dicker und schneller, feine Gravuren können mit einem kleineren Modul aber besser aussehen. Eine neutrale Ergänzung ist das Diode Laser Wiki von Melvin Isken, das es auch auf Deutsch gibt. Wenn du noch eine Maschine suchst, lies welchen Laser kaufen.
Was schneidet eine 450-nm-Diode, und was nicht?
xTool: 450-nm-Licht „geht durch das klare Acryl hindurch“. Darkly Labs, Hersteller des Emblaser-Diodenlasers, erklärt Blau: „Blaues Acryl erscheint blau, weil es überwiegend Licht im blauen Wellenlängenbereich reflektiert“, also prallt der Großteil der Leistung ab. Der deutsche Blog dragoncut.de bringt es auf den Punkt: „Mit einem Diodenlaser (egal welcher) kann ich kein durchsichtiges Acrylglas schneiden.“
| Material | Schneidet eine blaue Diode? | Hinweise und Quelle |
|---|---|---|
| Sperrholz, Linde, Massivholz | Ja | Die Stärke hängt von Leistung und Durchgängen ab (nächster Abschnitt) |
| Opakes schwarzes Acryl | Ja | xTool gibt 15 mm in einem Durchgang mit seinem 40-W-Modul an |
| Opakes rotes, oranges, gelbes, grünes Acryl | Ja | Darkly Labs; xTool gibt 5 mm in einem Durchgang bei 20 W an |
| Klares oder transparent getöntes Acryl | Nein | Licht geht hindurch (xTool, Darkly Labs, Bambu-Lab-Wiki) |
| Blaues Acryl | Nein | Wird reflektiert (Darkly Labs, xTool-Support) |
| Weißes Acryl | Quellen uneinig | Nein: xTool-Support, Darkly Labs, Bambu Lab. Ja: ein FAQ der xTool Academy |
| Pastell-Acryl, Spiegelacryl auf klarer Basis | Nein | Darkly Labs |
| Acryl mit Oberflächenbeschichtung | Nur gravieren | Ist die Schicht weggebrannt, wird die Leistung wieder reflektiert (Darkly Labs) |
| Klares Acryl unter schwarzer Farbe oder Klebeband | Umstrittener Trick | Vorgeschlagen von Creality Falcon; laut Darkly Labs bleibt Schneiden unmöglich |
| Sehr helles Sperrholz | Schwächere Gravur | Ein Nutzer fand, dass helleres Sperrholz schlechter graviert; eine Antwort nennt reflektiertes Licht als Grund (LightBurn-Forum) |
| PVC, Vinyl | Nie | Verboten bei Stanford (PVC) und Glowforge (Vinyl, PVC) |
Mehr Watt schlagen die Physik nicht: Das 40-W-Modul eines Nutzers im Bambu-Lab-Forum hat klares Acryl angesengt und reißen lassen, aber nicht geschnitten.
Bei einer geschichteten Karte betrifft das die WATER-Ebene. Auf der Diode schneidest du sie aus opakem grünem oder schwarzem Acryl, aus Holz, das du danach streichst, oder du gibst sie an den CO2-Laser. In unseren eigenen 3D-Karten ist das Wasser von Hand gegossenes Epoxidharz in drei Blautönen, kein Acryl (siehe Unser Handwerk bei Viperys Wall Art, unserem eigenen Shop). Die vollständige Farb- und Materialliste steht im Ratgeber zu Acryl und Kunststoffen.
Wie dick schneidet eine Diode wirklich?
Jede Zahl unten ist eine Herstellerangabe oder ein einzelner Bericht, kein unabhängiger Test. Einen unabhängigen, vergleichbaren Test der Schnitttiefe je Leistungsklasse haben wir nicht gefunden. Lies „ein Durchgang“ als Bestfall auf idealem Material.
| Modulklasse | Angabe oder Bericht | Wer das sagt |
|---|---|---|
| 5 W | 3 mm Sperrholz: 100 % bei ca. 300 mm/min, 3–4 Durchgänge. 3 mm Linde: 100 % bei 6 mm/s, 2 Durchgänge | Einstellungstabelle von Twotrees; Ratgeber von CNCSourced |
| 10 W | 3 mm Sperrholz: 90–100 % bei ca. 600 mm/min, 2–3 Durchgänge. 3 mm Linde: 100 % bei 6 mm/s, 1 Durchgang | Twotrees; CNCSourced |
| 20 W | 10 mm Linden-Sperrholz und 8 mm Massivholz in einem Durchgang | xTool (Herstellerangabe) |
| 40 W | 18 mm Hartholz in einem Durchgang; 18 mm Pappelsperrholz in 6 Durchgängen bei 300 mm/min; 10 mm Kiefer in 4 Durchgängen bei 700 mm/min | Eigene Tests von xTool (Herstellerangabe) |
| „40 W“ (Art der Angabe unklar) | 3 mm MDF bei 200 mm/min, 50 %, 2 Durchgänge | Ein Nutzer im LightBurn-Forum, 2021 |
Watt so, wie jede Quelle sie nennt. xTool schreibt außerdem, sein S1 mit 40 W schneide 15 mm Sperrholz in einem Durchgang und ein CO2-Laser schneide fast 500 % schneller als seine 40-W-Diode.
Achte auf die Einheiten. CNCSourced nennt 6 mm/s, Twotrees etwa 300 mm/min. Umgerechnet sind 6 mm/s 360 mm/min, beide Werte liegen also nah beieinander. Tippst du aber „6“ in ein Feld in mm/min, fährt der Kopf 60-mal langsamer als gedacht: So wird ein Testschnitt zur verkohlten Rille. Mehr zur Verkohlung im Ratgeber Brandspuren vermeiden.
Wie findest du den echten Fokus?
Dioden werden auf eine von drei Arten fokussiert:
- Fester Fokus mit Lehre. Handbuch der Sculpfun-S30-Serie: „Die Brennweite des SCULPFUN-Lasermoduls ist fest und kann nicht verändert werden.“ Der Fokus liegt je nach Modul 50 mm oder 40 mm unter der Kante des Aluminiumgehäuses, und eine Messsäule aus Aluminium liegt bei.
- Verschiebbares Modul. Handbuch des Ortur LU2-2: Rändelschraube lösen, Modul verschieben und „die Position des kleinsten Lichtpunkts“ suchen oder die Fokuslehre nutzen.
- Motorisierte Z-Achse. Der Focus Test in LightBurn braucht eine Z-Achse, die LightBurn steuern kann. „Die dünnste Linie der Gravur ist die, die auf der Z-Höhe lief, die der optimalen Fokushöhe am nächsten liegt.“
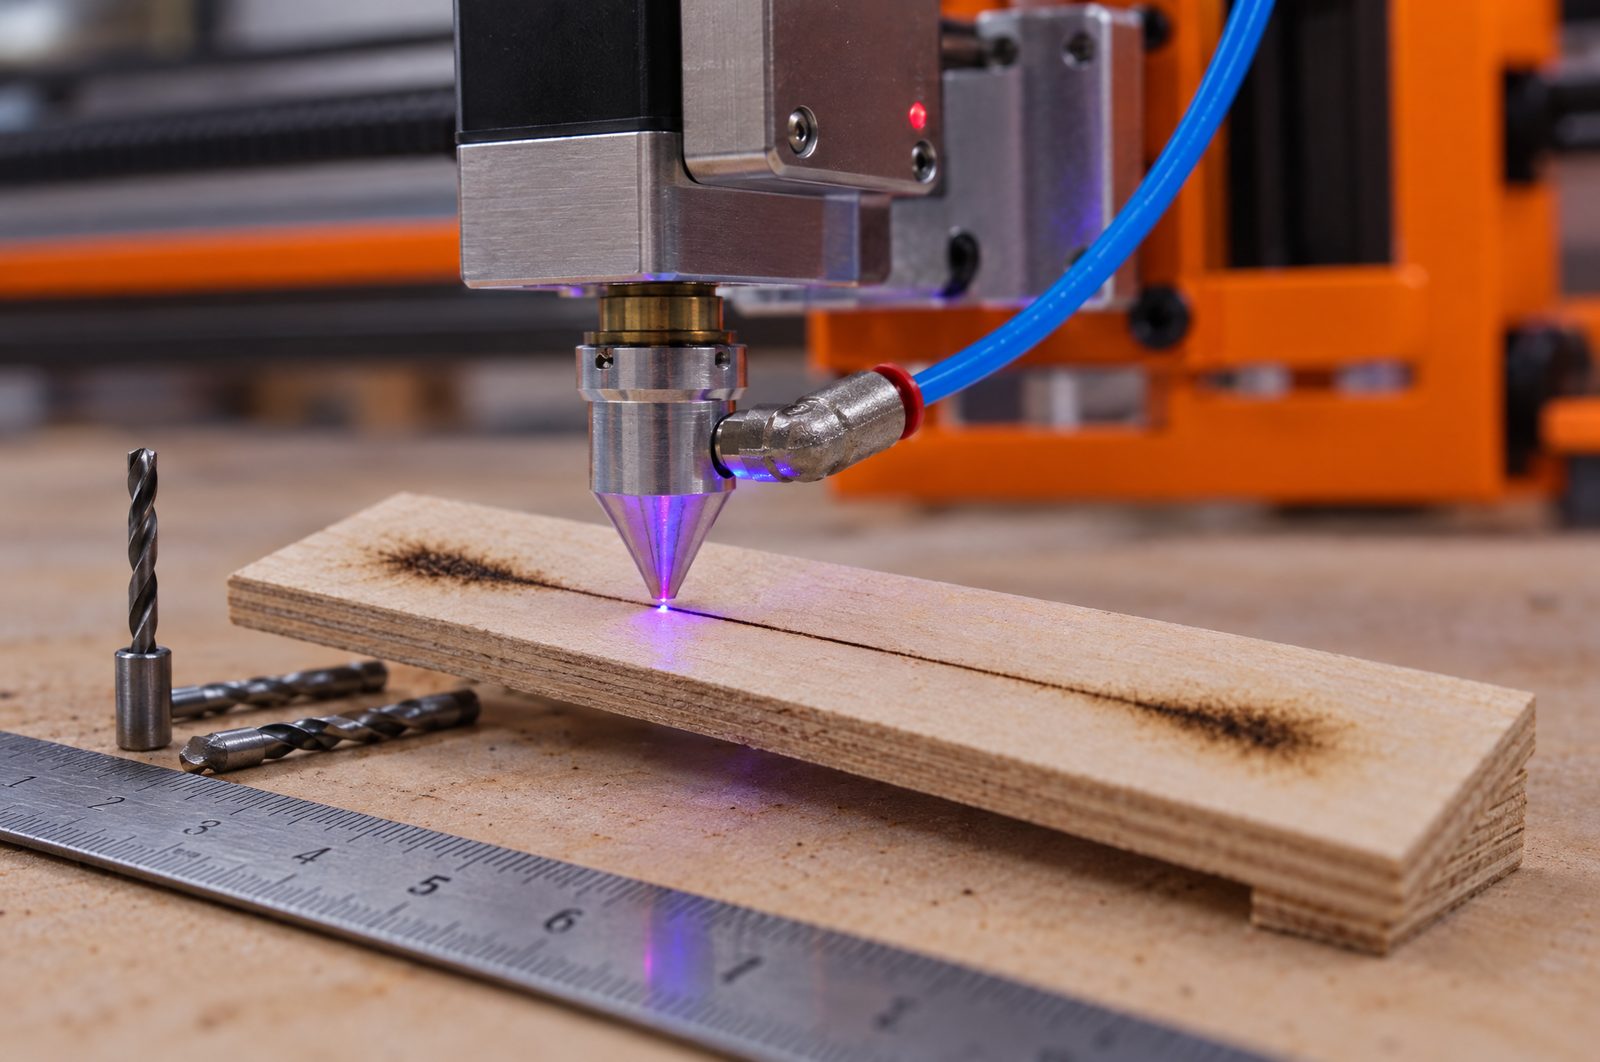
Prüfe die Lehre trotzdem. Im LightBurn-Forum zeigte die Lehre eines Besitzers 18 mm, der echte Fokus lag bei 19,5 mm; der Rat lautete: „Hinterfragen Sie immer ein Messwerkzeug.“ Der Thread betrifft einen CO2-Laser, die Logik ist dieselbe. Der Rampentest ist einfach: Ein Ende eines Reststreifens anheben, eine gerade Linie darüber brennen, die dünnste Stelle suchen und dort die Kopfhöhe messen. Ein Forennutzer schiebt Bohrer als Fühlerlehre zwischen Kopf und Rampe.
Dickes Material: Nutzer im LightBurn-Forum setzen den Fokus etwa in die Mitte der Materialstärke; Twotrees verschiebt ihn um ein Drittel bis die Hälfte der Stärke. Bei Maschinen mit Z-Achse verschiebt „Z step per pass“ in LightBurn den Fokus mit jedem Durchgang. Ebenheit: In einem LightBurn-Thread zu 3 mm Sperrholz auf einer Diode schwankte die Auflage zwischen +0,3 und −1,3 mm, und die Schnitte waren ungleichmäßig. Craft Closet sagt es klar: Ist das Material nicht eben, können „Teile des Designs außerhalb des Fokus liegen“. Eine große, dünne Kartenebene, die sich wölbt, ist genau dieser Fall.
Wann Air Assist stark, wann schwach?
xTool: Beim Gravieren wird Düsenluft „generell nicht empfohlen, weil ein starker Luftstrom den Gravureffekt schwächen kann“; beim Schneiden braucht es „mehr Luftstrom“ und mindestens 2 mm zwischen Düse und Material. xTool nennt Air Assist für Dioden „unverzichtbar“, weil sie „kühl bleiben müssen, um gut zu arbeiten“; in seinem Test mit 1/4-Zoll-Sperrholz (ca. 6 mm) ging der Schnitt nur mit Luft durch. Sculpfun gibt für eines seiner S30-Module an, mit der Luftpumpe sei das Schneiden „mehr als 5-mal schneller als ohne Luft“.
- Pro Ebene schalten. Die S30-Seiten von Sculpfun beschreiben eine vom Mainboard gesteuerte Pumpe (30 l/min), die LightBurn mit M8 schaltet. In LightBurn legen GCode-Nutzer M7 oder M8 in den Ebeneneinstellungen fest.
- Wissen, wann es nicht geht. Nutzer im LightBurn-Forum weisen darauf hin, dass die xTool-Serien D und M nur einen Handschalter für die Pumpe haben.
- Serienpumpen sind schwach. Laut Twotrees liefern sie „kaum 2–5 PSI“; zum Schneiden nutzt Twotrees 30–40 psi (ca. 2,1–2,8 bar). Die Druckangaben mehrerer Hersteller vergleichen wir im Ratgeber zu Brandspuren.
Für Karten heißt das: Luft aus oder schwach auf der ENGRAVE-Ebene mit den Straßennamen, volle Luft auf der CUT-Ebene. Der Kartengenerator von Maperivo exportiert beide als getrennte Ebenen.
Wie hältst du die Linse sauber?
Die Linsenpflege wirkt sich auf die Leistung aus: xTool schreibt, Reinigen „verbessert die Stabilität der Laserleistung“. Beim Reinigungsmittel sind sich die Hersteller aber uneinig, sogar innerhalb einer Marke:
| Modul | Was der Hersteller sagt | Mittel |
|---|---|---|
| Sculpfun S30 Ultra | Metalldüse abnehmen, dann innen mit einem Pinsel reinigen. Die Linse ist austauschbar; Sculpfun gibt an, das Modul halte dadurch „mehr als 10-mal länger“ | Pinsel; siehe Handbuch |
| xTool D1 Pro | Linse und Düse „mindestens einmal pro Stunde“ reinigen, bei hoher Last oder ungünstiger Umgebung | Alkoholfreies Tuch oder offizielles Set |
| xTool M1 | „Reinigen Sie die Linse mit einem alkoholgetränkten Wattestäbchen“ | Alkohol |
Halte dich an das Handbuch deines Moduls. Dieselbe Marke gibt für zwei Modelle gegensätzliche Ratschläge zum Reinigungsmittel.
Wie findest du Einstellungen, ohne Material zu verschwenden?
Nutze den Material Test in LightBurn. Er „erstellt ein Raster aus Testfeldern mit unterschiedlichen Parametern“: standardmäßig Leistung und Geschwindigkeit, dazu Linienabstand, Durchgänge und Frequenz, „wenn Ihr Laser sie unterstützt“. Er brennt zuerst die Felder mit der höchsten Geschwindigkeit und der niedrigsten Leistung, also in der sicheren Reihenfolge. Es gibt Voreinstellungen für Diode und CO2.
- Die Einheitenfalle. LightBurn warnt: „Verwenden Sie dieselben Einheiten für Strecke und Zeit wie in der Empfehlung.“ Diodeneinstellungen stehen meist in mm/min, viele CO2-Einstellungen in mm/s.
- Jede Platte ist anders. Thunder Laser: „Auch Platten gleicher Stärke können sich wegen Leim, Feuchtigkeit, Holzart, Harzgehalt und inneren Hohlräumen unterschiedlich verhalten.“
- Am Auftragsmaterial testen. Bevor du einen ganzen Satz Kartenebenen schneidest, kostet ein kleines Raster auf einem Reststück derselben Platte Minuten; eine misslungene Karte kostet eine Platte.
Wie Kartenebenen eingerichtet werden, zeigen unsere LightBurn-Einstellungen für Laserkarten.
Welche DPI und welcher Bildmodus?
LightBurn: „DPI = 25,4 / Line Interval“, und die Linien sollen sich „gerade berühren, ohne zu überlappen“. Die sinnvolle DPI hängt also an der Spotgröße. Unsere eigene Rechnung, keine Herstellerangabe: Ein mit 0,08 mm angegebener Spot ergibt 25,4 / 0,08 ≈ 318 DPI. Das Diode Laser Wiki warnt aber zur Spotgröße: „Die Angaben der Hersteller stimmen in der Regel absolut nicht! Man kann sie meistens verdoppeln“. Ein Spot von 0,16 mm ergibt etwa 159 DPI. Zwei Startwerte, die um den Faktor zwei auseinanderliegen: Brenne lieber einen DPI-Teststreifen, statt einem davon zu vertrauen.
| Bildmodus | Wofür | Was LightBurn sagt |
|---|---|---|
| Threshold | Reines Schwarz-Weiß, Logos, Text | Nur für Schwarz-Weiß-Bilder |
| Jarvis | Fotos | „Meist die beste Wahl für weich schattierte Bilder oder Fotos“ |
| Dither | Fotos | „Die beste Wahl für weich schattierte Bilder wie Fotos“ |
| Grayscale | Schattierung über die Leistung | „Variiert die Leistung prozentual zwischen Min und Max Power“ |
| Negative Image | Schiefer, Glas | Für Schiefer oder Glas gedacht |
| Pass-Through | Anderswo vorbereitete Bilder | Graviert ohne Neuberechnung |
LightBurn nennt sowohl Jarvis als auch Dither die beste Wahl für Fotos. Teste beide auf deinem Holz.
Straßennamen in einer Vektor-Kartendatei werden als Füllung graviert, nicht als Bild. Dort zählt der Scanning Offset (nächster Abschnitt) am meisten: Bei hohem Tempo bekommen kleine Buchstaben verwaschene, doppelte Kanten.
Warum brennen Linienenden, Ecken und Leerfahrten ein?
- Overscan. Er „fügt am Anfang und Ende jeder Linie zusätzliche Bewegungen hinzu, damit der Laser vor dem Feuern beschleunigen kann“. Ohne ihn bekommen Linienenden mehr effektive Leistung und werden dunkel. DSP-Steuerungen machen Overscan automatisch; bei GCode-Dioden stellst du ihn selbst ein, als Prozent der Geschwindigkeit. Zwei Haken: Höhere Geschwindigkeit kann die Jobzeit wegen der Zusatzwege „paradoxerweise verlängern“, und am Rand der Arbeitsfläche warnt LightBurn „Cut may be out of bounds due to overscan settings“. Große Karten nah am Rand trifft das zuerst.
- Scanning Offset. „Bei höheren Geschwindigkeiten ziehen auch die Riemen leicht.“ Das Beispiel von LightBurn: „Bei 500 mm/s bedeutet eine Verzögerung von 1 Millisekunde einen Versatz von 5 Punkten, also einem halben Millimeter.“ Vorgehen: eine Füllung von 50 × 10 mm mit 0,5 mm Linienabstand gravieren, mindestens zwei Geschwindigkeiten testen, den Versatz messen und die Hälfte eintragen.
- Ecken. GRBL hat keine Min Power (außer im Graustufenmodus), also werden Ecken, in denen der Kopf bremst, dunkler. LightBurn empfiehlt, die maximale X/Y-Beschleunigung „auf 100–500“ anzuheben.
- Leerfahrten. Ist der GRBL-Lasermodus aus, bleibt der Laser „beim Fahren zwischen Formen an“. Setze
$32=1. Der Lasermodus verhindert auch Pausen, die „übermäßige Brandpunkte beim Gravieren von Bildern“ verursachen.
Wie arbeitest du sicher mit einer offenen Diode?
Ein Modul mit mehreren Watt Lichtleistung liegt weit über 500 mW, der Grenze, die xTool für Klasse 4 nennt („> 500 mW“). Eine geschlossene Maschine der Klasse 1 birgt „bei normalem Betrieb kein Expositionsrisiko“; ein offener Rahmen schon.
- Brille. OMTech: „mindestens OD5+ oder OD6+ bei direkter Sicht bzw. offenem Arbeitsbereich“, Normen EN 207/EN 208 oder ANSI Z136, Wellenlänge und OD „physisch eingraviert oder eingestanzt“. „Kaufen Sie nie ‚universelle‘ Laserschutzbrillen.“
- Keine einfache Regel. Laser Safety Industries: „Es gibt keine universelle Regel wie: ‚Ein blauer 1.000-Watt-Laser braucht OD X.‘“ Die Glasfarbe allein „sollte nie“ über die Eignung entscheiden.
- Beigelegte Brillen. Das Magazin Make: maß die Brille einer 2,5-W-Diode mit „weniger als OD=2“: „ein falsches Gefühl von Sicherheit“. Diffuse Reflexionen sind „auf sehr kurze Distanz“ gefährlich. Selbst Opt Lasers, das Brillen mit OD 7+ für 190–540 nm verkauft, schreibt, man solle sich „nicht allein“ auf sie verlassen.
- Feuer und Rauch. xTool: „Lassen Sie Ihren Laser nie unbeaufsichtigt laufen.“ Die Stanford-Richtlinie verlangt einen Feuerlöscher („z. B. ABC, Kohlendioxid oder Halotron“), eine eigene Absaugung nach draußen und verbietet PVC, PVB, PTFE und Kohlefaser.
Wir fertigen geschichtete Stadtkarten aus Holz und entwickeln Maperivo. Unsere Maschinen sind ein Diodenlaser Sculpfun S30 (33 W) und ein xTool P3 mit CO2-Röhre. Einige Fakten in diesem Ratgeber stammen direkt aus den Handbüchern der Sculpfun-S30-Serie: feste Brennweite, die beigelegte Fokussäule, die abnehmbare Düse für die Linsenreinigung. Prüfe dein eigenes Handbuch; die Modelle unterscheiden sich.
Preis bei Sculpfun prüfen →10 typische Fehler am Diodenlaser
- Klares, blaues oder weißes Acryl schneiden wollen (xTool, Darkly Labs).
- Elektrische Watt mit optischen Watt vergleichen.
- Der Fokuslehre ohne Rampentest vertrauen.
- Den GRBL-Lasermodus aus lassen, sodass der Strahl Spuren zwischen Formen zieht.
- mm/min und mm/s im Testraster oder in kopierten Einstellungen mischen.
- Ohne Overscan gravieren, sodass jede Linie mit einem dunklen Punkt endet.
- Volle Luft bei feiner Gravur, die das Ergebnis schwächt.
- Beigelegten oder orangefarbenen Brillen ohne aufgedrucktes OD vertrauen.
- Einen sehr langsamen Durchgang fahren und Verkohlung bekommen; bei den Durchgängen sind sich Maker uneinig, also beides testen.
- Eine neue Platte nicht testen oder den Laser unbeaufsichtigt laufen lassen.
Quellen
Geprüft am 24. September 2026. Wir haben jede Seite unten geöffnet und jede Zahl von dort übernommen. Herstellerwerte sind Angaben, Forenbeiträge Erfahrungsberichte, die DPI-Rechnung stammt von uns. Englische Zitate haben wir übersetzt.
- xTool — Cut clear acrylic with a diode laser (11.08.2026), Acryl und blaue Dioden (20.11.2024), xTool Academy: Laser cutting acrylic
- Darkly Labs — Cutting and engraving acrylic
- dragoncut.de — Durchsichtiges Acryl mit Diodenlaser schneiden
- Bambu-Lab-Wiki — Laser material types; Forum: Laser cutting acrylic fail (28.08.2025), Laser 10 W vs 40 W (22.03.2025)
- xTool-Support — Modulwahl (13.07.2023), Schneidtests 40 W (21.07.2023), Laser cutting plywood (15.06.2026)
- Twotrees — Laser engraver settings for beginners (diode) (11.10.2025) und How to stop charring (23.05.2026)
- CNCSourced — Laser cutting plywood (aktualisiert 03.01.2024)
- Sculpfun — S30-Serie, S30 Pro, S30 Pro Max, S30-Ultra-Upgrade-Kit
- Sculpfun-Handbücher — S30-Serie (PDF), S30 Ultra (PDF)
- Ortur — Handbuch LU2-2
- LightBurn-Dokumentation — Focus Test, Material Test, Image Mode, Overscanning, Scanning offset, Corner power, GRBL Laser Mode, GRBL configuration, Shared settings, Line settings
- LightBurn-Forum — Is a ramp test required? (24.01.2023), Measuring ramp test distance (12/2023), Cutting with diode laser (22.11.2023), Diode laser air assist (04/2023), More passes or more power? (04/2021), Whiter plywood and diodes (10/2023), Consistency of cutting 3 mm plywood (05/2022)
- xTool — Air assist nozzle (04.09.2023), Is air assist worth it? (13.09.2023)
- xTool, Linsen — Wartung D1 Pro, Linsenreinigung M1 (14.09.2026)
- Diode Laser Wiki (Melvin Isken) — Leitlinien Einstellungen, englische Fassung (22.02.2025)
- Thunder Laser — CO2 vs diode lasers und Plywood guide
- Trick für klares Acryl — Creality Falcon (16.01.2026)
- Craft Closet — Use honeycomb pins to keep materials flat (31.03.2021)
- OMTech — Choosing the right safety glasses (14.08.2026)
- Laser Safety Industries — Brillen für 445–450-nm-Laser
- Make: — Laser eye safety in digital fabrication (08.02.2025)
- Opt Lasers — 450-nm-Laserschutzbrille
- xTool — Laser classification and safety (19.10.2023)
- Stanford EHS — Laser cutter safety guidance (PDF) (Rev. 26.09.2024) und Glowforge — Safety