Werbung / Transparenz: Einige Links in diesem Ratgeber sind Affiliate-Links. Kaufst du darüber, erhält Maperivo eventuell eine Provision; für dich ändert sich der Preis nicht. Unsere Empfehlungen hängen davon nicht ab.
Wer vom Diodenlaser auf CO2 umsteigt, bekommt mehr als nur mehr Watt: eine wassergekühlte Röhre, einen Spiegelweg und wechselbare Linsen. Wir arbeiten mit beiden Maschinentypen und haben hier die CO2-Gewohnheiten gesammelt, die am meisten zählen. Jede Zahl hat eine genannte Quelle, und wo Hersteller sich widersprechen, zeigen wir beide Seiten.
Kurz gesagt
- Justage: der Reihe nach, Röhre → Spiegel 1 → Spiegel 2 → Spiegel 3 → Linse, mit Klebeband und kurzen Pulsen bei 10–15 % Leistung (OMTech). Sauber gemacht, muss man sie selten wiederholen.
- Linsen: 1,5″ für feine Gravuren, 2″ als Allrounder, 2,5″ für dickere Schnitte, 4″ für dickes Acryl und MDF über 10 mm (Thunder Laser).
- Kühlung: destilliertes Wasser. Veröffentlicht sind 15–25 °C (Thunder Laser) sowie 16–21 °C oder 10–24 °C (zwei OMTech-Seiten). Der xTool P3 pausiert bei 35 °C.
- Röhrenlebensdauer: Glasröhren je nach Quelle 1.000–4.500 Stunden, RF-Metallröhren 10.000 bis über 30.000 Stunden. xTool gibt für die Röhre des P3 etwa 10.000 Stunden an.
- Optik: oft reinigen. OMTech und xTool erlauben Isopropylalkohol, Thunder Laser rät davon ab, sofern der Hersteller der Optik ihn nicht freigibt.
- Sicherheit: die Maschine nie unbeaufsichtigt laufen lassen und nie PVC oder Vinyl schneiden.
Was ändert sich beim Umstieg vom Diodenlaser auf CO2?
Die große Änderung ist die Wellenlänge: Thunder Laser nennt für CO2 9 bis 10,6 µm, für blaue Dioden etwa 450 nm. Deshalb schreibt xTool, dass Acryl in allen Farben CO2-Licht absorbiert, während eine blaue Diode klares, weißes und blaues Acryl nicht schneidet. Der Rest ist neue Hardware und neue Routine.
| Thema | Diode (kennst du schon) | CO2 (ist neu) | Quelle |
|---|---|---|---|
| Wellenlänge | Etwa 450 nm (blau) | 9–10,6 µm (xTool P3: 10.600 nm) | Thunder Laser, xTool |
| Acryl | Nicht klar, weiß oder blau | Alle Farben | xTool |
| Strahlweg | Modul sitzt am Kopf | Röhre, drei Spiegel und Linse: muss justiert werden | OMTech |
| Kühlung | Air Assist hilft, die Diode kühl zu halten | Wasserkreislauf mit Temperaturfenster | xTool, Thunder Laser, OMTech |
| Geringe Leistung und Ecken | GRBL hat kein Min Power (außer Graustufen) | DSP nutzt Min Power unter der Start Speed; Zündschwelle etwa 10 % | LightBurn |
| Frequenz (PPI / Hz) | Nur wenn der Laser sie unterstützt | Teil der Trotec- und Epilog-Einstellungen | LightBurn, Trotec, Epilog |
| Übliche Geschwindigkeitseinheit | mm/min (xTool-40-W-Test: 300 mm/min) | mm/s (xTool P3: bis 1.200 mm/s, Herstellerangabe) | xTool |
| Lebensdauer der Quelle (Angaben) | Etwa 10.000 h | Glas 1.000–4.500 h; RF 10.000 h und mehr | Thunder Laser, OMTech, OneLaser |
Die LightBurn-Zeilen beziehen sich auf DSP-Controller in CO2-Lasern (z. B. Ruida) und GRBL-Controller in Diodenlasern.
Die andere Maschine behandeln unsere Tipps für Diodenlaser; wer noch sucht, findet Kandidaten in den besten CO2-Lasern 2026.
Bei uns laufen zwei Maschinen: ein xTool P3 (80-W-CO2, 915×458 mm Arbeitsfläche) und ein Diodenlaser Sculpfun S30 (33 W). Die Ebenen unserer 3D-Stadtkarten sind aus Pappelsperrholz, und das Wasser ist kein Acryl: Es ist echtes Epoxidharz in drei Blautönen, von Hand gegossen und 48 Stunden ausgehärtet. Den Schichtaufbau zeigt die Seite „Unser Handwerk“ von Viperys Wall Art, unserem eigenen Shop.
Wie justiert man die Spiegel eines CO2-Lasers?
Der CO2-Strahl läuft von der Röhre über drei Spiegel zur Linse. Die Anleitung von OMTech hält eine feste Reihenfolge ein: Röhre, Spiegel 1, Spiegel 2 (Y-Achse), Spiegel 3 (X-Achse), zuletzt die Linse.
- Schutzbrille für CO2 aufsetzen. OMTech verlangt eine CO2-spezifische Brille mit OD5+.
- Puls- oder Maximalleistung auf 10–15 % stellen, wie OMTech empfiehlt.
- Klebeband über das Führungsloch an Spiegel 1 kleben und am Controller die Pulstaste drücken.
- Auf jeder Achse den Nah-Fern-Test machen: ein Puls mit dem Kopf nah am Spiegel, einer weit weg. Beide Brandpunkte müssen zu einem Punkt verschmelzen.
- Erst zum nächsten Spiegel gehen, wenn der vorige den Test besteht.
Einmal sauber justiert, muss man laut OMTech selten nachjustieren. Das Warnsignal sind doppelte oder sichelförmige Spuren auf dem Werkstück: Der Strahl streift die Düse. Das Handbuch des xTool P3 verweist auf eine eigene Anleitung zur Kalibrierung des Strahlengangs, und eine maschinenspezifische Anleitung schlägt jede allgemeine.
Fokuslehren verdienen dasselbe Misstrauen: Bei einem Nutzer im LightBurn-Forum zeigte die OMTech-Lehre 18 mm, der echte Fokus lag bei 19,5 mm. Ein Rampentest kostet einen Streifen Reststück.
Welche Fokuslinse sollte man verwenden?
Eine kürzere Linse liefert einen kleineren Fleck und weniger Schärfentiefe, eine längere einen größeren Fleck und mehr Tiefe. Die Tabelle verbindet die Linsenratgeber von Thunder Laser, Boss Laser und FSL mit den drei Linsen, die xTool für den P3 liefert.
| Linse | Brennweite | Fleck (FSL-Angabe) | Entsprechung beim xTool P3 | Geeignet für |
|---|---|---|---|---|
| 1,5″ | 38,1 mm | 0,003″ (≈0,08 mm) | S: 0,18×0,18 mm, Gravur | Feine Schrift, Fotogravur, Details; weniger für dicke Schnitte (Thunder Laser, FSL) |
| 2,0″ | 50,8 mm | 0,004″ (≈0,10 mm) | M: 0,2×0,2 mm, Standard-Allround | Allrounder; Boss Laser: schneidet bis etwa 1/4″ (6 mm) |
| 2,5″ | 63,5 mm | 0,005″ (≈0,13 mm) | L: 0,23×0,23 mm, dicke Schnitte | Mehr Schärfentiefe, etwas größerer Fleck (Thunder Laser); Boss Laser: bis etwa 1/2″ (12,7 mm) |
| 4,0″ | 101,6 mm | – | – | Größte Schärfentiefe: dickes Acryl, MDF über 10 mm, unebene Flächen (Thunder Laser); Boss Laser: über 1/2″ |
Fleckgrößen sind Angaben des jeweiligen Herstellers und unterschiedlich gemessen; FSL- und xTool-Werte also nicht direkt vergleichen. Die Umrechnung in Millimeter stammt von uns.
Welche Linse Standard ist, sehen die Quellen unterschiedlich: Thunder Laser nennt die 2″, Boss Laser die 2,5″. Für Acryl ab 1/4″ empfiehlt Epilog, den Fokus etwa 0,080″ (2 mm) näher an die Linse zu legen, das gibt eine schönere Kante.
Bei einer geschichteten Karte folgt die Aufteilung der Datei: Feine Straßennamen auf der Gravurebene passen zur kurzen Linse (die S-Linse von xTool ist für Gravuren gedacht), eine dicke Grundplatte oder ein Rahmen zur langen. Jeder Wechsel heißt neu fokussieren, also Aufträge nach Linse bündeln.
Welche Wassertemperatur braucht eine CO2-Röhre?
Herstellerempfehlungen, keine unabhängigen Tests. Für den xTool P3 nennt xTool nur Alarmgrenzen: Bei 35 °C pausiert der Auftrag, ab 40 °C wird er blockiert. Quelle: Thunder Laser USA, Kühltemperatur und Frostschutz
Daten als Tabelle
| Quelle | Wassertemperatur |
|---|---|
| Thunder Laser USA: ideales Wasser | 15–25 °C |
| Thunder Laser: Nova-Serie | 15–25 °C |
| OMTech: Installationsanleitung | 16–21 °C |
| OMTech: Wartungsratgeber | 10–24 °C |
Kein Hersteller nennt dasselbe Fenster. Thunder Laser USA gibt 15–25 °C an, mit einem Chiller-Sollwert von „typischerweise 20 °C, nicht über 25 °C“ und einem Raum bei 60–80 °F (etwa 16–27 °C) ohne Kondensation. Die Seite von Thunder Laser zur Nova-Serie ergänzt: Raum unter 27 °C, Luftfeuchte unter 70 % und Chiller-Wartung ein- bis zweimal im Monat. OMTech nennt in der Installationsanleitung 16–21 °C, im Wartungsratgeber 10–24 °C.
Der Bereich, der alle diese Seiten zugleich erfüllt, ist 16–21 °C. Das ist unsere Rechnung, keine Herstellerzahl, aber ein vernünftiges Ziel, wenn das Handbuch schweigt. Im Forum Sawmill Creek schrieb ein Besitzer, alles über 23 °C verkürze die Lebensdauer einer Wide-Body-Röhre; andere fahren mit 19,5 °C und 25 °C.
Der xTool P3 hat einen eingebauten Inverter-Chiller, und xTool nennt statt eines Fensters Alarmgrenzen: ab 35 °C pausiert der Auftrag, ab 40 °C ist er blockiert. Als Ursachen nennt xTool unter anderem einen Raum über 30 °C und verdeckte Lüftungsöffnungen; den Abluftschlauch mindestens 20 cm von der Wand halten.
Destilliertes Wasser, Frostschutz oder beides?
Das Kühlmittel muss Wärme abführen und darf keinen Strom leiten, denn, wie Thunder Laser USA schreibt, durch die Röhre schlagen 30.000 Volt. Deren Werte: etwa 2,6 µS/cm für destilliertes Wasser, 100–1.000 µS/cm für Leitungswasser.
| Hersteller | Wasser | Frostschutz | Sagt außerdem |
|---|---|---|---|
| Thunder Laser USA | Destilliert, etwa 2,6 µS/cm | Nur Propylenglykol (RV-Typ) 1:1, „bedingt akzeptabel“ | Nie Kfz-Glykol; Frostschutz ist „keine Lösung zum Einstellen und Vergessen“ |
| OMTech | Nur destilliert oder deionisiert | Nie zugeben | Auch kein Bleichmittel; Wasser mindestens monatlich wechseln |
| xTool (P3) | Destilliert oder gereinigt, kein Leitungswasser | 98-prozentiges Propylenglykol, je nach Klima dosiert | Über 0 °C kein Frostschutz: 1.200 ml Wasser |
| Mimowork | Destilliert | Empfiehlt Zusatz | – |
Herstellervorgaben für die eigenen Maschinen. Maßgeblich ist der Hersteller deiner Maschine.
Beim Frostschutz widersprechen sich die Hersteller offen. Thunder Laser USA gibt für Kfz-Frostschutz auf Ethylenglykolbasis etwa 633 µS/cm an, für Propylenglykol (RV-Typ) 1:1 verdünnt etwa 200 µS/cm. xTool mischt Propylenglykol in den 1.200-ml-Kreislauf des P3 je nach tiefster Umgebungstemperatur der Maschine: über 0 °C gar keins, 20 % (240 ml auf 1.200 ml) bei −10 bis 0 °C, bis zu 60 % bei −50 bis −40 °C. Die Regel, die für alle Quellen gilt: Folge dem Hersteller deiner Maschine, nicht einem Forumsdurchschnitt. xTool betont außerdem, dass der P3 erst nach dem Befüllen ans Netz darf.
Wie lange hält eine CO2-Laserröhre?
Alle Zahlen sind Angaben von Herstellern oder Händlern. Einzelwerte sind Circa-Angaben oder Untergrenzen („deutlich über“, „mehr als“) und als Punkt dargestellt. Quelle: OMTech, DC-Glasröhren und RF-Metallröhren
Daten als Tabelle
| Röhrentyp und Quelle | Angegebene Lebensdauer |
|---|---|
| Glas: OneLaser | 1.000–3.000 h |
| Glas: OMTech | 1.500–4.000 h |
| Glas: Thunder-Laser-Wiki | 2.000–4.000 h |
| Glas: Thunder Laser USA | 2.000–4.500 h |
| Glas: Mimowork (etwa) | 3.000 h |
| Röhre des xTool P3, Typ nicht angegeben (etwa) | 10.000 h |
| RF-Metall: Thunder-Laser-Wiki (deutlich über) | 10.000 h |
| RF-Metall: OMTech (mehr als) | 30.000 h |
Für Glasröhren reichen die Zahlen je nach Quelle von 1.000 bis 4.500 Stunden. RF-Metallröhren halten länger, sind aber teurer im Ersatz: laut Thunder Laser USA oft 3- bis 5-mal, laut OMTech sind RF-Module oft 10-mal teurer. xTool gibt für die Röhre des P3 etwa 10.000 Stunden an; die xTool-Seiten, die wir gelesen haben, sagen nicht, ob es eine Glas- oder RF-Röhre ist.
Was eine Glasröhre verkürzt:
- Dauerbetrieb am Anschlag. Mimowork empfiehlt höchstens 80–90 % der Maximalleistung. ThinkLaser nennt für eine 60-W-Röhre (EFR 1200CL) 22 mA oder weniger, ein Thread bei Sawmill Creek 28–30 mA für eine andere 60-W-Röhre. Maßgeblich ist das Datenblatt deiner Röhre.
- Zu warmes Wasser. Siehe Temperaturfenster oben.
- Frost. Thunder Laser USA warnt, dass Röhren auch mit Frostschutz „brechen können und brechen werden“.
Woran man das Ende erkennt: OMTech nennt einen schwächeren Strahl, eine veränderte Leuchtfarbe und Material, das früher durchging und plötzlich nicht mehr. ThinkLaser rät, den Ersatz bei etwa 65 % der Nennleistung einzuplanen. Bewahre einen Referenzschnitt aus der Zeit auf, als die Röhre neu war; das ist das billigste Leistungsmessgerät, das du je besitzen wirst.
Warum zündet der Laser bei wenig Leistung nicht und verbrennt Ecken?
Eine CO2-Röhre hat eine Zündschwelle, die LightBurn mit ungefähr 10 % der Röhrenleistung angibt; prüfe das an deiner Maschine. Liegt Min Power darunter, „feuert der Laser überhaupt nicht“. Bei DSP-Controllern wie Ruida nutzt der Kopf Min Power immer dann, wenn er mit Start Speed oder langsamer fährt; laut LightBurn liegt die Start Speed bei den meisten Ruida-Controllern standardmäßig bei 10 mm/s (bei manchen Maschinen 15–20).
Zu viel Min Power hinterlässt Brandspuren und eine breite Schnittfuge in Ecken, zu wenig unterbelichtete Stellen. Für langsame Schnitte rät LightBurn, Min und Max Power gleich zu setzen. GRBL-Dioden haben außerhalb des Graustufenmodus kein Min Power, für Umsteiger ist das also wirklich neu. Mehr dazu in unserem Ratgeber gegen Brandspuren.
Wie richtet man Gravur- und Schneidaufträge ein?
- Niedrig anfangen. Epilog: „Im Zweifel niedrig anfangen“, denn man kann den Auftrag wiederholen, solange das Werkstück nicht verrutscht ist.
- Im Raster testen. Der Material Test in LightBurn stellt Leistung gegen Geschwindigkeit, und wenn der Laser es kann, auch die Frequenz. Achte auf die Einheiten des Rezepts, das du übernimmst: mm/min als mm/s eingetippt ist ein Faktor 60 daneben.
- Leistung für Acryl abschätzen. Die Faustregel von Trotec lautet etwa 10 W pro 1 mm, also 30 W für 3 mm. Epilog gibt an: 30–40 W schneiden 1/8″ (3,1 mm), 50–60 W schneiden 1/4″ (6,3 mm), 80–100 W schneiden 3/8″ (9,5 mm) in einem Durchgang und bis 1″ (25,4 mm) in zwei.
- Vor dem zweiten Durchgang nachfokussieren. Die Anleitung der Harvard GSD: den Fokus etwas tiefer ins Material legen und dieselbe Geometrie noch einmal schneiden.
- Air Assist je nach Auftrag. OMTech schlägt etwa 0,5–3 PSI für Gravuren und 10–15 PSI für Holzschnitte vor; Epilog sagt, beim Schneiden immer mit Air Assist.
- Schnelles Rastern braucht Scanning Offset. Ein LightBurn-Entwickler schreibt, dass CO2-Laser ihn meist bei 300–500 mm/s brauchen; bei 500 mm/s verschiebt 1 ms Verzögerung das Bild um einen halben Millimeter. Eine Füllung bei zwei Geschwindigkeiten testen und die Hälfte des gemessenen Versatzes eintragen.
DSP-Controller machen den Overscan selbst, eine Dioden-Pflicht weniger. Einstellungen für Kartenebenen stehen in LightBurn-Einstellungen für Laserkarten.
Wie misst und kompensiert man die Schnittfuge?
Die Schnittfuge (Kerf) ist laut LightBurn „der Spalt, den der Strahl aus dem Material entfernt“, meist ein Bruchteil eines Millimeters. Wichtig wird sie, sobald ein Teil in ein anderes passen muss. Der Nonius-Test in LightBurn liefert den Versatz direkt: Ablesewert durch 40 teilen (ihr Beispiel: 2,3 / 40 = 0,0575 mm). Positive Werte vergrößern eine Form, negative verkleinern sie, und Innenformen kehrt das Programm automatisch um. Thunder Laser USA beschreibt die Handvariante: den Werkzeugweg um die Hälfte der gemessenen Fuge versetzen.
Zur Einordnung: Das Labor der Purdue University nennt für seine Maschine eine typische Fuge von etwa 0,011″ (0,28 mm) und weist darauf hin, dass Schnittkanten immer leicht schräg sind. Pro Material und pro Linse messen. Ein typischer Fall in Karten ist ein Wasserstück aus Acryl, das in eine Aussparung einer Holzebene fallen soll; den Rest erklärt unser Ratgeber zum Schichtaufbau.
Was ändert sich beim Schneiden von Acryl mit CO2?
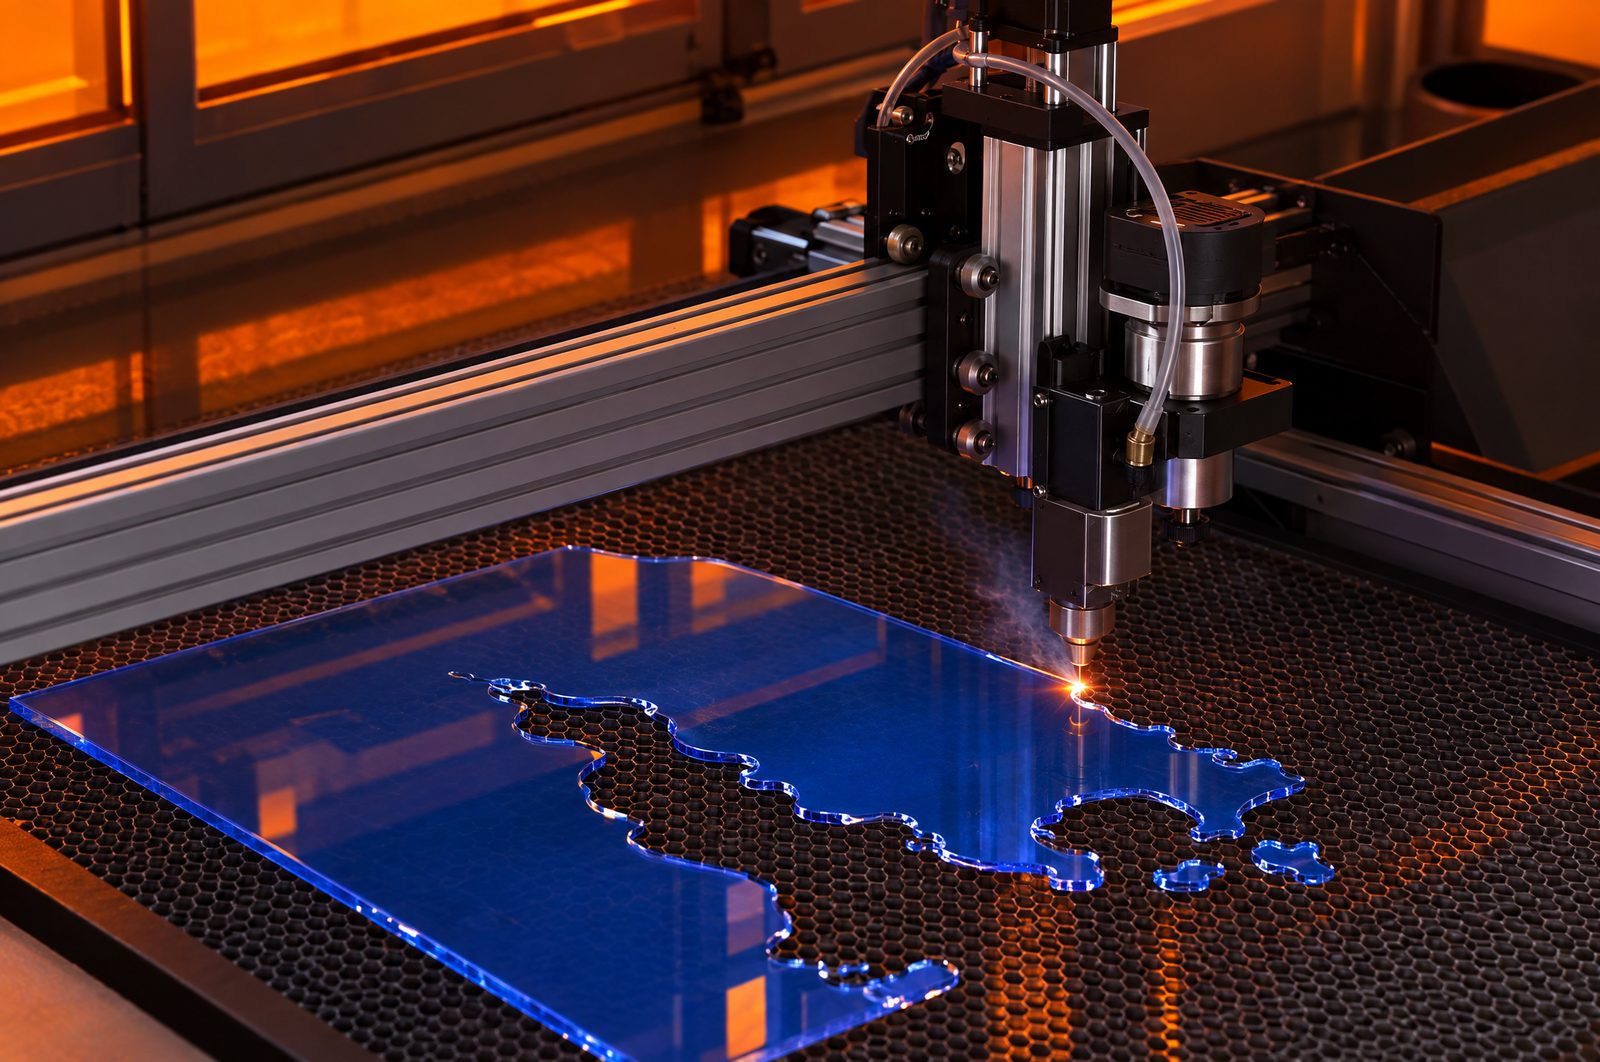
Das ist die Arbeit, die eine Diode nicht schafft. Epilog, Trotec und die xTool-Supportseite sind sich einig: Extrudiertes Acryl gibt die glänzende, flammpolierte Kante, gegossenes schneidet gratfrei, aber ohne Glanz, und graviert frostig weiß. Der Artikel der xTool Academy behauptet bei den Kanten das Gegenteil, also vor der Bestellung von Platten je einen Probestreifen schneiden.
- Sanfte Luft. Trotec empfiehlt moderates Air Assist bis etwa 0,2 bar mit großer Düse. OMTech schreibt, starke Luft blase Dampf zurück und verursache Schleier; laut Thunder Laser gibt wenig Luft eine klare, glänzende Kante, viel Luft eine hellweiße.
- Platte anheben. Epilog schreibt, dass Acryl mit Abstand zum Tisch deutlich weniger Rückreflexionen und Gitterabdrücke bekommt.
- Danach kein Alkohol. Trotec warnt, Alkohol könne Farben ausbleichen und das Material spröde machen; Thunder Laser schreibt, Alkohol auf warmem, frisch geschnittenem Acryl könne zu Rissen führen.
- In der Nähe bleiben. Die Harvard GSD nennt Acryl „extrem entflammbar“, besonders bei dicken Platten und dicht gesetzten Teilen.
Den Streit um Schutzfolie, Mittel gegen Schleier und die Kunststoffe, die man nie schneiden darf, behandelt unser Ratgeber zu Acryl und Kunststoffen.
Wie reinigt man Linsen und Spiegel eines CO2-Lasers?
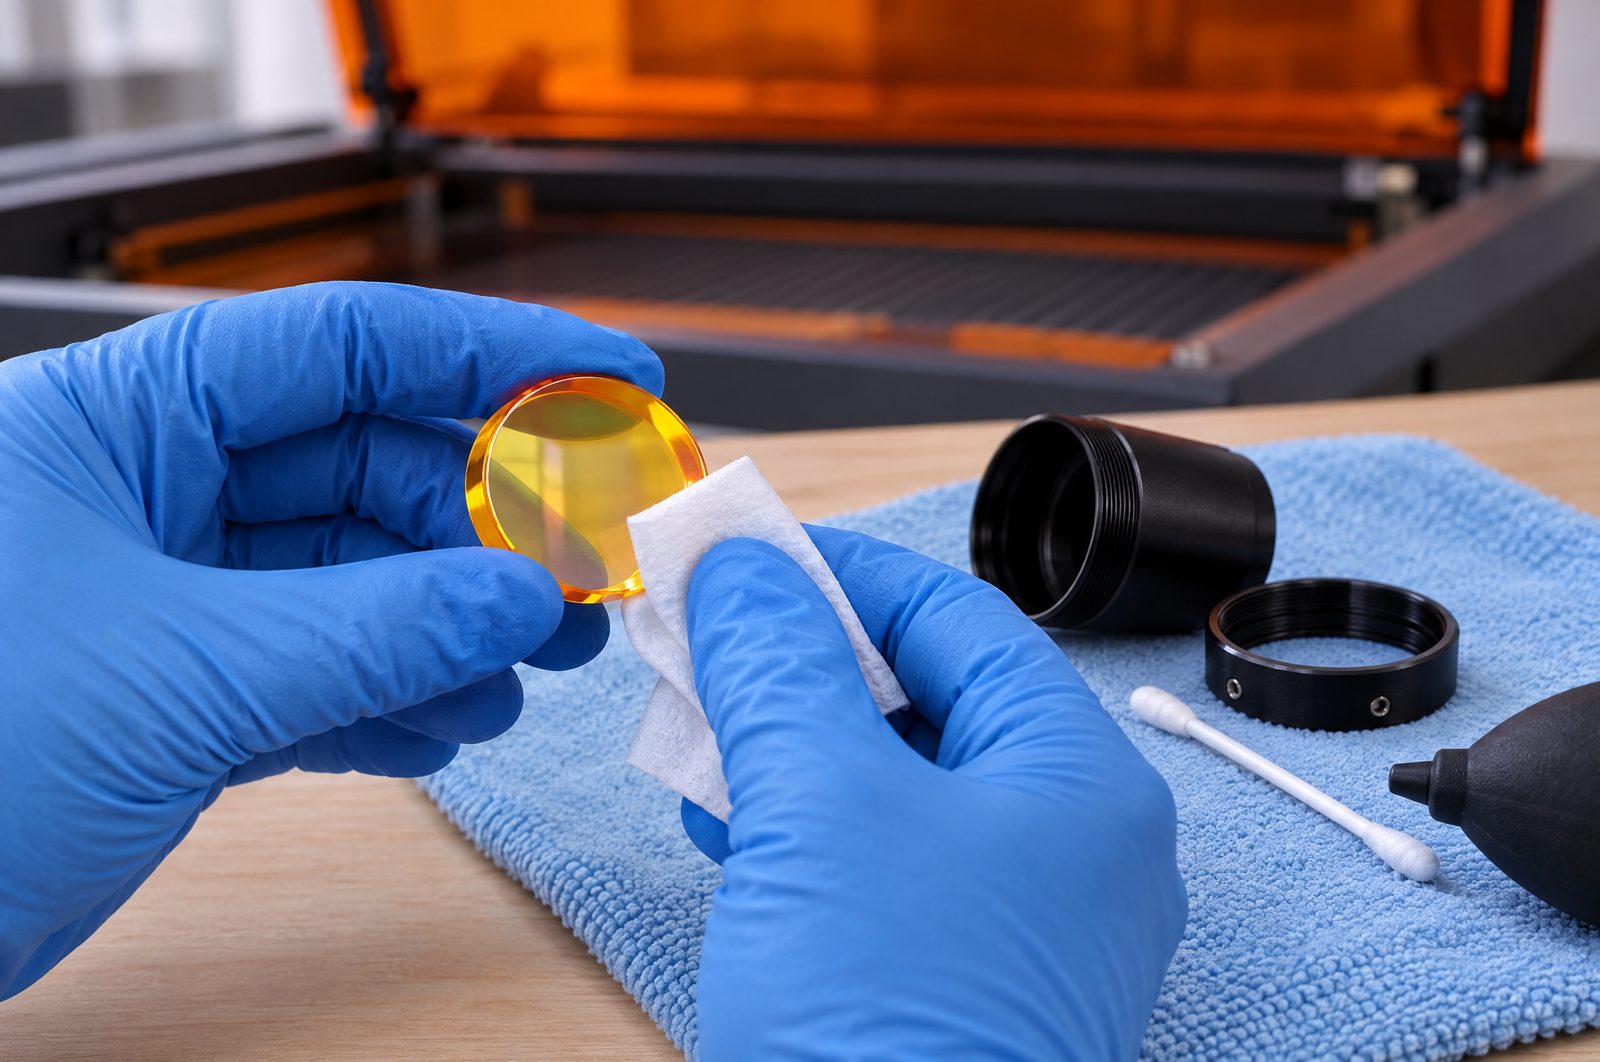
Schmutzige Optik kostet Leistung, und die Sicherheitsrichtlinie der Stanford University zählt ungereinigte Optik zu den Brandrisiken. Beim „oft“ sind sich die Quellen einig, beim Reinigungsmittel nicht.
| Quelle | Reiniger | Vermeiden | Wie oft |
|---|---|---|---|
| OMTech | Isopropylalkohol oder Brennspiritus, 90 % oder mehr | Ammoniakhaltige Reiniger; Aceton (greift den Röhrenkleber an) | Spiegel 3, Fokuslinse und Tisch täglich; Spiegel 1 und 2 wöchentlich |
| Thunder Laser | Optikreiniger für beschichtete Laseroptik | IPA ohne Freigabe für die Optik; Glasreiniger, Papiertücher, Druckluft | Täglich bei 8+ h am Tag; alle 10–15 Tage bei 1–3 h |
| xTool (P3) | Hochprozentiger Alkohol, IPA oder Optikreiniger | – | Erst Staub wegblasen; in gerader Linie, in eine Richtung wischen |
Jeder Hersteller schreibt über seine eigene Optik. Bei Widerspruch entscheidet der Hersteller deiner Linse.
OMTech ergänzt, dass Spiegel nicht zu reparieren sind. Unsere Lesart: Nimm, was der Hersteller deiner Optik freigibt. Beim P3 ist das die Liste von xTool, Alkohol eingeschlossen; bei unbekannter beschichteter Optik ist die Vorsicht von Thunder Laser die sicherere Voreinstellung.
Welche Regeln gelten für Brand und Rauch beim CO2-Laser?
- Nie unbeaufsichtigt. MIT, Stanford, Harvard, Glowforge und OMTech sagen das fast wortgleich.
- Feuerlöscher in Reichweite. Stanford nennt ABC-, CO2- oder Halotron-Löscher. Harvard sagt, im Brandfall die Lüftung abzuschalten, damit das Feuer keinen Sauerstoff nachbekommt. Glowforge nennt die Reihenfolge: Stecker ziehen, nasses Handtuch, dann Löscher.
- Wissen, was die Maschine hat. Laut xTool hat der P3 einen eingebauten Flammensensor und ein Löschmodul, die Gasflasche wird aber separat verkauft.
- Abluft nach draußen. Stanford verlangt eine eigene Abluft nach außen, die vor und während des Auftrags läuft. Laut xTool hat der P3 keinen eingebauten Abluftventilator, im Lieferumfang ist aber ein SafetyPro IF2 2.0.
- Saubere Dateien. Das Labor der Toronto Metropolitan University warnt, doppelte Linien seien eine Brandgefahr, und dichte Straßennetze sind genau der Ort, wo sie sich verstecken. Karten aus dem Laser Map Designer kommen mit getrennten Ebenen für Schnitt, Gravur und Wasser, die Prüfung Ebene für Ebene geht also schnell.
- Verbotene Materialien. Stanford verbietet PVC, PVB, PTFE, Halogene, Epoxid- und Phenolharze sowie Kohlefaser; Glowforge nennt zusätzlich Vinyl, ABS und HDPE.
Quellen
Geprüft am 24. September 2026. Jede Zahl stammt von einer Seite, die wir an diesem Tag geöffnet haben. Herstelleraussagen sind Angaben, keine unabhängigen Tests; Forenbeiträge sind Berichte einzelner Maker.
- xTool — xTool P3 FAQ (aktualisiert 19.08.2026); Benutzerhandbuch xTool P3 (aktualisiert 23.05.2026)
- xTool — P3-Fehler hohe Wassertemperatur (aktualisiert 04.01.2026); Produktseite xTool P3
- xTool — Acryl und blauer Diodenlaser (aktualisiert 20.11.2024); Laser cutting acrylic; Schneidtests mit dem 40-W-Modul (aktualisiert 21.07.2023); Lohnt sich Air Assist?
- OMTech — Spiegeljustage (aktualisiert 29.05.2026); Spiegel und Linsen reinigen (aktualisiert 13.11.2025)
- OMTech — Installationsanleitung (aktualisiert 08.09.2025); Wartungsratgeber für CO2-Laser (08.04.2026); CO2-Röhren einbauen, tauschen, pflegen (26.06.2024)
- OMTech — DC-Glas- und RF-Metallröhren (aktualisiert 20.04.2026); Air Assist nachrüsten (aktualisiert 12.07.2026); Schleier auf Acryl beheben (03.09.2025)
- Thunder Laser USA — Kühltemperatur und Frostschutz (08/2026); Kühlmittel und Zusätze; Glas- vs. Metallröhren (geändert 03.03.2025); Schnittfuge und Kerf-Offset
- Thunder Laser — Chiller-Wartung (09.09.2024); CO2- vs. Diodenlaser (19.05.2026); Linsenwahl (24.04.2026)
- Thunder Laser — Linsen und Spiegel reinigen (13.08.2026); Bessere Ergebnisse bei Acryl (22.05.2026)
- Boss Laser — Brennweiten von CO2-Linsen (geändert 28.04.2025); FSL — CO2-Fokuslinsen (12.08.2022)
- Ratgeber zur Röhrenlebensdauer — OneLaser, Wartung von RF- und CO2-Lasern (aktualisiert 13.02.2026); Mimowork, Lebensdauer der Glasröhre verlängern (01.09.2024); ThinkLaser, 5 Tipps zu CO2-Glasröhren (aktualisiert 16.11.2023)
- LightBurn-Dokumentation — Leistungsverlust bei niedriger Geschwindigkeit; Leistung in Ecken; Material Test; Kerf-Offset-Test; Scanning Offset; Overscanning
- Community — LightBurn-Forum, Ist ein Rampentest nötig? (01/2023) und Hilfe zum Scanning Offset (2021); Sawmill Creek, Thread zum CW-5000-Chiller (02.07.2017) und Thread zum Röhrenstrom (2013)
- Epilog — Acryl lasern (geändert 01.06.2026); Materialeinstellungen Fusion
- Trotec — Acryl laserschneiden; Flammpolierte Acrylkanten; Reinigung nach dem Gravieren
- Harvard GSD Fab Lab — Laser-Tutorials; Schulungs-Checkliste (aktualisiert 23.10.2024)
- Stanford EHS — Sicherheitsrichtlinie für Laserschneider (Rev. 26.09.2024); MIT EHS — Laser cutter safety
- Glowforge — Sicherheit, Performance Series
- Toronto Metropolitan University — Laser Cutting Basics, Herbst 2025; Purdue BIDC — FAQ zum Laserschneiden