Werbung / Transparenz: Einige Links in diesem Ratgeber sind Affiliate-Links. Kaufst du darüber, erhält Maperivo eventuell eine Provision; für dich ändert sich der Preis nicht. Unsere Empfehlungen hängen davon nicht ab.
Acryl ist der dankbarste Kunststoff für den Laser, und manche seiner Nachbarn im Kunststoffregal gehören zu den gefährlichsten. Dieser Ratgeber sortiert Kunststoffe in sicher, mit Vorsicht und nie, zeigt, was sich zwischen Diode und CO2 ändert, und nennt zu jeder Zeile die Quelle, auch dort, wo Hersteller und Sicherheitsabteilungen von Universitäten sich widersprechen.
Kurz gesagt
- Sicher: gegossenes und extrudiertes Acryl (PMMA, Acrylglas). Ein CO2-Laser schneidet jede Farbe, eine blaue Diode nur deckende Farben wie Rot, Orange, Gelb, Grün und Schwarz.
- Mit Vorsicht: PETG, POM (Delrin), PP, PE und manche Schaumstoffe. Die Regeln der Labore widersprechen sich, also gut absaugen und das Sicherheitsdatenblatt lesen.
- Nie: PVC und Vinyl, ABS, Polycarbonat, PTFE (Teflon), PVB, Styropor, Glasfaser und beschichtete Kohlefaser. Die Gefahr ist das Gas oder das Feuer, egal mit welchem Laser.
- Herstellerlisten sind keine Sicherheitsregeln: Das FAQ zum xTool P3 führt PVC und ABS als bearbeitbar, der Kunststoff-Sicherheitsratgeber desselben Herstellers nennt beide unsicher.
- Unbekannter Kunststoff? Kein Datenblatt, kein Laser.
Welche Kunststoffe kann man sicher lasern?
Die Tabelle ist die Kurzfassung dieses Ratgebers. „Nie“ heißt nie im Hobby- oder Kleinwerkstatt-Betrieb, auf Diode wie auf CO2: Das giftige Gas entsteht aus dem Material, nicht aus dem Lasertyp. „Keine Daten“ heißt, dass wir keine Quelle gefunden haben, die das Verhalten des Materials unter einer Diode beschreibt.
| Material | Urteil | Diode (450 nm) | CO2 | Hauptproblem | Quellen |
|---|---|---|---|---|---|
| Gegossenes Acryl (PMMA, GS) | Sicher | Nur deckend Rot, Orange, Gelb, Grün, Schwarz | Alle Farben | Dämpfe brauchen Absaugung; gast noch einen Tag oder länger aus | Epilog, Darkly Labs, Harvard GSD |
| Extrudiertes Acryl (XT) | Sicher | Dieselben Farbgrenzen | Alle Farben | Bildet Spannungsrisse durch Reiniger mit Alkohol, Bleiche oder Ammoniak | Epilog, Trotec, CutLaserCut |
| PETG | Mit Vorsicht | Nicht klar (Forenbericht) | Schneidet mit glänzender Kante | Wird heiß; Teile 5 mm auseinander | CutLaserCut, UW, UGA, Pinside-Forum |
| POM (Delrin) | Mit Vorsicht | Keine Daten | Regeln uneinig | Formaldehyd | Dallas, UGA vs. UW, Lancaster, Emory |
| PP, PE (Platte, Folie) | Mit Vorsicht | Keine Daten | Schmilzt | Zähe Schmelze, brennende Tropfen | UGA, Emory, ATX |
| PE-, PES-, PU-Schaum | Mit Vorsicht | Keine Daten | Schneidet mit versiegelter Kante | Brand; Schaumtyp klären | Trotec, Michigan |
| EVA-Schaum | Quellen widersprechen sich | Keine Daten | Dallas erlaubt, UW verbietet | UW nennt Chlor, die Summenformel enthält keins: Datenblatt anfordern | Dallas, UW, Wikipedia |
| PVC, Vinyl, PVC-Hartschaumplatte | Nie | Nie | Nie | Chlorwasserstoff und Chlor; korrodiert die Maschine | MIT, Stanford, Michigan, Glowforge, Trotec |
| ABS | Nie | Nie | Nie | Cyanwasserstoff (Blausäure) | Michigan, ATX, Emory, Stanford, xTool |
| Polycarbonat (PC) | Nie | Nie | Nie | Verfärbt sich, fängt Feuer, schmilzt statt zu schneiden | Michigan, UW, ATX, xTool |
| PTFE (Teflon) | Nie | Nie | Nie | Fluorgas und HF; Dämpfe tödlich für Vögel | Stanford, Trotec, UW |
| PVB | Nie | Nie | Nie | Giftige Gase | Stanford, Trotec |
| Styropor (Polystyrolschaum) | Nie | Nie | Nie | Eine Hauptursache für Laserbrände | Michigan, ATX |
| Glasfaser, beschichtete Kohlefaser | Nie | Nie | Nie | Epoxidharzdämpfe, Styrol, Benzol; schädliche Dämpfe | ATX, Stanford, Michigan |
Die Urteile sind unsere, für Hobby und Kleinwerkstatt, gestützt auf die Quellen jeder Zeile. UW = University of Washington, UGA = University of Georgia, Michigan = Sicherheitsabteilung der University of Michigan.
Warum schneidet ein Diodenlaser kein klares, blaues oder weißes Acryl?
Eine blaue Diode arbeitet bei etwa 450 nm, und Acryl muss dieses Licht aufnehmen, um zu schmelzen. xTool erklärt, dass 450-nm-Licht einfach durch klares Acryl hindurchgeht. Darkly Labs, Hersteller des Diodenlasers Emblaser, erklärt Blau: Blaues Acryl wirkt blau, weil es Licht zwischen 450 und 500 nm reflektiert, also prallt der Großteil der Leistung ab. Ein CO2-Laser schneidet Acryl „in allen Farben“, schreibt xTool. Der deutsche Blog dragoncut.de fasst es so zusammen: „Mit einem Diodenlaser (egal welcher) kann ich kein durchsichtiges Acrylglas schneiden.“
- Eine Diode schneidet deckendes Rot, Orange, Gelb, Grün und Schwarz, auch marmoriert oder zweischichtig in diesen Farben (Darkly Labs). xTool gibt an, sein 20-W-Modul schneide 5 mm Acryl in Rot, Orange, Gelb, Hellgrün und Schwarz in einem Durchgang.
- Eine Diode schneidet nicht klares oder getöntes transparentes Acryl, deckendes Blau, Pastelltöne oder Spiegelacryl auf klarem Träger (Darkly Labs). Im Bambu-Lab-Forum berichtet ein Nutzer von einer 40-W-Diode, die klares Acryl angesengt und zum Reißen gebracht, aber nicht geschnitten hat.
- Weiß ist umstritten. Die xTool-Supportseite, Darkly Labs und das Bambu-Lab-Wiki sagen, eine Diode schneide kein weißes Acryl; das FAQ im Acryl-Ratgeber von xTool selbst sagt, sie könne es. Teste ein kleines Stück genau deiner Platte.
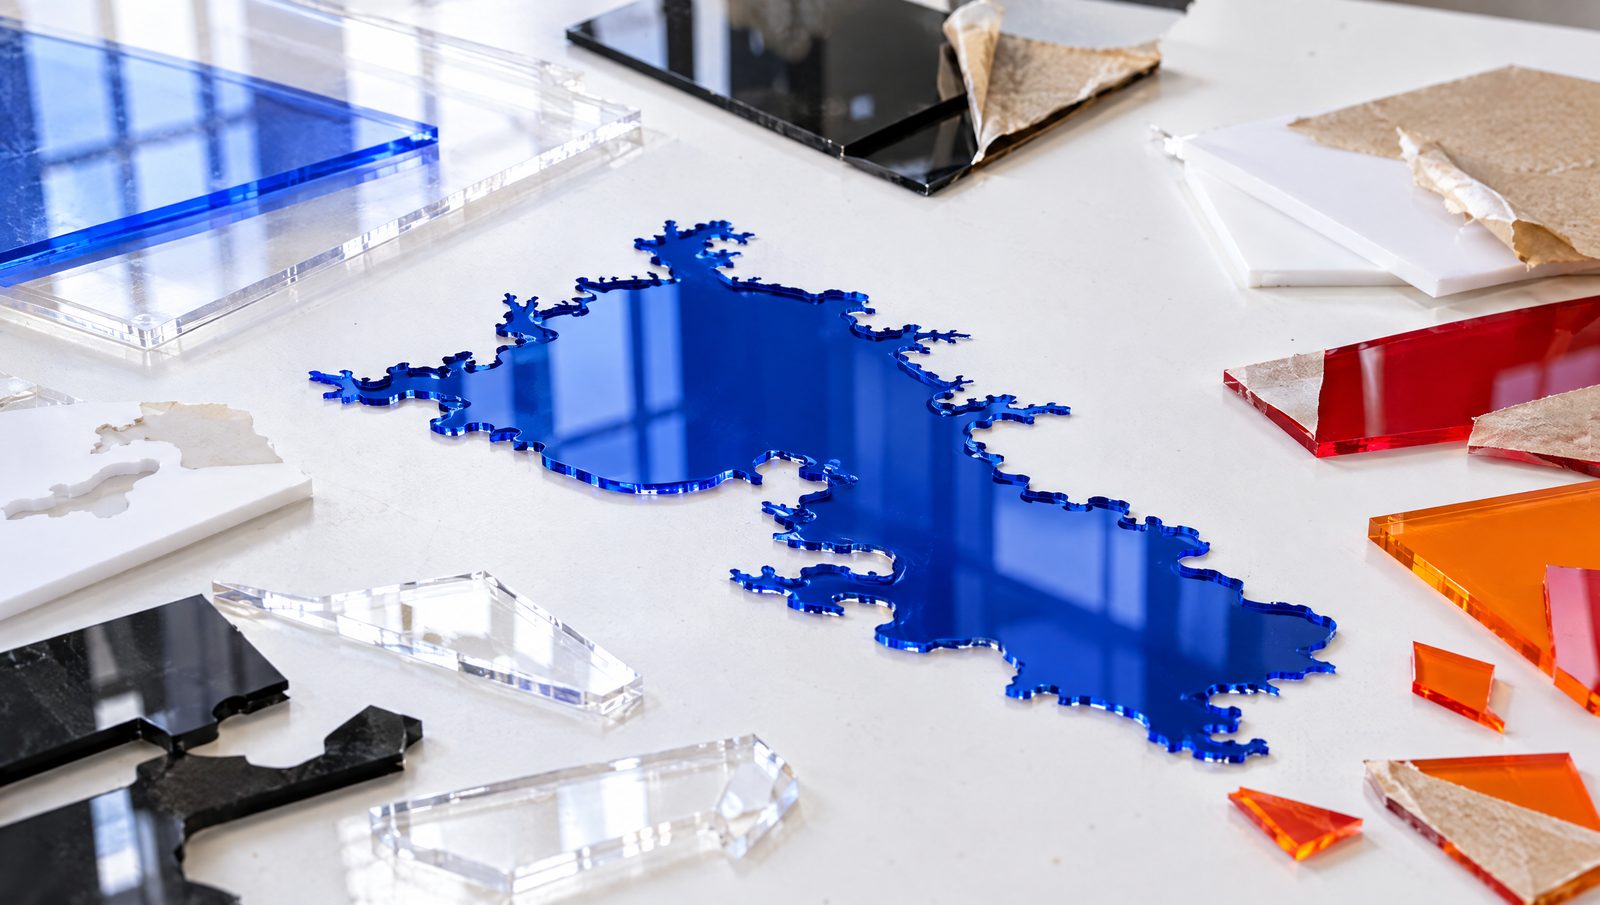
Auch der beliebte Trick ist umstritten. Creality empfiehlt mattschwarze Farbe, schwarzes Klebeband oder Lasermarkierspray, damit eine Diode klares Acryl schneidet. Darkly Labs schreibt, eine Beschichtung erlaube nur das Gravieren: Sobald der Laser sie entfernt hat, „wird die Leistung wieder reflektiert, das Schneiden ist unmöglich“. Für eine saubere Wasserebene also CO2 oder eine deckende Farbe, die die Diode schafft. Karten aus unserem Laser Map Designer haben das Wasser auf einer eigenen Ebene, sie kann also auf die Maschine, die zum Material passt; mehr dazu in unseren Tipps für Diodenlaser.
Wir arbeiten mit einem xTool P3 (80-W-CO2) und einer Diode Sculpfun S30 (33 W). In unseren 3D-Stadtkarten ist das Wasser gar kein Acryl: Es ist echtes Epoxidharz in drei Blautönen, von Hand gegossen und 48 Stunden ausgehärtet, auf Ebenen aus Pappelsperrholz. Fertige Stücke zeigt die Kollektion 3D-Epoxidharz-Karten von Viperys Wall Art, unserem eigenen Shop. Wer lieber eine Wasserebene aus Acryl will, plant sie von Anfang an für den CO2-Laser.
Gegossenes oder extrudiertes Acryl: Was soll man kaufen?
Beides ist PMMA; der Unterschied liegt in der Herstellung der Platte, und der Laser macht ihn sichtbar. Trotec kennzeichnet sie als GS (gegossen) und XT (extrudiert), das hilft beim Lesen von Händlerangeboten.
| Eigenschaft | Gegossen (GS) | Extrudiert (XT) | Quelle |
|---|---|---|---|
| Gravur | Frostig weiß, kontrastreich | Klar oder mattgrau, wenig Kontrast | Epilog, Trotec |
| Schnittkante | Sauber und gratfrei, nicht flammpoliert | Flammpoliert, leichter Unterschied oben/unten | Epilog, Trotec (eurolaser und xTool Academy sehen es anders) |
| Dickentoleranz | Etwa ±15 % | Etwa ±5 % | Trotec |
| Laserleistung | – | Braucht weniger | Trotec |
| Frequenz | 5.000–20.000 Hz | Bis etwa 5.000 Hz | Trotec (Epilog: hohe Frequenz für polierte Kanten) |
| Innere Spannung | Homogen, spannungsfrei | Eigenschaften in x und y verschieden; bricht leichter | Trotec, CutLaserCut |
| Preis | – | Meist günstiger | Epilog |
Angaben von Herstellern und Händlern. Vor einer großen Bestellung die eigene Platte testen.
Die Kante ist der einzige echte Streitpunkt. Epilog, Trotec und die xTool-Supportseite sagen, die flammpolierte Kante komme von extrudiertem Acryl; eurolaser und der Artikel der xTool Academy schreiben sie gegossenem zu. Kauf von beidem eine kleine Platte und schneide dieselbe Testform, bevor du größer bestellst. Epilog merkt an, dass gegossenes Acryl wegen seines weißen, frostigen Looks für fast alle Gravuren verwendet wird, es passt also zu einem gravierten Kartentitel oder einer Legende.
Wie dickes Acryl lässt sich schneiden?
Die Faustregel von Trotec lautet etwa 10 W Laserleistung pro 1 mm Acryl, also 30 W für 3 mm. Die Epilog-Grafik sagt dasselbe in Stufen, und mit zwei Durchgängen erreicht eine 80–100-W-Maschine 1″ (25,4 mm). xTool gibt an, dass sein 80-W-P3 bis 25 mm transparentes Acryl schneidet, und der Perspex-Designleitfaden sagt, dass sich Platten bis 25 mm schneiden lassen, über 12 mm aber „etwas Experimentieren“ nötig ist.
Auf der Diodenseite ist jede Zahl eine Herstellerangabe: xTool sagt, sein 40-W-Modul schneide 15 mm schwarzes Acryl in einem Durchgang und 10 mm Acryl in 6 Durchgängen, gegenüber 14 beim 20-W-Modul. Linsenwahl und Fokus bei dicken Platten behandeln unsere Tipps für CO2-Laser.
Schutzfolie drauflassen oder abziehen?
Beim Gravieren sind sich die Quellen, die es behandeln, einig: Die Abdeckung oben zuerst abziehen, sonst, wie Epilog schreibt, „gravierst du das Papier“. Beim Schneiden gehen die Quellen auseinander:
- Epilog: beim Schneiden die Abdeckung auf beiden Seiten lassen.
- Trotec: Papier auf der Oberseite kann aufflammen oder verkohlen und die Kanten beschädigen; Folie schneidet sich leichter.
- Houston Acrylic (ein Plattenhändler): bevorzugt Papier und rät, Kunststofffolie auf beiden Seiten durch Papierabdeckung zu ersetzen.
- xTool Academy: beim Schneiden kann Papier oder Folie draufbleiben.
- Bambu-Lab-Wiki (Diodenkontext): Schutzfolie vor der Bearbeitung vollständig entfernen.
Unsere Lesart: Eine allgemeingültige Antwort gibt es nicht. Schneide drei Streifen mit denselben Einstellungen (mit Folie, mit Papier, blank) und vergleiche die Kanten.
Wie bekommt man klare Kanten statt Schleier?
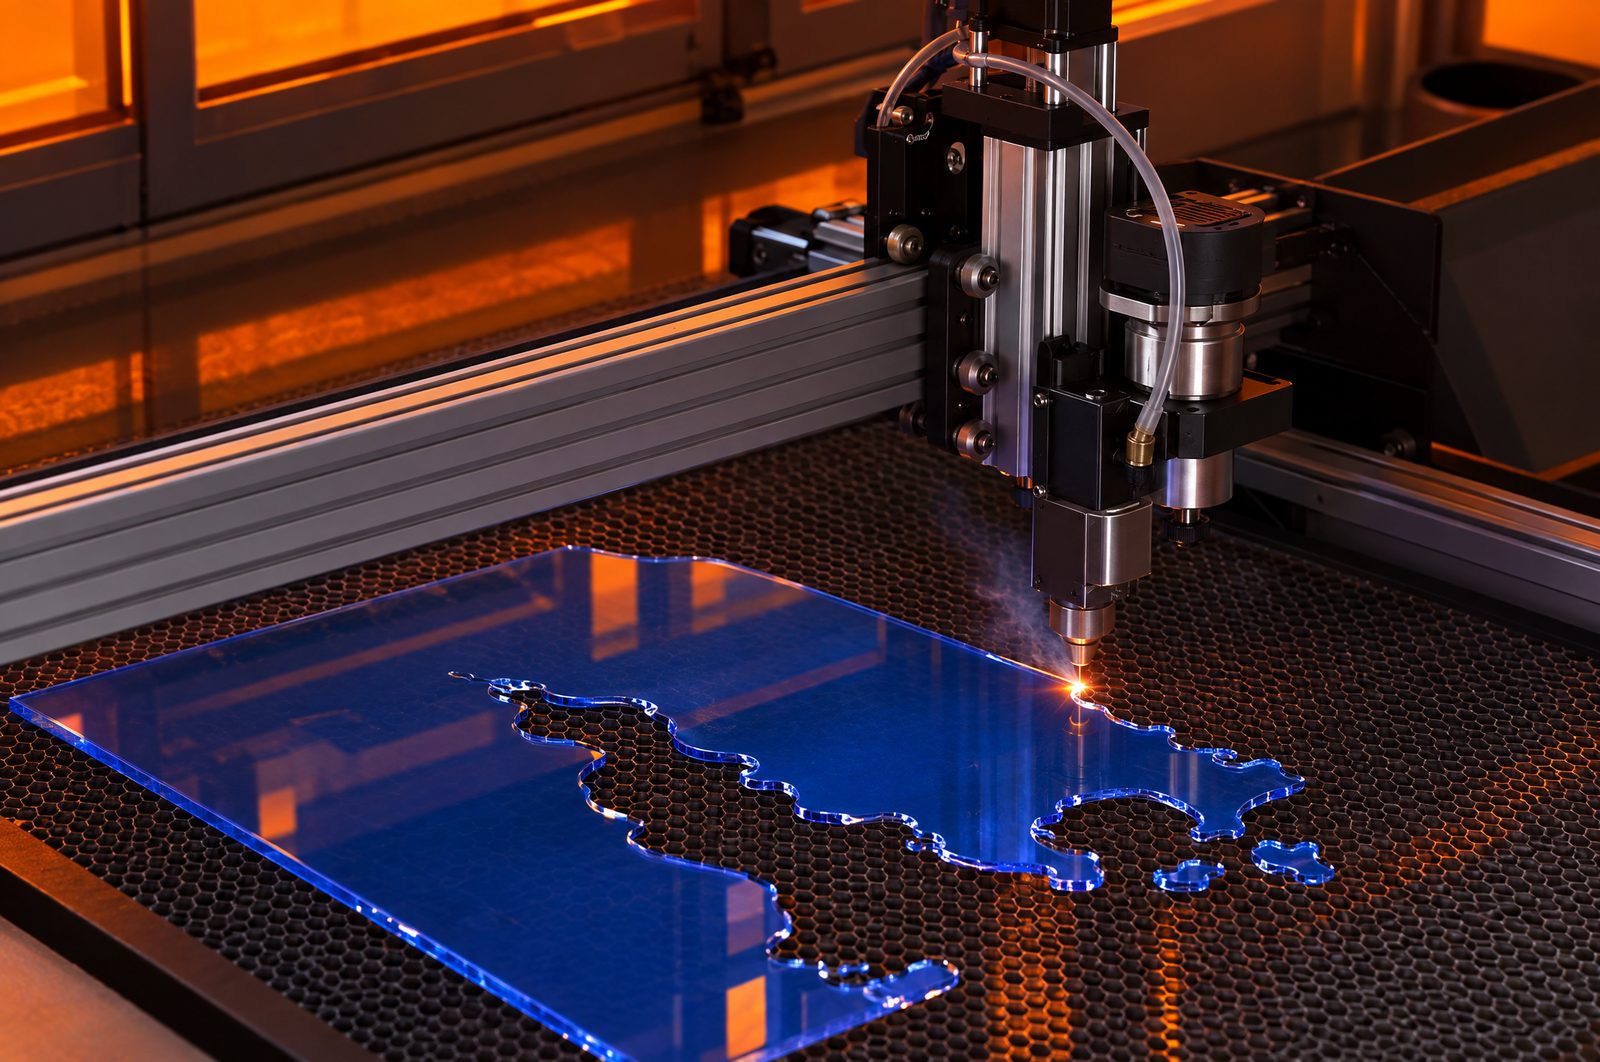
OMTech erklärt den Schleier als verdampftes Acryl, das sich wieder auf der Oberfläche niederschlägt. Maker bei Sawmill Creek beschreiben denselben matten Belag, wenn Air Assist und Absaugung den Dampf nicht wegtragen. Was die Quellen raten:
- Sanfte Luft statt Sturm. Trotec empfiehlt moderates Air Assist bis etwa 0,2 bar durch eine große Düse. OMTech schreibt, starke Luft könne Dampf zurück aufs Teil blasen. Thunder Laser: wenig Luft gibt eine klare, glänzende Kante, viel Luft eine hellweiße.
- Platte anheben. Epilog schreibt, dass Acryl mit Abstand zum Schneidtisch deutlich weniger Rückreflexionen und Gitterabdrücke bekommt. Thunder Laser empfiehlt einen Messer- oder Lamellentisch, Trotec Abstandshalter.
- Oberfläche schützen. OMTech und Thunder Laser empfehlen beide eine dünne Schicht Spülmittel; OMTech zusätzlich Papierabdeckung auf beiden Seiten, Thunder Laser das Gravieren von unten nach oben.
- Frequenz und Tempo abstimmen. Für eine flammpolierte Kante kombiniert Epilog hohe Leistung mit hoher Frequenz; Trotec empfiehlt für extrudiertes Acryl bis etwa 5.000 Hz und schreibt, langsameres Tempo mit weniger Leistung verringere Welligkeit. Das widerspricht sich teilweise, also testen.
- Danach. Gegen Schleierreste empfiehlt OMTech Novus-Politur. Ein Mitglied bei Sawmill Creek stellte fest, dass Teile, die direkt nach dem Schneiden ins Wasser kamen, den Schleier verloren.
Wie reinigt und klebt man gelasertes Acryl ohne Risse?
CutLaserCut, ein britischer Schneidservice, warnt, dass Reiniger mit Alkohol, Bleiche oder Ammoniak die Oberfläche „fast sicher Spannungsrisse bilden lassen, und dünne Teile können komplett zerspringen“. Trotec schreibt, Alkohol könne Farben ausbleichen und das Material spröde machen, und Thunder Laser ergänzt, dass Alkohol auf warmem, frisch geschnittenem Acryl zu Rissen führen kann.
- Mit Wasser reinigen. Der Perspex-Designleitfaden empfiehlt sauberes kaltes Wasser mit etwas Spülmittel und nennt Lösungsmittel wie Brennspiritus, Terpentin, Testbenzin oder Fensterreiniger „weder nötig noch empfohlen“. Das Fab Lab in Harvard nutzt Novus 1 zum Reinigen und Polieren.
- Vor dem Kleben entspannen. Derselbe Leitfaden schreibt, dass Laserschneiden Spannungen an der Kante hinterlassen kann; vor dem Kleben oder Dekorieren bis an eine gelaserte Kante senkt ein kurzes Tempern das Risiko feiner Spannungsrisse. Sein Beispiel: Ofen auf 80 °C vorheizen und eine Stunde tempern.
- Auslüften lassen. Harvard weist darauf hin, dass geschnittenes Acryl noch einen Tag oder länger Methylmethacrylat ausgast, also frische Teile nicht sofort verpacken.
Bei einer Karte zählt das für eine klare Deckplatte oder eine Acryl-Legende, die in einen Rahmen geklebt wird: mit Seifenwasser abwischen, nie mit einem Alkoholtuch.
Welche anderen Kunststoffe kann man mit Vorsicht schneiden?
Jenseits von Acryl gehen die Laborregeln auseinander. Die folgenden Kunststoffe erlauben manche Sicherheitsabteilungen und verbieten andere, also gelten sie als „mit Vorsicht“, nicht als „sicher“.
- PETG. CutLaserCut verkauft es in 2–6 mm und schreibt, es schneide sich „mit stark polierter Kante“, werde aber heiß, daher mindestens 5 mm Abstand zwischen Teilen und keine tiefen Gravuren. Die University of Washington und die University of Georgia lassen es zu; im Pinside-Forum berichten Nutzer, dass eine Diode klares PETG nicht schneidet.
- POM (Delrin). Der Dallas Makerspace erlaubt es („großartig für Zahnräder“), warnt aber vor Formaldehyd; die UGA lässt es zu. Die University of Washington, der Lancaster Makerspace und Emory verbieten es. Emory nennt außerdem Fluorwasserstoff, was keine andere von uns geöffnete Quelle bestätigt.
- PP und PE. Die UGA lässt Polypropylen und Polyethylenfolie zu. Emory schreibt, Polypropylen „brennt und schmilzt“; ATX Hackerspace, HDPE „schmilzt“ und „wird zäh“, und geschmolzene Tropfen von Polypropylenschaum brennen weiter. Glowforge verbietet HDPE.
- Schaumstoffe. Trotec schreibt, PE-, PES- und PU-Schäume ließen sich lasern und die Kanten würden versiegelt. Die University of Michigan warnt, dass HDPE-, Polystyrol- und Polypropylenschäume Feuer fangen und schmelzen.
- EVA-Schaum. Dallas erlaubt ihn, erwähnt aber Geruch und verkohlte braune Kanten; die University of Washington verbietet ihn, weil er Chlorgas freisetze. Die Summenformel von EVA enthält kein Chlor, der Name allein klärt den Streit also nicht: Sicherheitsdatenblatt genau deines Schaums anfordern.
Welche Kunststoffe darf man nie lasern?
Diese verbieten die Sicherheitsabteilungen der Universitäten, die wir geprüft haben, und der Grund ist immer, was beim Verbrennen aus dem Material wird.
- PVC und Vinyl. MIT: PVC erzeugt Chlorwasserstoffgas, „das extrem gefährlich ist“. Stanford nennt Chlorgas und HCl. Michigan ergänzt, das Gas ruiniere die Optik, lasse das Metall der Maschine korrodieren und zerstöre die Bewegungssteuerung. Der Kunststoff-Sicherheitsratgeber von xTool nennt Salzsäure, Vinylchlorid, Ethylendichlorid und Dioxin.
- ABS. Michigan: „setzt Cyanidgas frei und neigt zum Schmelzen“. ATX Hackerspace: Cyanwasserstoff ist „in jeder Konzentration unsicher“. Emory, Stanford und der xTool-Sicherheitsratgeber sagen dasselbe.
- Polycarbonat. Michigan: über 1 mm „schneidet es sehr schlecht, verfärbt sich, fängt Feuer“. University of Washington: „schmilzt eher, als dass es schneidet“. Selbst Epilog, das dünne Platten für schneidbar hält, merkt an, dass sich das Material meist verfärbt.
- PTFE (Teflon). Stanford nennt Fluorgas und HF; PTFE-Dämpfe bei 300 bis 450 °C verursachen Polymerfieber und sind für Papageien tödlich. ATX und Dallas sagen, dünne Folien ließen sich gut schneiden; wir halten es mit Stanford.
- PVB, Styropor, Glasfaser, beschichtete Kohlefaser. Stanford und Trotec schließen PVB aus. Michigan nennt Polystyrolschaum „das Hauptmaterial, das landesweit Laserbrände verursacht“. Glasfaser ist Glas plus Epoxidharzdämpfe (ATX); Stanford nennt Styrol und Benzol. Michigan schreibt, beschichtete Kohlefaser setze schädliche Dämpfe frei, und Stanford verbietet Kohlefaser ganz.
Wo verstecken sich Kunststoffe in anderen Materialien?
Viele Materialien von der Nie-Liste kommen verkleidet daher.
- Kunstleder. Emory: „Kunstleder werden oft aus PVC hergestellt.“ Trotec schreibt, PVC-Kunstleder dürfe nicht gelasert werden, und ATX erlaubt „nur echtes Leder“. Auch echtes Leder teilt sich: Dallas erlaubt pflanzlich gegerbtes, Dallas, Emory und Glowforge schließen chromgegerbtes aus.
- Gummi. Dallas erlaubt Gummi nur mit der Kennzeichnung „laserable“ oder „chlorine-free“; Emory warnt, manche Gummis setzten gefährliche Gase frei.
- Selbstklebende Folien und Vinylschäume. Emory verbietet beides; bei selbstklebenden Folien warnt es, der Kleber könne Chlor enthalten.
- Beschichtete Stoffe. ATX schreibt, Stoffe schneiden sich gut, aber „keine kunststoffbeschichteten oder imprägnierten Stoffe“.
Wer eine Karte mit einer PVC-Hartschaumplatte oder selbstklebender Vinylfolie hinterlegen möchte, sollte den Träger anders zuschneiden, nicht mit dem Laser. Die Holzseite behandelt unser Ratgeber zu Materialien für Laserkarten.
Was, wenn ein Hersteller sagt, ein Kunststoff sei in Ordnung?
Dann hast du einen Widerspruch gefunden, und dieser Ratgeber wählt die strengere Seite. Das deutlichste Beispiel: Als wir am 24. September 2026 nachsahen, beantwortete das FAQ zum xTool P3 die Frage, was der P3 bearbeiten kann, weiterhin mit „Holzplatten, Leder, Acryl, PVC, ABS, Marmor, Stoff, Papier usw.“. Der Kunststoff-Sicherheitsratgeber desselben Herstellers nennt PVC und ABS unsicher.
| Material | Als geeignet geführt von | Verboten oder gewarnt von | Unsere Entscheidung |
|---|---|---|---|
| PVC | FAQ xTool P3 | xTool-Sicherheitsratgeber, MIT, Stanford, Michigan, Glowforge, Trotec | Nie |
| ABS | FAQ xTool P3; Trotec (Materialliste); LaserTrade (polnischer Schneidservice) | xTool-Sicherheitsratgeber, Michigan, ATX, Emory, Stanford, Glowforge | Nie |
| Polycarbonat | Trotec; Monport (mit Hinweis auf Verfärben und Verziehen); Epilog (dünne Platten, verfärbt sich); LaserTrade | xTool-Sicherheitsratgeber, Michigan, UW, ATX | Nie |
| PTFE | ATX, Dallas (dünne Folien) | Stanford, Trotec, UW | Nie |
| POM (Delrin) | Dallas, UGA, Trotec | UW, Lancaster, Emory | Mit Vorsicht, starke Absaugung |
| EVA-Schaum | Dallas | UW | Nur mit Datenblatt |
Positionen laut den Seiten in den Quellen, geprüft am 24. September 2026.
Ein wahrscheinlicher Grund für die Spaltung: Trotec und Epilog schreiben über ihre eigenen Industriemaschinen, Universitäten und Makerspaces über gemeinsam genutzte Räume mit wechselnden Nutzern. Das ist unsere Lesart, kein Zitat. An der Chemie ändert es nichts: Michigan, ATX, Emory und Stanford schreiben übereinstimmend, dass ABS beim Schneiden Cyanwasserstoff freisetzt.
Macht eine gute Absaugung jeden Kunststoff sicher?
Absaugung ist Pflicht, aber kein Freibrief. Stanford verlangt eine eigene Abluft nach draußen, die vor und während des Auftrags läuft. Eine Studie zu Desktop-Lasern von 2024 (O’Neill u. a.) fand, dass Lüftung die lungengängigen Partikel wirksam verringerte und gasförmige Schadstoffe in ihren Tests vollständig entfernte. NIOSH maß beim Schneiden von Kunststoffen bis zu 149 ppm Ethylacrylat, und die Sicherheitsabteilung der University of Wisconsin nennt Benzol, Toluol, Salzsäure und Isocyanate unter den möglichen Dämpfen.
Aber Absaugung schützt deine Lunge, nicht deine Maschine: Michigans Punkt zu PVC ist, dass das Gas den Laser selbst korrodieren lässt. Die Nie-Liste gilt also unabhängig vom Lüfter. Einen Kunststoff erkennst du am Etikett des Händlers oder am Sicherheitsdatenblatt; wenn du ihn nicht benennen kannst, kommt er nicht unter den Laser. Brandschutz und Abluft für CO2-Maschinen stehen in unseren Tipps für CO2-Laser.
Quellen
Geprüft am 24. September 2026. Jede Zahl und jedes Zitat stammt von einer Seite, die wir an diesem Tag geöffnet haben; Zitate aus englischen Seiten in unserer Übersetzung. Herstelleraussagen sind Angaben, keine unabhängigen Tests; Forenbeiträge sind Berichte einzelner Maker; Regeln von Universitäten und Makerspaces sind lokale Vorgaben.
- xTool — xTool P3 FAQ (aktualisiert 19.08.2026)
- xTool — Sicherheitsratgeber: welche Kunststoffe man schneiden oder gravieren kann (aktualisiert 29.11.2023)
- xTool — Acryl und blauer Diodenlaser (aktualisiert 20.11.2024); Laser cutting acrylic; Klares Acryl mit Diode schneiden (aktualisiert 11.08.2026); Angaben zu den Modulen 20 W und 40 W (07/2023)
- Darkly Labs — Acryl schneiden und gravieren
- Creality Falcon — Klares Acryl mit dem Diodenlaser schneiden (16.01.2026)
- Bambu Lab — Lasermaterialien (Wiki)
- Epilog — Acryl lasern (geändert 01.06.2026); Whitepaper zu Einstellungen; FAQ Polycarbonat
- Trotec — Kunststoffe lasern; Umgang mit Acryl; Flammpolierte Kanten; Reinigung nach dem Gravieren; Acryl schneiden; Schaumstoff; Kunstleder
- eurolaser — Acryl (PMMA)
- Perspex — Verarbeitungshinweise und Designleitfaden (Ausgabe Oktober 2021, Kopie eines Händlers)
- CutLaserCut — Acryl laserschneiden (aktualisiert 11.11.2025); Klares PETG
- Houston Acrylic — Abdeckung beim Laserschneiden von Acryl (geändert 30.08.2024)
- OMTech — Schleier auf Acryl beheben (03.09.2025)
- Thunder Laser — Bessere Ergebnisse bei Acryl (22.05.2026)
- Harvard GSD Fab Lab — Laser-Tutorials
- MIT EHS — Laser cutter safety; Stanford EHS — Sicherheitsrichtlinie für Laserschneider (Rev. 26.09.2024)
- University of Michigan EHS — Makerspace-Richtlinie (Rev. 03.08.2021)
- University of Washington CSE Fab Lab — Zugelassene Materialien (29.12.2022); University of Georgia — Materialliste (2025)
- Emory TechLab — Verbotene Materialien
- Makerspaces — Materialliste ATX Hackerspace; Dallas Makerspace, Lasermaterialien; Lancaster Makerspace, erlaubte und verbotene Materialien (12.05.2024)
- Glowforge — FAQ zu Nicht-Proofgrade-Materialien; Sicherheit, Performance Series
- Wikipedia — Ethylene-vinyl acetate; Polymer fume fever
- Widersprüchliche Händlerlisten — Monport, Sichere Kunststoffe zum Lasern (14.07.2023); LaserTrade, Laserowa obróbka tworzyw sztucznych (aktualisiert 29.11.2022)
- Studien zu Dämpfen — O’Neill u. a., Emissionen von Desktop-Lasern, Aerosol and Air Quality Research (10.06.2024); NIOSH, Bericht zum Laserschneiden (1991); UW–Madison EHS, Laser cutter safety
- Community — dragoncut.de, Durchsichtiges Acryl mit Diodenlaser schneiden; Bambu-Lab-Forum, Laser cutting acrylic fail? (28.08.2025); Pinside, Klares PETG schneiden (08.03.2021); Sawmill Creek, Probleme mit klarem Acryl (03.04.2012)